
تُسمى عملية “درفلة” المعدن المنصهر مباشرةً لتحويله إلى منتجات نصف مصنعة أو نهائية بتقنية الدرفلة بالصب المستمر. ويكمن الاختلاف الأساسي بين الصب المستمر باستخدام أسطوانتين وطرق الصب المستمر الأخرى للسبائك في أن القالب يتكون من أسطوانتي صب دوارتين مزودتين بنظام تبريد، ويجب أن يتصلب السائل ويتم دركه على الساخن في الفجوة بين الأسطوانتين، وتتم العملية في منطقة ضيقة (منطقة الصب والدرفلة) خلال وقت قصير (2-3 ثوانٍ).
لا يختلف الدرفلة بالصب المستمر عن الصب والدرفلة المستمران. الصب والدرفلة المستمران هما عملية الدرفلة المستمرة على مصانع درفلة متتالية بعد أن يتصلب المعدن السائل ليصبح قضبانًا في قالب آلة الصب. ويُعد صب القضبان ودرفلتها عمليتين مستقلتين.
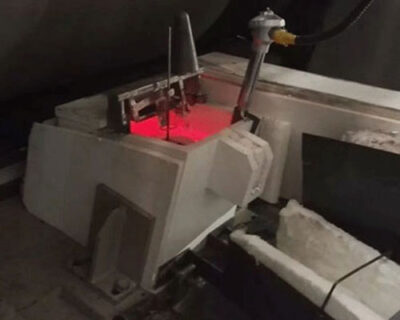
ميزات تقنية الصب والدرفلة المستمرة
يتحول المعدن المنصهر إلى قضبان أو مواد في مرحلة واحدة، مما يقصر مدة عملية الإنتاج ويبسطها، ويحقق وفورات كبيرة في استثمارات المعدات واستهلاك الموارد. يمكن لمصنع واحد للصب والدرفلة أن يحل محل آلة الصب التقليدية التي تعمل بالتيار المستمر، وفرن التسخين، وآلة تصنيع القضبان، وتبلغ تكاليف معداته ثلث تكاليف القضبان المدرفلة على الساخن فقط. وبفضل التخلص من التسخين الثانوي وتقليل عدد دورات الدرفلة، يبلغ استهلاك الطاقة 40% فقط مقارنة بطريقة الإنتاج التقليدية.
يصل معدل التبريد في عملية الصب والدرفلة المستمرة إلى 100~1000 كلفن/ثانية، وهو أعلى بكثير من معدل طريقة الصب المباشر (2-3 كلفن/ثانية). ولذلك، فإن التباعد بين الشجيرات في الصفيحة المصبوبة والمدرفلة لا يتجاوز 5-10 ميكرومتر، وتكون جزيئات المركب المعدني دقيقة، 1-2μmn، كما يتحسن بشكل كبير فرط تشبع العنصر المذاب في المحلول الصلب، مما يزيد من مقاومة الشد ومقاومة الخضوع للصفائح المصبوبة والمدرفلة من 10% إلى 20%، وترتفع درجة حرارة إعادة التبلور بعشرات الدرجات.
يؤدي الجمع بين عمليات الصب والدرفلة إلى تحسين كثافة البنية المعدنية، والقضاء على الانكماش والمسامية، والحد من العيوب مثل التفرق، والقضاء على حواف القطع والأطراف، وزيادة معدل العائد بنحو 15%.
ويمكنها تحقيق عملية إنتاج مستمرة وآلية للصب والدرفلة، مما يسهم في الإدارة العلمية وتحسين ظروف العمل.





