يمكن تقسيم عملية ترشيح سبائك الألومنيوم إلى عدة أجزاء، اعتمادًا على نوع التكنولوجيا المستخدمة في إنتاج القوالب أو على طريقة تحضير المعدن السائل. يستوفي تصنيع سبائك الألومنيوم متطلبات النقاء العالي للمعدن المصبوب، بهدف رفع جودة المواد الوسيطة المصنعة المخصصة للإنتاج النهائي (الرقائق، والكتل، والسبائك، والقضبان، والمقاطع، ...). وبالتالي، يساهم الترشيح في المسابك في خفض معدل رفض المنتج النهائي وزيادة جودته.
الترشيح باستخدام سبائك الألومنيوم
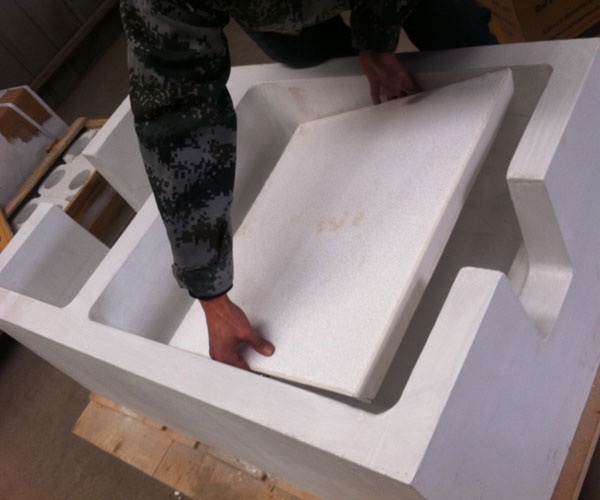
يتم صب المعادن في هذه المواقع من خلال حملات مستمرة أو متقطعة تتراوح كمياتها بين بضعة أطنان وحتى بضع مئات من الأطنان، ولذلك تُستخدم المرشحات ذات المساحة الكبيرة في عملية الترشيح. وتُوضع هذه المرشحات في نظام توزيع المعدن السائل. ونوصي بوضع المرشحات مثبتة في صناديق الترشيح الخزفية باستخدام تخطيط مرشح أفقي أو رأسي.
مرشح الألومنيوم المنصهر
الـ مرشحات الرغوة الخزفية مصممة لتحمل الأحمال الحرارية لفترات طويلة، ويمكن استخدامها في عمليات الترشيح. وعادةً ما تُستخدم مرشحات الألومنيوم المنصهر بالأبعاد القياسية الموضحة بالبوصة، مع مسامية تتراوح من 10 إلى 60 PPI (مسام لكل بوصة طولية). يعتمد حجم مرشح الرغوة الخزفية على مساميته ويتم اختياره وفقًا لسعة الترشيح ووقت الصب وحل التصميم لصندوق الترشيح CFF. ويتم تحديد مسامية مرشح الألومنيوم المنصهر بناءً على السبيكة المحددة ودرجة حرارة الصب وتلوث المعدن وجودة المخرجات المطلوبة.
قبل الشروع في عملية الصب، يجب تسخين المرشح مسبقًا بشكل كافٍ لضمان عمله بشكل صحيح. وبعد انتهاء عملية الصب، يمكن إعادة استخدام المرشح، شريطة أن يكون صندوق الترشيح CFF مزودًا بنظام تسخين دائم. وفي حال تراكم المعدن داخل مرشح الرغوة الخزفية، يجب استبداله استعدادًا لعملية الصب التالية.
الترشيح في مسابك المعادن
يُعد تلوث المعدن المنصهر بالأكاسيد الصلبة، مما يتسبب في مشاكل تتعلق بإنهاء عملية الصب، السبب الرئيسي وراء اعتماد عملية ترشيح الصب في مسابك المعادن. ويُعد التخلص من العيوب غير المرغوب فيها، مثل انغلاق القوالب، والمسامية (الفجوات الهوائية)، وانخفاض التجانس، وما إلى ذلك — والتي غالبًا ما تحدث فقط أثناء عملية الصب نفسها، تحت تأثير اضطراب المعدن السائل داخل القالب — السبب الرئيسي الثاني لترشيح المعدن.