Alüminyum alaşımlarının süzülmesi, uygulanan döküm üretim teknolojisinin türüne veya sıvı metal hazırlama yöntemine bağlı olarak birkaç aşamaya ayrılabilir. Alüminyum alaşımlarının üretimi, nihai üretim için hazırlanan ara ürünlerin (folyolar, bloklar, külçeler, çubuklar, profiller vb.) kalitesini artırmak amacıyla, döküm metalinin daha yüksek saflıkta olması gerekliliğini karşılar. Bu nedenle dökümhanelerde yapılan filtreleme, nihai ürünün üretiminde reddedilme oranının düşmesine ve kalitesinin artmasına katkıda bulunur.
Alüminyum Alaşımlı Filtreleme
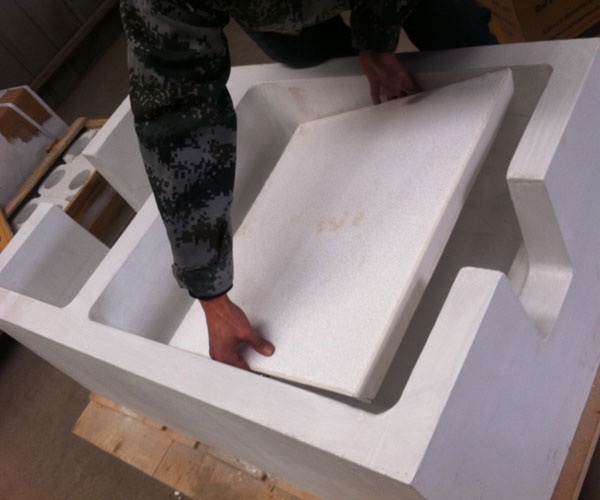
Bu tesislerde metal döküm, birkaç ton ile birkaç yüz ton arasında değişen miktarlarda, sürekli veya aralıklı üretim kampanyaları şeklinde gerçekleştirilmektedir; bu nedenle süzme işlemi için geniş yüzeyli filtreler kullanılmaktadır. Bu filtreler, sıvı metal dağıtım sistemine yerleştirilmektedir. Filtrelerin, seramik filtre kutuları yatay veya dikey filtre düzeni kullanılarak.
Erimiş Alüminyum Filtresi
Şu seramik köpük filtreler Uzun süreli sıcaklık yüküne uygun hale getirilmiş olup, filtreleme amacıyla kullanılabilir. Erimiş alüminyum filtreleri genellikle inç cinsinden belirtilen standart boyutlarda ve 10 ila 60 PPI (lineer inç başına gözenek sayısı) aralığında gözeneklilik değerleriyle kullanılır. Seramik köpük filtrenin boyutu, gözenekliliğine bağlıdır ve filtreleme kapasitesi, döküm süresi ve CFF filtreleme kutusunun yerleşim çözümüne göre seçilir. Erimiş alüminyum filtresinin gözenekliliğinin seçimi, kullanılan alaşımın türüne, döküm sıcaklığına, metal kirliliğine ve istenen çıktı kalitesine göre belirlenir.
Döküm işlemine başlamadan önce, filtrenin düzgün çalışmasını sağlamak için yeterli şekilde ön ısıtma yapılması gerekir. Döküm işlemi tamamlandıktan sonra, CFF filtre kutusu kalıcı ısıtma sistemiyle donatılmışsa filtre yeniden kullanılabilir. Seramik köpük filtrede metal birikmesi durumunda, bir sonraki döküm işlemi için filtrenin değiştirilmesi gerekir.
Dökümhanelerde Filtreleme
Dökümhanelerde döküm filtrelemesinin uygulanmasının temel nedeni, sert oksitlerin erimiş metali kirletmesi ve bunun sonucunda döküm yüzey işleme aşamasında sorunlara yol açmasıdır. Genellikle sadece döküm işlemi sırasında, kalıptaki sıvı metal türbülansının etkisiyle ortaya çıkan istenmeyen kusurların (döküm sıkışıklığı, gözeneklilik (hava boşlukları), düşük homojenlik vb.) ortadan kaldırılması, filtrasyonun ikinci ana nedenidir.