
تتمثل إحدى طرق إزالة الغازات والشوائب من المعدن المنصهر في معالجة إزالة الغازات. وتتمثل هذه العملية الفيزيائية في حقن غاز مساعد في المادة المنصهرة. ويدخل الهيدروجين إلى الفقاعة المُطهرة عن طريق الانتشار عبر المادة المنصهرة والدخول إلى الفقاعة. وداخل الفقاعة، يلتصق الهيدروجين بسطح الفقاعة ويتم امتصاصه داخل الفقاعة نفسها. ثم يتم إخراج الهيدروجين من المعدن المنصهر عبر الفقاعات.
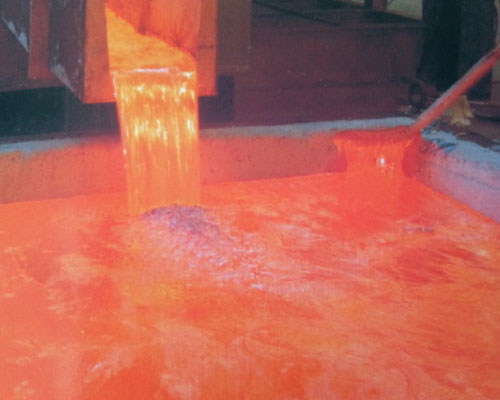
وبطبيعة الحال، هناك حاجة ماسة إلى تحسين عملية إزالة الغازات من المعدن المنصهر لإزالة هذه الشوائب أو تقليلها إلى أدنى حد في المنتج النهائي المصبوب، لا سيما بالنسبة للألمنيوم المنصهر، خاصةً عندما يُستخدم المعدن الناتج في المنتجات الزخرفية مثل الشرائط الزخرفية أو عندما يكون له مواصفات أساسية للمنتجات، مثل قطع الألمنيوم المطروقة والمبثوقة المستخدمة في صناعة الطائرات، والرقائق الخفيفة الوزن. تؤدي الشوائب المذكورة أعلاه إلى فقدان خصائص المنتج المصبوب النهائي، مثل مقاومة الشد ومقاومة التآكل.
وقد أدت عمليات معالجة إزالة الغازات من المعدن المنصهر الصارمة (مثل استخدام الغاز كمواد تدفق أو ترشيح المعدن المنصهر) إلى تقليل حدوث مثل هذه العيوب إلى أدنى حد. ومع ذلك، وعلى الرغم من أن هذه المعالجات نجحت عمومًا في تقليل حدوث مثل هذه العيوب إلى مستوى مرضٍ، فقد تبين أنها غير فعالة أو غير اقتصادية. تتضمن عملية الصهر التي تُجرى بالطرق التقليدية، مثل الصهر العام في الفرن، إدخال غاز الصهر إلى فرن احتجاز يحتوي على كمية معينة من المعدن المنصهر.
تتطلب هذه العملية إبقاء المعدن المنصهر داخل الفرن لفترة طويلة من الزمن مع تدوير غاز المُذيب، بحيث يظل المعدن قيد المعالجة في حالة ثابتة ويصبح قابلاً للمعالجة. وتنتج عن هذه الخطوة عيوب عديدة، من بينها انخفاض الكفاءة وارتفاع التكلفة بسبب طول فترة توقف الفرن عن العمل أثناء عملية استخدام المُذيب. والأهم من ذلك، أنه بسبب التغطية الضعيفة للمعدن المنصهر بواسطة غاز التذويب، يؤدي نقص كفاءة تشغيل غاز التذويب إلى توليد غاز بسبب الحجم الكبير للفقاعات وسوء تشتت الفقاعات في المادة المنصهرة. ومن العوامل الأخرى تقييد موقع الفرن مما يسمح للشوائب بالعودة إلى المادة المنصهرة قبل الصب، وارتفاع الانبعاثات بسبب الكمية الكبيرة المطلوبة من مادة التذويب وموقع تدويرها.
من أجل تحقيق الفوائد الاقتصادية وزيادة الإنتاجية، من الضروري توفر نظام إزالة الغازات ونظام ترشيح قادر على معالجة المعدن المنصهر بشكل مستمر بمعدل يتناسب مع ممارسات الصب. ونظرًا للحجم الكبير لوحدة المعالجة، فإن الأمر يتطلب تسخينًا إضافيًا لمنع المعدن المنصهر من التجميد أثناء معالجته.





