
Erimiş metalden gazları ve safsızlıkları gidermenin bir yolu, gaz giderme işlemidir. Bu fiziksel süreç, eriyik içine akı gazının enjekte edilmesini içerir. Hidrojen, eriyik içinde difüzyon yoluyla yayılıp kabarcığa girerek temizlenmiş kabarcığın içine ulaşır. Kabarcık içinde hidrojen, kabarcığın yüzeyine yapışır ve kabarcığın içine adsorbe olur. Ardından hidrojen, kabarcıklar aracılığıyla eriyikten dışarı çıkarılır.
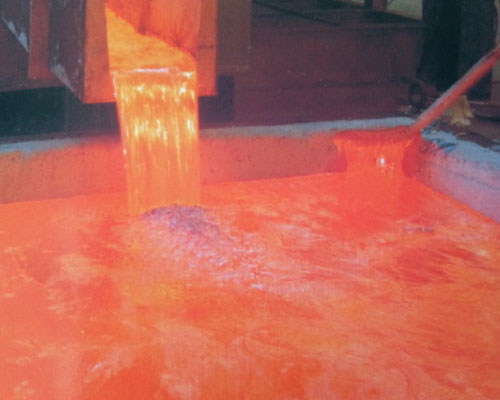
Doğal olarak, özellikle erimiş alüminyumda, nihai döküm ürünündeki bu tür safsızlıkları ortadan kaldırmak veya en aza indirmek için erimiş metalin gaz giderme işleminin iyileştirilmesine büyük bir ihtiyaç vardır; özellikle de elde edilen metal, dekoratif şeritler gibi dekoratif ürünlerde kullanıldığında veya uçak dövme parçaları, ekstrüzyonlar ve hafif folyolar gibi ürünlerin temel teknik özelliklerini karşıladığında. Söz konusu safsızlıklar, nihai döküm ürünün çekme mukavemeti ve korozyon direnci gibi özelliklerinin kaybına yol açar.
Sıkı erimiş metal gaz giderme işlem süreçleri (gaz akısı veya eriyik filtrasyonu gibi), bu tür kusurların görülme sıklığını en aza indirmiştir. Ancak, bu tür işlemler genel olarak bu kusurların görülme sıklığını tatmin edici bir düzeye indirgemekte başarılı olsalar da, etkisiz veya ekonomik olmayan yöntemler oldukları ortaya çıkmıştır. Genel ocak eritme gibi geleneksel olarak uygulanan eritme işlemi, belirli miktarda erimiş metal içeren bir bekletme fırınına eritme gazının verilmesini içerir.
Bu prosedür, işlenmekte olan metalin sabit kalması ve işlenebilir durumda olması için, akı gazı sirkülasyonu sırasında erimiş metalin fırında oldukça uzun bir süre tutulmasını gerektirir. Bu adımın birçok dezavantajı vardır; bunların arasında, akı işlemi sırasında fırının uzun süre atıl kalması nedeniyle verimlilik azalır ve maliyet artar. Daha da önemlisi, akışkanın erimiş metali yeterince kaplayamaması nedeniyle, akışkanın işleme verimliliğinin yetersiz kalması, kabarcıkların büyük olması ve eriyik içinde kabarcıkların zayıf dağılması sonucu gaz oluşumuna yol açar. Diğer faktörler arasında, dökümden önce safsızlıkların eriyik içine yeniden girmesine izin vermek için fırının konumunun kısıtlanması ve gerekli olan büyük miktardaki akı ile bunun sirkülasyon konumu nedeniyle ortaya çıkan yüksek emisyonlar sayılabilir.
Ekonomik faydalar ve verimlilik artışı için, şunun sağlanması gerekmektedir: gaz giderme sistemi ve döküm uygulamalarına uygun bir hızda erimiş metali kesintisiz olarak işleyebilen bir filtreleme sistemi. İşleme ünitesinin büyük boyutları nedeniyle, erimiş metalin işleme sırasında donmasını önlemek için ek ısıtma gereklidir.





