
إزالة الغازات من الألومنيوم المنصهر
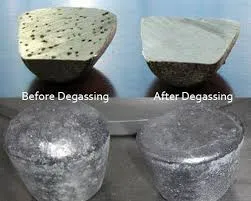
يُعد الهيدروجين مسؤولاً عن نسبة كبيرة من مشاكل الجودة التي تُواجه في صب الألومنيوم، ومع ذلك فإن العديد من العيوب التي تُعزى عادةً إلى “ارتفاع نسبة الهيدروجين” هي في الواقع نتيجة لمشكلة أوسع نطاقاً تتعلق بنقاء المادة المنصهرة. في مصانع الصب الحديثة، لا يقتصر نجاح عملية إزالة الغازات على مجرد إزالة الهيدروجين المذاب فحسب، بل يتعلق أيضًا بالتحكم في امتصاص الهيدروجين، وتقليل إعادة الامتصاص إلى أدنى حد، والحد من تكوين المسام المرتبطة بالشوائب، والحفاظ على جودة مستقرة للمادة المنصهرة من الفرن وحتى القالب.
بالنسبة لقضبان البثق، وألواح الدرفلة، وقضبان الموصلات المصنوعة من سبائك الألومنيوم، وسبائك الصب عالية الأداء، فإن إزالة الغازات من الألومنيوم المنصهر بشكل فعال تتطلب مزيجًا من التحكم في العمليات، وتكنولوجيا إزالة الغازات أثناء التشغيل، وأنظمة الترشيح، والممارسات السليمة في التعامل مع المادة المنصهرة. غالبًا ما تستمر المنشآت التي تركز فقط على إزالة الهيدروجين في مواجهة مشاكل المسامية، في حين أن المنشآت التي تعامل إزالة الغازات كجزء من استراتيجية متكاملة لمعالجة المادة المنصهرة تحقق جودة صب أفضل بكثير ومعدلات نفايات أقل.
الهيدروجين في صب الألومنيوم
لماذا يمتص الألومنيوم المنصهر الهيدروجين بهذه السهولة؟
من بين جميع الغازات الشائعة الموجودة في بيئة الصب، يتميز الهيدروجين بكونه فريدًا من نوعه لأنه يُظهر قابلية ذوبان كبيرة في الألومنيوم السائل. وعلى عكس الأكسجين أو النيتروجين، اللذين يظلان غير قابلين للذوبان إلى حد كبير، يمكن للهيدروجين أن يذوب في الألومنيوم المنصهر ويبقى دون أن يُكتشف حتى تبدأ عملية التصلب.
المصدر الرئيسي للهيدروجين ليس غاز الهيدروجين نفسه، بل الرطوبة.
يمكن أن يؤدي كل من بخار الماء الناتج عن نواتج الاحتراق، والهواء الرطب، والخردة المبللة، والمواد المساعدة المخزنة بشكل غير سليم، وقنوات الصب التي لم يتم تسخينها مسبقًا بشكل كافٍ، والأسطح المقاومة للحرارة، إلى دخول الهيدروجين إلى المادة المنصهرة. وعند درجات حرارة الصب، تتفكك جزيئات الماء على سطح المعدن، مما يؤدي إلى إطلاق ذرات الهيدروجين التي تنتشر بسرعة في جميع أنحاء الألومنيوم السائل.
وتكتسب هذه العملية أهمية خاصة في عمليات إعادة التدوير وإنتاج سبائك الألومنيوم، حيث غالبًا ما تحتوي المواد المُدرجة في الفرن على رطوبة متبقية أو زيوت أو طلاءات أو ملوثات.
المصادر الرئيسية لتسرب الهيدروجين في مصانع صب الألومنيوم
| المصدر | الآلية | الخطر النسبي |
|---|---|---|
| الخردة الرطبة | تحلل الرطوبة أثناء الذوبان | مرتفع جدًّا |
| جو رطب داخل الفرن | الامتصاص المستمر للهيدروجين على سطح المادة المنصهرة | مرتفع |
| قنوات التبريد التي لم يتم تسخينها مسبقًا بشكل كافٍ | التكثف وإطلاق الرطوبة | مرتفع |
| أدوات التصفية الرطبة | تلوث محلي بالهيدروجين | مرتفع |
| مواد التلحيم المخزنة بطريقة غير سليمة | انتقال الرطوبة إلى المادة المنصهرة | متوسط |
| مخلفات الاحتراق | تكوّن بخار الماء أثناء التسخين | متوسط |
ومن الملاحظات المهمة أن امتصاص الهيدروجين لا يتوقف بمجرد انتهاء المعالجة في الفرن. فقد يتسرب الهيدروجين مرة أخرى في نقاط متعددة بين فرن الانتظار ومحطة الصب إذا لم تتم إدارة أنظمة النقل بشكل سليم.
وهذا ما يفسر سبب قيام بعض المنشآت بالإبلاغ عن قراءات مقبولة لمستوى الهيدروجين عند الفرن، في حين أنها لا تزال تعاني من وجود مسامية في المنتجات المصبوبة النهائية.
لماذا يُعد إزالة الغازات أمرًا بالغ الأهمية في إنتاج قضبان وموصلات سبائك الألومنيوم؟
تزداد أهمية عملية إزالة الغازات بشكل أكبر في تصنيع الموصلات المصنوعة من سبائك الألومنيوم.
بالمقارنة مع الموصلات التقليدية المصنوعة من الألومنيوم المقوى بالفولاذ، تتميز الموصلات الحديثة المصنوعة من سبائك الألومنيوم بوزن أقل، ومقاومة محسّنة للتآكل، ومرونة أكبر، وأداء فائق في مقاومة الترهل. ونتيجة لذلك، توسع استخدامها بشكل كبير في شبكات النقل والتوزيع في جميع أنحاء العالم.
ومع ذلك، فإن هذه المزايا تعتمد بشكل كبير على جودة المادة المنصهرة.
تحتوي العديد من سبائك الموصلات على المغنيسيوم كعنصر مقوي. ورغم أن المغنيسيوم يحسّن الخصائص الميكانيكية، إلا أنه يؤثر أيضًا على سلوك الهيدروجين داخل المادة المنصهرة. وعادةً ما تُظهر السبائك المحتوية على المغنيسيوم ميلًا أكبر لامتصاص الهيدروجين مقارنةً بدرجات الألومنيوم النقي تجاريًّا.
إذا لم تتم إزالة الهيدروجين المذاب والشوائب غير المعدنية بشكل كافٍ، فقد تنشأ عدة مشكلات تتعلق بالجودة:
- انخفاض أداء الانحناء
- انخفاض مقاومة الالتواء
- المسامية الداخلية
- تشقق السطح أثناء سحب الأسلاك
- تباين في الموصلية الكهربائية
- الفشل المبكر أثناء الخدمة
نظرًا لأن قضيب الموصل يخضع لعمليات تشوه متعددة في المراحل اللاحقة، فإن حتى العيوب الصغيرة الموجودة أثناء الصب يمكن أن تتفاقم خلال عمليات الدرفلة والسحب.
ولهذا السبب، يُعتبر التحكم في نسبة الهيدروجين أحد المعايير الرئيسية للجودة طوال عملية إنتاج الموصلات.
كيف يتسبب الهيدروجين في حدوث المسامية أثناء التصلب؟
تنشأ العيوب المرتبطة بالهيدروجين عن خاصية معدنية أساسية للألمنيوم، وهي أن قابلية ذوبان الهيدروجين تتغير بشكل كبير أثناء عملية التصلب.
يمكن للألمنيوم السائل أن يذيب كمية من الهيدروجين أكبر بكثير من الألمنيوم الصلب. ومع تقدم عملية التصلب، لا يمكن للهيدروجين الزائد أن يبقى في المحلول، بل يجب أن يتسرب من المادة المنصهرة أو أن يشكل مسامات غازية داخل بنية المسبوكات.
الذوبانية النسبية للهيدروجين في الألومنيوم
| الحالة | الذوبانية النسبية للهيدروجين |
|---|---|
| سائل تمامًا | مرتفع |
| شبه صلب | ينخفض بسرعة |
| صلب تمامًا | منخفضة للغاية |
هذا الانخفاض الحاد في القابلية للذوبان يهيئ ظروفًا مواتية لتكوين المسام.
إذا ظلت مستويات الهيدروجين مرتفعة أثناء عملية الصب، فإن فقاعات الغاز تُحتجز بين التشعبات المتنامية، لتتصلب في النهاية داخل البنية المعدنية.
قد تشمل النتيجة ما يلي:
- مسامية الغاز
- الثقوب الدقيقة
- ظهور فقاعات على السطح بعد المعالجة الحرارية
- انخفاض مقاومة التعب
- انخفاض خصائص الشد
- انخفاض مقاومة التسرب
في الحالات الشديدة، قد تظل المسامية خفية إلى أن تكشف عمليات التصنيع الآلي أو البثق أو الدرفلة أو الفحص النهائي عن هذا العيب.
اتصل بنا للحصول على استشارة فنية
لماذا تظل المسامية موجودة أحيانًا بعد عملية إزالة الغازات؟
هذا أحد الأسئلة الأكثر شيوعًا في مجال صب الألمنيوم.
يفترض العديد من المنتجين أن مشاكل المسامية ستختفي بمجرد خفض نسبة الهيدروجين. لكن في الواقع، يتأثر تكوّن المسامية بكل من الهيدروجين المذاب ونقاء المادة المنصهرة.
هناك عدة عوامل يمكن أن تسهم في بقاء المسامية المتبقية حتى بعد إتمام عملية إزالة الغازات بنجاح.
إعادة امتصاص الهيدروجين بعد المعالجة
قد تُفقد جزئيًا عملية إزالة الهيدروجين التي تتم داخل غرفة إزالة الغازات إذا تعرض الألومنيوم المنصهر لاحقًا للرطوبة أو للاضطراب المفرط.
تعد قنوات التصريف المفتوحة، والأسطح المقاومة للحرارة المبللة، والممارسات السيئة في نقل المواد من الأسباب الشائعة لحدوث إعادة الامتصاص.
الأغشية الأكسيدية التي تعمل كمواقع للتنوي
لا يؤدي الهيدروجين وحده دائمًا إلى تكوين مسام كبيرة.
غالبًا ما تعمل طبقات الأكسيد العالقة في المادة المنصهرة كمواقع للتنوي، حيث يتراكم الهيدروجين ويتوسع أثناء عملية التصلب.
وهذا يعني أن مادتين مصهورتين تحتويان على مستويات متطابقة من الهيدروجين قد تظهران خصائص مسامية مختلفة تمامًا اعتمادًا على محتوى الشوائب فيهما.
التدفق المضطرب للمعدن
تؤدي الاضطرابات المفرطة إلى زيادة الأكسدة وتوليد عيوب إضافية في الطبقة المزدوجة.
تشكل هذه العيوب مواقع مثالية لتكوّن المسام، وغالبًا ما تقلل من فعالية إجراءات مراقبة الجودة في المراحل اللاحقة.
ولهذا السبب، يركز منتجو الألمنيوم المعاصرون بشكل متزايد على نقاء الذوبان بدلاً من التركيز على محتوى الهيدروجين وحده.
كيف يعمل نظام إزالة الغازات من الألومنيوم عبر الإنترنت على إزالة الهيدروجين؟
تعمل أنظمة إزالة الغازات عبر الإنترنت وفقًا لمبدأ توازن الضغط الجزئي للهيدروجين.
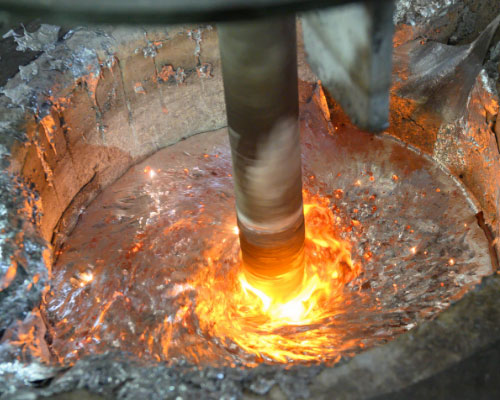
يوجد الهيدروجين المذاب في الألومنيوم المنصهر في حالة توازن مع الطور الغازي المحيط. وعندما تُدخل فقاعة من غاز خامل ذات ضغط جزئي للهيدروجين أقل إلى المادة المنصهرة، ينتشر الهيدروجين بشكل طبيعي من الألومنيوم إلى داخل الفقاعة.
كلما زاد الفرق في الضغط الجزئي للهيدروجين، زادت قوة الدفع للانتشار.
مع صعود الفقاعة عبر الألومنيوم المنصهر، ينتقل الهيدروجين باستمرار إلى الحالة الغازية، ليتم إزالته في النهاية من النظام.
تفسر هذه الآلية سبب الأهمية البالغة لجودة الغاز الخامل.
العوامل التي تحدد كفاءة إزالة الغازات
| المعلمة | التأثير على الأداء |
|---|---|
| نقاء الغاز | كلما زادت درجة النقاء، تحسنت كفاءة إزالة الهيدروجين |
| حجم الفقاعة | تؤدي الفقاعات الأصغر حجمًا إلى زيادة المساحة السطحية |
| توزيع الفقاعات | يحسّن التوزيع المتجانس عملية نقل الكتلة |
| مدة البقاء | يؤدي التلامس لفترة أطول إلى تحسين الانتشار |
| تصميم الدوار | يتحكم في جودة تكوين الفقاعات |
| الاضطراب الناتج عن الذوبان | تؤدي الاضطرابات المفرطة إلى انخفاض الكفاءة |
الهدف ليس مجرد ضخ المزيد من الغاز.
يعتمد إزالة الغازات بشكل فعال على توليد عدد كبير من الفقاعات المتناثرة بدقة والتي تظل على اتصال مع المادة المنصهرة لأطول فترة ممكنة عمليًّا.
ولهذا السبب، عادةً ما تستخدم أنظمة إزالة الغاز الحديثة عبر الإنترنت دوارات من الجرافيت تعمل ضمن نطاقات سرعة يتم التحكم فيها بدقة، بدلاً من الاعتماد على الحقن البسيط للغاز.
في العديد من التطبيقات الصناعية، توفر سرعات الدوار التي تتراوح بين 400 و500 دورة في الدقيقة توازنًا فعالًا بين دقة تكوين الفقاعات واستقرار العملية.
لماذا تُعد الفقاعات الصغيرة أكثر فعالية في إزالة الهيدروجين؟
يحدث انتقال الهيدروجين عند السطح الفاصل بين فقاعة الغاز والألومنيوم المنصهر.
قد تحتوي فقاعة واحدة كبيرة على نفس حجم الغاز الموجود في آلاف الفقاعات الأصغر حجمًا، لكن مساحة سطحها المتاحة أقل بكثير.
مع انخفاض حجم الفقاعة:
- يزداد إجمالي المساحة السطحية
- تحسن كفاءة نقل الكتلة
- يتسارع انتشار الهيدروجين
- يصبح أداء إزالة الغازات أكثر استقرارًا
ومن الأمور التي لا تقل أهمية عن ذلك مدة بقاء الفقاعات.
الفقاعات التي ترتفع بسرعة كبيرة عبر المادة المنصهرة لا يتوفر لها الوقت الكافي لامتصاص الهيدروجين. ولذلك، فإن الأنظمة الأكثر فعالية تركز على تكوين فقاعات متناثرة بدقة وموزعة بشكل متجانس في جميع أنحاء حجرة المعالجة.
من الناحية العملية، تتبع عملية إزالة الغازات الناجحة ثلاثة مبادئ أساسية:
- استخدم غازًا خاملًا عالي النقاء.
- توليد أكبر عدد ممكن من الفقاعات الدقيقة.
- زيادة وقت بقاء الفقاعات داخل المادة المنصهرة إلى أقصى حد.
ولا تزال هذه المبادئ تشكل أساس تكنولوجيا إزالة الغازات من الألومنيوم الحديثة.
الأرجون مقابل النيتروجين: أي غاز إزالة الغازات هو الأفضل للألمنيوم المنصهر؟
يُعدّ أحد أكثر المواضيع التي تُثار للنقاش في مجال معالجة الألومنيوم المنصهر هو ما إذا كان الأرجون أم النيتروجين هو الذي يوفر أداءً أفضل في عملية إزالة الغازات.
الحقيقة هي أنه لا يوجد غاز واحد يتفوق بشكل مطلق على الآخر. فالخيار الأنسب يعتمد على نوع السبائك، ومتطلبات النظافة، وتكاليف التشغيل، وأهداف الإنتاج.
يُصنف كلا الغازين على أنهما خاملان في ظل الظروف العادية لمعالجة الألومنيوم، ويستخدمان على نطاق واسع في أنظمة إزالة الغازات الدوارة. ولا يتمثل دورهما الأساسي في التفاعل مع الهيدروجين، بل في تكوين واجهة بين الغاز والمعدن تسمح للهيدروجين المذاب بالانتشار خارج المادة المنصهرة.
مقارنة بين الأرجون والنيتروجين في عملية إزالة الغازات من الألومنيوم
| المعلمة | الأرجون | النيتروجين |
|---|---|---|
| التكلفة النسبية | مرتفع | منخفض |
| كفاءة إزالة الهيدروجين | ممتاز | جيد جدًا |
| التوافر | معتدل | ممتاز |
| تكلفة التشغيل | أعلى | أدنى |
| تطبيق نموذجي | الفضاء، السبائك عالية النقاء | الكتل المعدنية، القضبان، الألواح، المصبوبات العامة |
| كثافة الغاز | أعلى | أدنى |
يُعد الأرجون عمومًا أكثر فعاليةً قليلاً في إزالة الهيدروجين، لأنه غاز خامل تمامًا ولا يدخل في أي تفاعلات ثانوية داخل المادة المنصهرة.
ومع ذلك، غالبًا ما يكون الفارق في الأداء أقل مما يفترضه العديد من المشغلين.
في عمليات صب القضبان الصناعية، وإنتاج الألواح المدرفلة، وتصنيع قضبان الموصلات، غالبًا ما تحقق أنظمة إزالة الغازات الدوارة القائمة على النيتروجين مستويات هيدروجين مماثلة لتلك التي يتم الحصول عليها باستخدام الأرجون، وذلك عند تحسين معلمات العملية بشكل صحيح.
ولهذا السبب، يظل النيتروجين هو الغاز الأكثر استخدامًا في عملية إزالة الغازات في إنتاج الألومنيوم التجاري.
متى يستحق الأرجون التكلفة الإضافية؟
يُختار الأرجون عادةً في الحالات التالية:
- يلزم وجود مستويات منخفضة للغاية من الهيدروجين
- يتم إنتاج السبائك المخصصة للصناعات الفضائية
- من الضروري أن تكون جودة الصب عالية
- أسعار الخردة مرتفعة بشكل خاص
- تُعطى الأولوية لاستقرار العملية على حساب تكلفة التشغيل
إلا أنه في معظم التطبيقات التجارية، يكون لأداء الدوار، وتوزيع الفقاعات، وكفاءة الترشيح، وممارسات معالجة المادة المنصهرة تأثير أكبر على جودة المنتج النهائي مقارنة باختيار الأرجون أو النيتروجين.
غالبًا ما يكون أداء نظام إزالة الغازات بالأرجون الذي يتم تشغيله بشكل سيئ أسوأ من أداء نظام قائم على النيتروجين تم تحسينه بشكل جيد.
إزالة الغازات من الألومنيوم المنصهر
ما هي الأخطاء الأكثر شيوعًا التي تقلل من كفاءة إزالة الغازات؟
إن العديد من عيوب الصب التي تُعزى إلى محدودية المعدات هي في الواقع ناجمة عن مشكلات تتعلق بالتحكم في العملية.
حتى أنظمة إزالة الغازات المتطورة عبر الإنترنت لا يمكنها ضمان جودة عالية للمادة المنصهرة بشكل مستمر ما لم تتم إدارة العمليات السابقة واللاحقة بشكل سليم.
استخدام مواد شحن رطبة أو ملوثة
تصبح عملية إزالة الهيدروجين أكثر صعوبة بشكل ملحوظ عندما تتسرب رطوبة زائدة إلى عملية الصهر.
يمكن أن تؤدي الخردة الرطبة، والمواد المرتجعة الملوثة بالزيت، ومواد السبائك المخزنة بطريقة غير سليمة إلى دخول كميات كبيرة من الهيدروجين قبل أن يبدأ عملية إزالة الغازات حتى.
إن الاستراتيجية الأكثر فعالية لإزالة الهيدروجين هي دائمًا «الوقاية أولاً، ثم المعالجة ثانيًا».
يؤدي تقليل امتصاص الهيدروجين عند المصدر إلى خفض استهلاك الغاز، وتقصير مدة المعالجة، وتحسين اتساق العملية.
التشغيل خارج نطاق السرعة المثلى للدوار
يفترض بعض المشغلين أن ارتفاع سرعة الدوار يؤدي تلقائيًا إلى تحسين كفاءة إزالة الغازات.
في الواقع، قد تؤدي السرعة المفرطة للدوار إلى زيادة الاضطرابات الهوائية، وتكوين طبقات أكسيد إضافية، وتسريع تآكل الدوار، وتقليل درجة نظافة المادة المنصهرة بشكل عام.
وعلى العكس من ذلك، قد تؤدي السرعات المنخفضة جدًّا إلى تكوين فقاعات خشنة ذات مساحة سطح غير كافية.
الهدف ليس تحقيق أقصى قدر من الدوران، بل توليد الفقاعات على النحو الأمثل.
بالنسبة لمعظم أنظمة إزالة الغاز عبر الإنترنت، توفر سرعات الدوار التي تتراوح بين 400 و500 دورة في الدقيقة توازنًا فعالًا بين دقة إزالة الفقاعات واستقرار العملية.
تدفق مفرط للغاز الخامل
زيادة تدفق الغاز لا تؤدي دائمًا إلى زيادة كمية الهيدروجين التي يتم إزالتها.
عند تجاوز حد معين، يميل الغاز الإضافي إلى تكوين فقاعات أكبر ترتفع بسرعة عبر المادة المنصهرة.
تؤدي هذه الفقاعات إلى تقليل وقت التلامس وتقليل كفاءة نقل الكتلة.
تحقق العديد من المنشآت نتائج أفضل من خلال تحسين جودة الفقاعات بدلاً من الاكتفاء بزيادة استهلاك الغاز.
إهمال تصميم نظام الغسيل والنقل
قد يتعرض الهيدروجين الذي تمت إزالته داخل حجرة إزالة الغازات إلى فقدان جزئي أثناء عملية نقل المعدن.
قد تسهم كل من قنوات التصريف ذات العزل الضعيف، ومناطق السقوط الحر المفرطة، والتحولات المفاجئة في التدفق، والأسطح المعدنية المكشوفة، في إعادة الأكسدة وإعادة امتصاص الهيدروجين.
وهذا أحد الأسباب التي تدفع مصانع الصب الحديثة إلى تقييم نظام معالجة الذوبان بأكمله بشكل متزايد، بدلاً من التركيز حصريًّا على وحدة إزالة الغازات.
تجاهل عنصر التحكم في التضمين
يُعد محتوى الهيدروجين جزءًا واحدًا فقط من معادلة الجودة.
غالبًا ما تلعب طبقات الأكسيد، والإسبنيل، وشظايا المواد المقاومة للحرارة، والطبقات المزدوجة دورًا لا يقل أهمية في حدوث عيوب الصب.
فبدون ترشيح فعال، قد تظل قراءات الهيدروجين المقبولة مصحوبة بجودة منتج غير مقبولة.
وهذا ما يفسر سبب تركيب أنظمة إزالة الغازات عبر الإنترنت في كثير من الأحيان جنبًا إلى جنب مع أنظمة الترشيح باستخدام الرغوة الخزفية وصناديق الترشيح المخصصة.
الهدف ليس مجرد إنتاج ألومنيوم منخفض الهيدروجين، بل إنتاج ألومنيوم نظيف.
بافتراض أن قياسًا واحدًا يمثل العملية برمتها
محتوى الهيدروجين متغير.
قد لا تعكس القياسات التي يتم إجراؤها في فرن الانتظار الظروف السائدة في محطة الصب بدقة.
يمكن أن تؤثر التغيرات في درجة الحرارة، وممارسات النقل، وتصميم قنوات الصب، ومدة الانتظار، جميعها على جودة المادة المنصهرة النهائية.
يركز المنتجون الناجحون على الحفاظ على استقرار العملية طوال عملية الصب بأكملها، بدلاً من الاعتماد فقط على قياسات منفصلة.
لماذا أصبحت أنظمة المعالجة المتكاملة للذوبان المعيار السائد في هذا القطاع؟
خلال العقد الماضي، توقف منتجو الألمنيوم عن التعامل مع عمليات إزالة الغازات والترشيح ونقل المعادن باعتبارها عمليات مستقلة.
تدرك مصانع الصب الحديثة بشكل متزايد أن جودة المادة المصهورة تتحدد بالأداء المشترك للنظام بأكمله.
لا يمكن لوحدة إزالة الغازات عالية الكفاءة أن تعوض عن سوء تصميم القناة.
لا يمكن لمرشح الرغوة الخزفي عالي الجودة أن يزيل العيوب الناتجة عن الاضطرابات المفرطة في الجزء العلوي من مجرى التدفق.
وبالمثل، فإن أفضل الممارسات المتعلقة بالأفران لا يمكنها منع التلوث الذي يحدث أثناء النقل.
ولهذا السبب، تستثمر كبرى شركات إنتاج الألمنيوم في حلول متكاملة لمعالجة السائل المنصهر تجمع بين أنظمة إزالة الغازات أثناء التشغيل، ومعدات الترشيح، وصناديق الترشيح، والقنوات المُدفأة، وتكنولوجيا التحكم في التدفق.
من خلال التعامل مع إزالة الهيدروجين، والتحكم في الشوائب، وإدارة عملية النقل كعمليات مترابطة، يتمكن المصنعون من تحقيق درجة أعلى من نظافة المادة المنصهرة، وخفض معدلات العيوب، وتحسين أداء الصب عبر مجموعة واسعة من منتجات الألومنيوم.
الأسئلة الشائعة
1. ما هي الطريقة الأكثر فعالية لإزالة الغازات من الألومنيوم المنصهر؟
يُعتبر إزالة الغازات بالدوران على نطاق واسع الطريقة الصناعية الأكثر فعالية لإزالة الهيدروجين المذاب من الألومنيوم المنصهر. ومن خلال حقن غاز خامل عبر دوار من الجرافيت، تنتج هذه العملية فقاعات دقيقة تعزز انتشار الهيدروجين وإزالته. ولإنتاج قضبان وكتل وألواح موصلة عالية الجودة، غالبًا ما يتم الجمع بين إزالة الغازات بالدوران والترشيح باستخدام الرغوة الخزفية لتحسين النظافة العامة للمادة المنصهرة.
2. لماذا لا تزال المسامية تظهر بعد إزالة الغازات من الألومنيوم؟
قد تبقى المسامية حتى بعد إزالة الغازات بنجاح، لأن الهيدروجين ليس السبب الوحيد لعيوب الصب. فقد تعمل طبقات الأكسيد، والطبقات المزدوجة، وجزيئات المواد المقاومة للحرارة، وغيرها من الشوائب، كمواقع لتكوّن مسام الغاز أثناء التصلب. كما قد يسهم كل من الترشيح غير الكافي، وإعادة امتصاص الهيدروجين، والاضطراب المفرط أثناء نقل المعدن، في حدوث مسامية متبقية.
3. ما هو مستوى الهيدروجين الذي يُعتبر مقبولاً في الألومنيوم المنصهر؟
يعتمد المحتوى المقبول من الهيدروجين على نوع السبيكة ومتطلبات المنتج النهائي. وتتراوح القيم المستهدفة النموذجية بين 0.08 و0.20 مل/100 غرام من الألومنيوم. وعادةً ما تتطلب التطبيقات عالية الأداء، مثل المسبوكات المستخدمة في صناعة الطيران وقضبان البثق عالية الجودة، مستويات هيدروجين أقل مقارنةً بالسبائك التجارية القياسية.
4. هل الأرجون أفضل من النيتروجين في عملية إزالة الغازات من الألومنيوم؟
عادةً ما يوفر الأرجون كفاءة أعلى قليلاً في إزالة الغازات نظرًا لكونه غازًا خاملًا تمامًا. ومع ذلك، فإن النيتروجين أقل تكلفة بكثير ويمكنه تحقيق نتائج مماثلة في العديد من تطبيقات القضبان المعدنية والكتل المعدنية وقضبان الموصلات عند تحسين معلمات التشغيل بشكل صحيح. وفي الممارسة العملية، غالبًا ما يكون لتصميم المعدات والتحكم في العملية تأثير أكبر على الأداء مقارنة باختيار الغاز.
5. هل تؤدي عملية إزالة الغازات إلى إزالة الشوائب من الألومنيوم المنصهر؟
ليس تمامًا. يمكن أن تساعد عملية إزالة الغازات بالدوران في دفع بعض الشوائب إلى سطح المادة المنصهرة، لكن وظيفتها الأساسية هي إزالة الهيدروجين. أما الشوائب غير المعدنية، مثل طبقات الأكسيد، والإسبينيل، والكربيدات، وجزيئات المواد المقاومة للحرارة، فيتم إزالتها بشكل أكثر فعالية من خلال الترشيح باستخدام الرغوة الخزفية وتقنيات الترشيح الأخرى.
6. لماذا تُستخدم مرشحات الرغوة الخزفية بعد عملية إزالة الغازات أثناء التشغيل؟
يخدم كل من إزالة الغازات عبر الإنترنت والترشيح باستخدام الرغوة الخزفية أغراضًا مختلفة. حيث تعمل عملية إزالة الغازات على التخلص من الهيدروجين المذاب، بينما تعمل مرشحات الرغوة الخزفية على احتجاز الشوائب العالقة. ويساعد تركيب مرشح الرغوة الخزفية في المرحلة التالية من نظام إزالة الغازات على تحسين نظافة المادة المنصهرة وتقليل مخاطر حدوث عيوب في الصب الناتجة عن الجسيمات غير المعدنية.
7. ما هي المدة التي ينبغي أن تستغرقها عملية إزالة الغازات من الألومنيوم المنصهر؟
يعتمد الوقت اللازم للمعالجة على حجم المادة المنصهرة، ونوع السبيكة، ومحتوى الهيدروجين، وتصميم الدوار، ومعدل تدفق الغاز. وتتراوح أوقات إزالة الغازات الصناعية النموذجية بين 5 و20 دقيقة. ولا يؤدي إطالة مدة المعالجة دائمًا إلى تحسين النتائج، بل قد يؤدي إلى زيادة الأكسدة أو تكاليف التشغيل.
8. ما الذي يتسبب في امتصاص الهيدروجين في الألومنيوم المنصهر؟
يدخل الهيدروجين في المقام الأول عن طريق الرطوبة. ومن المصادر الشائعة لذلك: الخردة الرطبة، وأجواء الأفران الرطبة، وقنوات الصب التي لم يتم تسخينها مسبقًا بشكل كافٍ، والأدوات الرطبة، والمواد المساعدة التي تم تخزينها بطريقة غير سليمة، ونواتج الاحتراق. وغالبًا ما يكون منع امتصاص الهيدروجين أكثر فعالية من حيث التكلفة مقارنة بإزالته بعد حدوث التلوث.
9. كيف يمكن تحسين كفاءة إزالة الغازات؟
يمكن تحسين كفاءة إزالة الغازات من خلال استخدام غاز خامل عالي النقاء، مما يؤدي إلى تكوين فقاعات أصغر حجمًا وأكثر توزيعًا بشكل متجانس، والحفاظ على سرعات مناسبة للدوار، وتقليل الاضطرابات في المادة المنصهرة إلى أدنى حد، وتقليل امتصاص الهيدروجين قبل المعالجة. كما تساهم ممارسات الترشيح ونقل المادة المنصهرة السليمة في تحقيق نتائج إجمالية أفضل.
10. ما الفرق بين إزالة الغازات عبر الإنترنت وإزالة الغازات من المغرفة؟
عادةً ما تتم عملية إزالة الغازات من المغرفة كعملية دفعية، وهي مناسبة للعمليات الصغيرة الحجم. أما عملية إزالة الغازات أثناء التشغيل، فهي مدمجة مباشرةً في خط الصب، مما يتيح المعالجة المستمرة للألمنيوم المنصهر أثناء الإنتاج. وتوفر الأنظمة التي تعمل أثناء التشغيل عمومًا تحكمًا أكثر استقرارًا في مستويات الهيدروجين، واتساقًا محسّنًا في العملية، وملاءمةً أفضل لعمليات الصب ذات الحجم الكبير.





