صهر وتكرير سبائك الألومنيوم - صهر المعادن
(1) نسبة المادة الصلبة إلى السائل: وفقًا لكمية التعبئة المطلوبة بموجب مواصفات المنتج، تم تحديد مادة صلبة بنسبة 40% وسائل ألومنيوم إلكتروليتي بنسبة 60%.
(2) تسلسل التحميل: عندما ترتفع درجة حرارة الفرن إلى ما يزيد عن 800 ℃، يجب البدء في عملية التحميل. أولاً، يجب تعزيز المواد السائبة، ثم إضافة سائل الألومنيوم الإلكتروليتي.
(3) متطلبات الصهر: بعد إضافة سائل الألومنيوم الكهربائي، قم بتشغيل المحرك الكهرومغناطيسي للتقليب لمدة 20 دقيقة، ثم قم بتشغيل المحرك الكهرومغناطيسي للتقليب لمدة 20 دقيقة أخرى بعد ذوبان الألومنيوم المنصهر تمامًا، وذلك لضمان توحيد تركيبة ودرجة حرارة سائل السبائك؛ وعندما ترتفع درجة حرارة سائل الألومنيوم إلى ما يزيد عن 730 ℃، يجب إجراء الخلط يدويًّا، وإزالة العينة الأصلية لتحليلها، وتعديل التركيب وفقًا لنتائج التحليل.
(4) التكرير المسبق للمادة المنصهرة في فرن الصهر: نظرًا لاستخدام سائل الألومنيوم الكهربائي من نوع 60% في عملية الخلط، ونظرًا لأن سائل الألومنيوم الكهربائي يتميز بدرجة حرارة عالية ومحتوى عالٍ من الشوائب ومحتوى عالٍ من الهيدروجين، ومن أجل ضمان فعالية تكرير المادة المنصهرة والمعالجة أثناء التشغيل في فرن الاحتفاظ، يُستخدم رابع كلوريد الكربون لتنقية المصهور مسبقًا في فرن الصهر، وذلك لتقليل محتوى الخبث ومحتوى الهيدروجين ومحتوى الفلزات القلوية في المصهور، وهو الصوديوم.
(5) تحليل العينات والمحول: بعد الانتهاء من عملية التكرير الأولي، يجب أن تبلغ درجة حرارة فرن الاحتفاظ 800 درجة مئوية عندما يكون التركيب مناسبًا وتصل درجة الحرارة إلى 740 درجة مئوية.
(6) تنقية الألومنيوم المنصهر في فرن الاحتفاظ: يُستخدم مسحوق مخلوط من الأرجون عالي النقاء المحمل بالهيكساكلوروإيثان وعامل تنقية خالٍ من الصوديوم في عملية تنقية سبائك الألومنيوم المنصهرة عن طريق رش المسحوق، ولا تقل مدة التنقية عن 20 دقيقة.
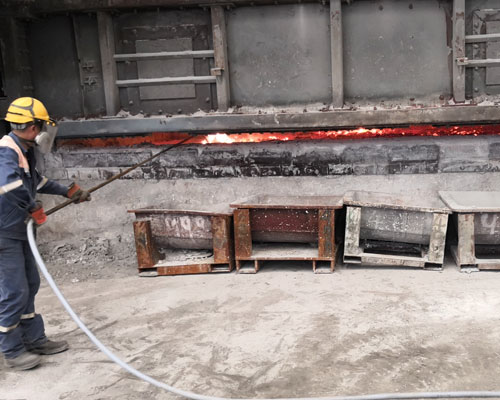
تكرير المعدن المنصهر