
عادةً ما تُصنع فوهة التغذية من لباد مصنوع من ألياف مقاومة للحرارة (الألومينا والسيليكا)، ويُصنع هذا اللباد عن طريق تشتيت الألياف المذكورة في محلول مائي يحتوي على مشتت من السيليكا الغروية، بحيث تحتفظ الملاط الناتج بنسبة 5% من وزن الألياف المذكورة. يتم تشكيل بطانية من اللباد عن طريق غمر شبكة اللباد في الملاط وتوصيل شفاطة تفريغ بالجانب السفلي، مما يسمح لألياف اللباد بالتراكم على سطح شبكة اللباد.
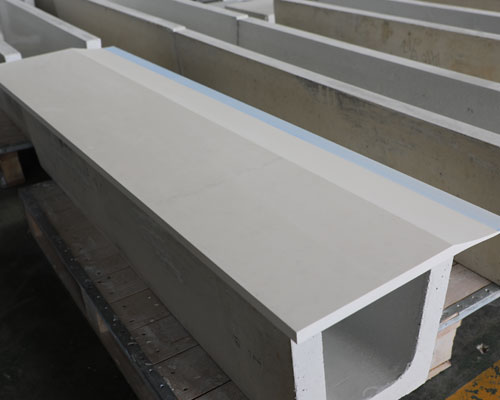
تُوضع بطانية اللباد داخل تجويف القالب، ويُغلق التجويف بواسطة قطعة قالب مقابلة بعد وضع وسادة التبطين فوق ألياف اللباد في موضع مجاور للحافة النهائية السفلية لقطعة طرف التغذية. يتم ضغط المجموعة بضغط غير كافٍ لإحداث كسر كبير في الألياف، وذلك لضغط بطانية اللباد إلى الشكل الهندسي المطلوب لأحد أجزاء فوهة التغذية المستمرة، ولضغط وسادة التبطين داخل بطانية اللباد. هذه العملية تقليدية باستثناء إضافة وسادة التبطين.
هناك طريقة بديلة لتثبيت وسادة التبطين على السطح الخارجي لفوهة طرف العجلة، وهي تتمثل في وضع غراء قائم على السيليكا على الجانب المراد تثبيته من وسادة التبطين، ثم الضغط بالوسادة على فوهة طرف العجلة باستخدام تقنية مكبس التشكيل الموضحة أعلاه.
يبلغ سمك عنصر فوهة طرف الصب حوالي 2.2 مم عند الحافة السفلية لكل عنصر من عناصر أطراف التغذية، مع وجود فجوة تتراوح بين 4 و5 مم بين زوج عناصر أطراف التغذية التي يتدفق منها المعدن المنصهر. وعادةً ما تكون الفجوة بين بكرات الصب عند الحافة السفلية للبكرات أقل من 5.5 مم. ولتوفير مساحة للوسادة العازلة المرفقة، يتم إرجاع الحافة السفلية لزوج فوهات التغذية إلى الأمام مسافة كافية لتعويض الزيادة في السماكة التي تضيفها الوسادة العازلة إلى فوهة الصب عند تركيبها.
يتم تشكيل وسادة التبطين على شكل مستطيل بشكل عام، حيث يُحدد طولها بطول أجزاء فوهة طرف التغذية المُجمَّعة، والتي يعتمد طولها بدوره على الطول المحدد مسبقًا لأسطوانات العجلات. ويتم تحديد عرض وسادة التخميد تقريبًا من خلال المساحة الموجودة على الوجه الخارجي لعضو فوهة طرف التغذية التي كانت ستتلامس لولا ذلك مع بكرة العجلة الدوارة.





