
Как правило, сопло подающего наконечника изготавливается из войлока из огнеупорных волокон (оксида алюминия и диоксида кремния); войлок получают путем диспергирования указанных волокон в водном растворе, содержащем дисперсию коллоидного диоксида кремния, таким образом, чтобы в полученной суспензии содержание указанных волокон составляло 5% по массе. Фетровый слой формируется путем погружения валяльного сита в суспензию и подключения вакуумного отсоса к его нижней стороне, что позволяет волокнам фетра накапливаться на поверхности валяльного сита.
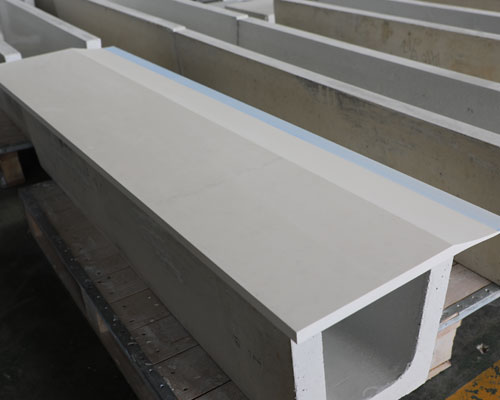
Фетровое полотно помещается в полость матрицы, и полость закрывается сопряженным элементом матрицы после того, как буферная прокладка укладывается поверх фетровых волокон в положении, прилегающем к будущему нижнему краю подающего наконечника. Узел подвергается прессованию с давлением, недостаточным для значительного разрыва волокон, с целью сжатия войлочного слоя до желаемой геометрии одной из частей сопла непрерывной подачи и вдавливания амортизирующей прокладки в войлочный слой. Данный процесс является стандартным, за исключением добавления амортизирующей прокладки.
Альтернативный способ крепления амортизирующей накладки к наружной поверхности наконечника ролика заключается в нанесении клея на основе кремнезема на ту сторону амортизирующей накладки, которая будет прикрепляться к наконечнику ролика, а затем в прижатии амортизирующей накладки к сопло с поворотным наконечником с помощью описанной выше технологии формовочного пресса.
Толщина сопла на конце каттерного вала составляет примерно 2,2 мм на нижнем крае каждого подающего сопла, при этом между парой подающих сопел, из которых вытекает расплавленный металл, имеется зазор от 4 до 5 мм. Как правило, зазор между литейными валками на их нижнем крае составляет менее 5,5 мм. Для размещения прикреплённой амортизирующей прокладки нижний край пары сопел подачи смещается вверх по потоку на расстояние, достаточное для компенсации увеличения толщины сопла подачи, которое происходит при установке амортизирующей прокладки.
Амортизирующая прокладка имеет в целом прямоугольную форму, причем её длина определяется длиной собранных элементов сопла подающего наконечника, длина которых, в свою очередь, зависит от заданной длины роликов каткового механизма. Ширина амортизирующей прокладки приблизительно определяется площадью внешней поверхности элемента сопла подающего наконечника, которая в противном случае соприкасалась бы с вращающимся литейным валиком.





