فوق جهاز التبلور المبرد بالماء، قم بتركيب غطاء للحفاظ على الحرارة مصنوع من مادة غشائية عازلة، يُعرف أيضًا باسم «الغطاء العلوي الساخن» أو «كوب الصب». متطلبات الغطاء العلوي الساخن هي: عدم حدوث تفاعل كيميائي مع الألومنيوم المنصهر، وعدم امتصاص الرطوبة، وعدم امتصاص الزيت، وعدم ترطيب الألومنيوم المنصهر، ومقاومة درجات الحرارة العالية، وأداء عزل جيد، ومقاومة الصدمات الحرارية، وقوة جيدة، وسهولة الاستبدال والصيانة، والسعر المنخفض.
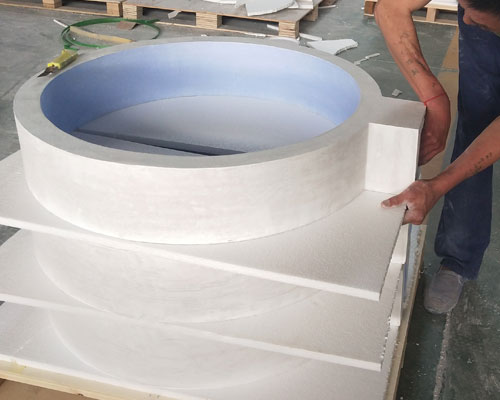
جهاز التبلور التقليدي ذو القمة الساخنة
تشمل القوالب التقليدية ذات السطح الساخن الأغطية الساخنة، والحشيات العازلة للحرارة، والقوالب،, حلقات الجرافيت, ، إلخ. يتم لحام الغلاف الخارجي للغطاء العلوي الساخن بلوحة حديدية بسمك 3 مم، أما البطانة الداخلية فهي مصنوعة من لوح أسبستوس بسمك 4-5 مم أو من لباد سيليكات الألومنيوم. يبلغ ارتفاع الغطاء الساخن 80-100 مم. إذا كان الغطاء الحراري قصيرًا جدًّا، فستحدث اضطرابات، وسيكون من الصعب التحكم في مستوى السائل. وعندما يكون الضغط الساكن للمعدن مرتفعًا جدًّا، فمن المحتمل حدوث تكوّن عقيدات معدنية وتسرب الألومنيوم. وفي الوقت نفسه، هناك ميل لزيادة عوامات الفصل، وهو ما لا يساعد على تحسين جودة السطح.
أثناء عملية الصب، يبعد مستوى المعدن المرجعي حوالي 20 ملم عن الحافة العلوية للغطاء الساخن. ويكون القطر الداخلي للغطاء الساخن مطابقًا للقطر الداخلي للحشية العازلة للحرارة المصنوعة من سيليكات الألومنيوم، والتي تكون أصغر بمقدار 3~5 ملم من حلقة الجرافيت. الحشية العازلة للحرارة مصنوعة من سيليكات الألومنيوم بسمك 5-8 مم. وهي عبارة عن لباد من الألياف المقطوعة. ونظرًا لأن لباد سيليكات الألومنيوم يتمتع بخصائص عزل حراري جيدة، فإنه يمنع منطقة التبلور من التوسع صعودًا، كما يتمتع بدرجة معينة من المرونة. ولا يتسرب إليه الألومنيوم السائل، كما يسهل تحقيق الإحكام به. يجب أن تكون المسافة البارزة من الجانب الداخلي لحشية الإحكام الساخنة إلى القالب قصيرة قدر الإمكان، وعادةً ما تكون أقل من 3-5 مم.
من أجل تقليل تأثير النتوء على سطح السبيكة أثناء الإنتاج، يمكن استخدام سطح مائل بزاوية ميل تبلغ 45 درجة عن الأفقي. يتم تبطين القالب بحلقة من الجرافيت، ويُترك لوح من الألومنيوم بارتفاع 8 مم أسفل حلقة الجرافيت لتلبية متطلبات صعود قاعدة الصب متعددة القوالب. ويكون القطر الداخلي للوح الألومنيوم أكبر بمقدار 1~1.5 مم من القطر الداخلي لحلقة الجرافيت.
يُساوي الارتفاع الإجمالي للقالب مجموع ارتفاع حلقة الجرافيت وارتفاع الطاولة المصنوعة من الألومنيوم. أما ارتفاع جهاز التبلور فهو ارتفاع منطقة التبلور الفعالة، والتي يتم ضبطها عادةً في نطاق 15-50 ملم أثناء الإنتاج.
يُعد ارتفاع حلقة الجرافيت أحد المعلمات المهمة في عملية الصب ذات القمة الساخنة. فإذا كان ارتفاع حلقة الجرافيت صغيرًا جدًّا، فإن منطقة التبلور سترتفع وتتغلغل بعمق في حلقة الإحكام والعزل الحراري، مما يؤدي بسهولة إلى ظهور علامات الشد والشقوق على سطح السبيكة. وإذا كانت حلقة الجرافيت مرتفعة جدًّا، فإن مساحة التلامس بين المعدن في الحالة شبه المتصلبة لحافة الصب وحلقة الجرافيت تكون كبيرة، ولا يكون سطح السبيكة أملسًا. ويؤدي القطر الداخلي لحلقة الجرافيت دور تحديد الحجم. يجب أن يكون سمك حلقة الجرافيت رقيقًا قدر الإمكان، ولكن مع مراعاة قوة الجرافيت نفسه وتلبية احتياجات المعالجة، يجب أن يكون السمك 4 مم. متطلبات حلقات الجرافيت هي التوصيل الحراري الجيد، والقدرة على التشحيم، والتشطيب الكافي، والقوة.
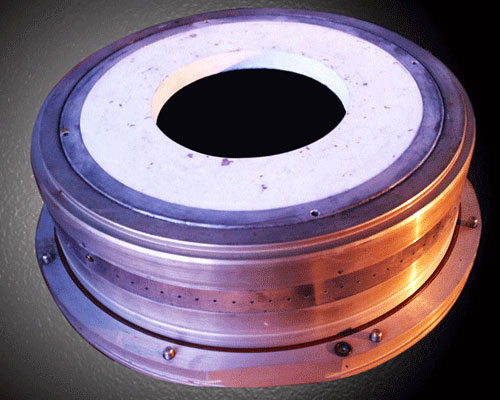
جهاز التبلور الجديد الأكثر رواجًا
عند استخدام تقنية الصب ذات القمة الساخنة متعددة القوالب، يتم تركيب القالب أسفل منصة صب خزان المياه، بينما يقع الغطاء الساخن فوق منصة الصب لتشكيل نظام موحد للقمة الساخنة غسيل التوزيع. جانب القالب مفتوح لتمكين الصب باستخدام قوالب متعددة. ومن الأجزاء التي تُستخدم حالياً على نطاق واسع الأجزاء المصبوبة مسبقاً من السيليكون المصهور، والأجزاء المشكلة بالفراغ المنتجات المقاومة للحرارة المصنوعة من ألياف سيليكات الألومنيوم, ، والمواد المقاومة للحرارة الجاهزة المصنوعة من سيليكات الكالسيوم والمُعززة بألياف الجرافيت باعتبارها المكون الرئيسي.