Над кристаллизатором с водяным охлаждением установите теплоизолирующую крышку из изоляционного пленочного материала, также называемую «горячей крышкой» или «разливной чашкой». Требования к крышке «hot top»: отсутствие химической реакции с расплавленным алюминием, отсутствие поглощения влаги и масла, отсутствие смачивания расплавленным алюминием, термостойкость, хорошие теплоизоляционные характеристики, устойчивость к термическим ударам, высокая прочность, простота замены и технического обслуживания, а также низкая цена.
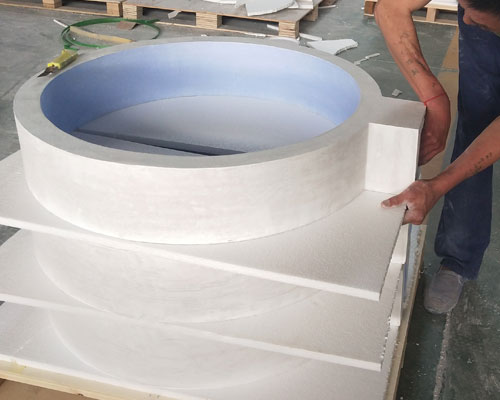
Традиционный кристаллизатор с горячей верхней частью
К традиционным формам с нагреваемым верхом относятся нагреваемые крышки, теплоизолирующие прокладки, формы, графитовые кольца, и т. д. Наружная оболочка горячей крышки сваривается из железной пластины толщиной 3 мм, а внутренняя облицовка изготавливается из асбестовой плиты толщиной 4–5 мм или алюмосиликатного войлока. Высота горячей крышки составляет 80–100 мм. Если горячая крышка слишком короткая, возникают турбулентности, и становится неудобно контролировать уровень жидкости. При слишком высоком статическом давлении металла возникает вероятность образования металлических узелков и утечки алюминия. В то же время наблюдается тенденция к увеличению сегрегационных поплавков, что не способствует улучшению качества поверхности.
Во время литья контрольный уровень металла находится на расстоянии примерно 20 мм от верхнего края горячей крышки. Внутренний диаметр горячей крышки соответствует внутреннему диаметру теплоизолирующей прокладки из алюмосиликата, который на 3–5 мм меньше диаметра графитового кольца. Теплоизоляционная прокладка представляет собой алюмосиликатный войлок толщиной 5–8 мм. Поскольку алюмосиликатный войлок обладает хорошими теплоизоляционными свойствами, он предотвращает распространение зоны кристаллизации вверх и обладает определенной эластичностью. Он не пропускает жидкий алюминий и обеспечивает надежное уплотнение. Расстояние от внутренней стороны уплотнительной прокладки для перегрева до формы должно быть как можно меньше, как правило, менее 3–5 мм.
Для уменьшения воздействия выпуклости на поверхность слитка в процессе производства можно использовать наклонную плоскость с углом наклона 45 градусов к горизонтали. Форма выстлана графитовым кольцом, а под ним оставляется алюминиевая подставка высотой 8 мм, чтобы обеспечить подъем многоформовой литейной основы. Внутренний диаметр алюминиевой подставки на 1–1,5 мм больше внутреннего диаметра графитового кольца.
Общая высота формы равна сумме высоты графитового кольца и высоты алюминиевого стола. Высота кристаллизатора соответствует высоте эффективной зоны кристаллизации, которая на производстве обычно поддерживается на уровне 15–50 мм.
Высота графитового кольца является важным параметром литья с горячей головкой. Если высота графитового кольца слишком мала, зона кристаллизации поднимется и проникнет глубоко в уплотнительное и теплоизоляционное кольца, что легко приведет к появлению следов от тяги и трещин на поверхности слитка. Если графитовое кольцо слишком высокое, площадь контакта между металлом в полузастывшем состоянии на краю отливки и графитовым кольцом будет большой, а поверхность слитка — неровной. Внутренний диаметр графитового кольца играет роль калибра. Толщина графитового кольца должна быть как можно меньше, однако с учётом прочности самого графита и требований к обработке она должна составлять 4 мм. К графитовым кольцам предъявляются следующие требования: хорошая теплопроводность, смазывающая способность, достаточная гладкость поверхности и прочность.
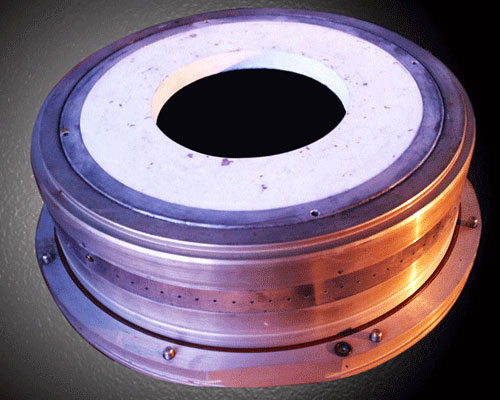
Новый кристаллизатор «Hot Top»
При использовании технологии литья с горячей крышкой и несколькими формами форма устанавливается под платформой для разливки водяного бака, а горячая крышка располагается над платформой для разливки, образуя единую конструкцию с горячей крышкой распределительная канавка. Боковая часть формы открыта, что позволяет осуществлять литье с использованием нескольких форм. В настоящее время широко применяются готовые формованные детали из плавленного кремния, а также детали, изготовленные методом вакуумной формовки огнеупорные изделия из алюмосиликатного волокна, а также сборные огнеупорные изделия из силиката кальция, армированные графитовыми волокнами в качестве основного компонента.