
A مخروط التفريغ هو سدادة مصنوعة من ألياف السيراميك المشكلة بالفراغ، تُستخدم لإحكام إغلاق فتحة الصب في أفران الصهر والتخزين والتحكم في تدفق الألومنيوم المنصهر. وهي مصنوعة من ألياف سيليكات الألومنيوم عالية النقاء المرتبطة بمواد رابطة غير عضوية، وتتحمل التلامس المستمر مع المعدن المنصهر عند درجة حرارة تزيد عن 700 درجة مئوية، مع توفير عزل حراري موثوق به، وعدم التصاق الخبث مطلقًا، وإحكام إغلاق متسق بين السدادة والفتحة. ستجد أدناه مواصفات المواد، وإرشادات الاختيار، وإجراءات التركيب، ودراسة حالة حقيقية لخط إنتاج.
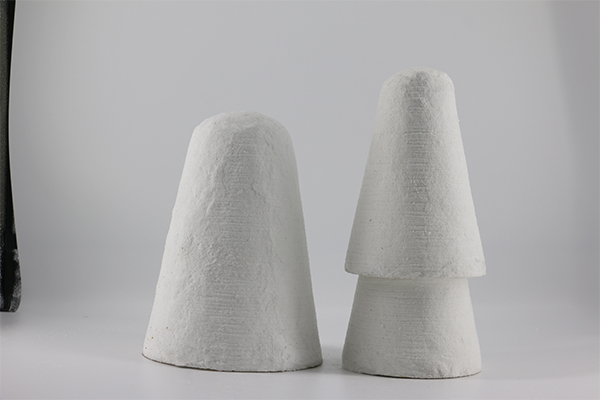
مخروط التفريغ لمصهر الألومنيوم
ما هو مخروط «تاب آوت» وكيف يعمل؟
مخروط «التاب آوت» — يُسمى أحيانًا مخروط التنقيب, سدادة فتحة الصنبور, ، أو سدادة تصريف مقاومة للحرارة — هو مكون مصنوع من الألياف الخزفية ومشكّل بدقة، يُدخل في فتحة الصب (المعروفة أيضًا باسم «الفتحة ذاتية الحفر» أو «مخرج الألومنيوم») في فرن التردد، أو فرن الإمالة، أو فرن الحفظ الثابت. وعندما يحتاج المشغل إلى تصريف الألومنيوم المنصهر إلى قناة أو حوض صب، يتم إزالة المخروط؛ وبمجرد الحاجة إلى إيقاف التدفق، يتم ضغط مخروط جديد لإعادة إغلاق الفتحة.
يتم تصنيع هذا الجزء من خلال عملية التشكيل بالترشيح بالشفط الفراغي: تُخلط ألياف السيليكات عالية المحتوى من الألومنيوم مع مادة رابطة غير عضوية، ثم تُسكب في تجويف القالب، وبعد ذلك تُسحب تحت الفراغ لتشكيل جسم متجانس وكثيف. وقد حلت هذه الطريقة محل تقنية التجميع اليدوي القديمة، وتوفر ثلاث مزايا عملية هي:
- التوزيع المتساوي للألياف — يزيل النقاط الضعيفة التي قد تتعرض للانفجار تحت الضغط المعدني الثابت.
- الأبعاد القابلة للتكرار — يتناسب كل مخروط مع فتحة الصب دون الحاجة إلى قصه، مما يقلل من مدة تعرض العامل للخطر أمام الفرن.
- عائد أعلى — يبلغ معدل العائد الإنتاجي حوالي 99 %، مما يحافظ على تنافسية تكلفة الوحدة.
بعد التشكيل، يخضع المخروط لمعالجة حرارية عند درجة حرارة مرتفعة لتصلب المادة الرابطة وإزالة المواد المتطايرة، بحيث ينتج عن ذلك القطعة النهائية انبعاث دخان منخفض جدًّا عندما يتلامس مع المعدن المنصهر — وهو أحد الاعتبارات المهمة المتعلقة بالصحة والسلامة والبيئة في غرف الصهر المغلقة.
أين يُستخدم مخروط «تاب آوت»؟
| التطبيق | نوع الفرن | سبائك نموذجية |
|---|---|---|
| فتحة الصب في عملية الصهر الأولي | فرن التردد | الألومنيوم النقي (99.7 %) |
| مخرج فرن التثبيت/النقل | فرن حفظ يعمل بالغاز | سبائك الصب التي تحتوي على السيليكون والمغنيسيوم |
| فتحة الصرف في مصهر الزنك | التحريض أو التردد | الزاماك، الزنك-الألومنيوم |
| فرن صب المغنيسيوم | فرن بوتقة فولاذية | AZ91، AM60 |
ونظرًا لأن هيكل الألياف الخزفية خامل كيميائيًا تجاه ذوبان الألومنيوم والمغنيسيوم والزنك، فإن التركيبة الأساسية نفسها تغطي المجموعات المعدنية الثلاث جميعها — ولا يتغير سوى الشكل المخروطي والكثافة.
ما هي الخصائص الرئيسية لمخروط التفريغ المصنوع من الألياف الخزفية؟
يعني اختيار مخروط الصب المناسب مطابقة الخصائص الفيزيائية والحرارية للسدادة مع نطاق تشغيل الفرن الخاص بك. يلخص الجدول أدناه المعلمات الأساسية لمخروط الصب المصنوع من الألومنيوم من الدرجة القياسية:
| العقارات | القيمة النموذجية | معيار الاختبار / الأساس |
|---|---|---|
| درجة حرارة التصنيف | 1 260 درجة مئوية (2 300 درجة فهرنهايت) | ISO 10635 |
| الكثافة الظاهرية | 0.4 – 0.8 غ/سم³ (قابل للتعديل) | ASTM C134 |
| مقاومة التكسير على البارد | 0.8 – 2.5 ميجا باسكال | ASTM C133 |
| الموصلية الحرارية (600 درجة مئوية) | 0.12 – 0.18 واط/م·كلفن | ASTM C201 |
| الانكماش الخطي (1000 درجة مئوية، 24 ساعة) | ≤ 2 % | ASTM C210 |
| محتوى Al₂O₃ | 45 – 52 % | تحليل XRF |
| محتوى SiO₂ | 48 – 54 % | تحليل XRF |
| تصنيف الألومنيوم المقاوم للالتصاق | لا ترطيب / لا التصاق | اختبار الذوبان الداخلي |
بعض النقاط الجديرة بالملاحظة من تجربة الاستخدام الفعلي:
- يمكن ضبط الكثافة والصلابة. من خلال تعديل نسبة المادة الرابطة ومدة البقاء تحت الفراغ، يمكن للشركة المصنعة تغيير الكثافة ضمن نطاق يتراوح بين 0.4 و0.8 غ/سم³. فالمخروط الأكثر كثافة يقاوم التآكل لفترة أطول، لكنه يصعب دفعه داخل فتحة الصب — ولذلك هناك نقطة توازن مثالية من الناحية العملية لكل تصميم من تصميمات الأفران.
- تعد مقاومة الصدمات الحرارية أكثر أهمية من درجة الحرارة القصوى المحددة. ترتفع درجة حرارة المخروط من درجة حرارة الغرفة إلى حوالي 720 درجة مئوية في غضون ثوانٍ عند ملامسته للمادة المنصهرة. وتؤدي المقاومة الضعيفة للصدمات إلى حدوث تشققات دقيقة، مما يسمح للألمنيوم بالتسرب إلى مصفوفة الألياف ويلصق المخروط بالفتحة. وهذا يمثل مشكلة صيانة مزعجة لا يرغب أحد في مواجهتها.
- تحافظ الموصلية الحرارية المنخفضة على برودة غلاف الفرن. ونظرًا لأن قيم معامل k تبلغ حوالي 0.15 واط/م·كلفن، فإن المخروط يعمل كحاجز عازل. وهذا يقلل من فقدان الحرارة عند فتحة الصب ويحمي الغلاف الفولاذي المحيط.
- قصور حراري منخفض وهذا يعني أن المخروط يصل إلى التوازن الحراري بسرعة، وبالتالي لا توجد “منطقة باردة” ممتدة في تيار المادة المنصهرة أثناء عملية الصب الأولى — مما يؤدي إلى انخفاض عدد الشوائب التي تنتهي بها الحال في قناة الصب.
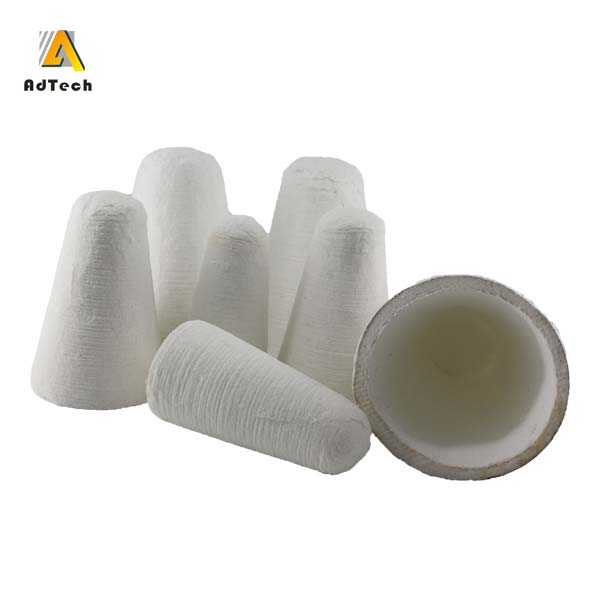
سدادات صنابير مسبك الألومنيوم
كيفية اختيار الحجم والكثافة المناسبين لمخروط التوسيع؟
تتنوع أشكال فتحات الصب بشكل كبير. فقد يستخدم فرن التردد الذي تبلغ سعته 20 طنًا فتحة مدببة أبعادها 50 مم في الأعلى × 70 مم في الأسفل × 120 مم في العمق، في حين قد تحتوي فتحة فرن الاحتفاظ الصغير على أبعاد 30 مم × 45 مم × 80 مم. يجب أن يكون قطر قاعدة المخروط أكبر قليلاً من قطر مقعده لإنشاء ملاءمة متداخلة — وعادةً ما يكون أكبر بمقدار 1–2 مم عند الطرف الأكبر.
عملية الاختيار خطوة بخطوة:
- قم بقياس قطر فتحة الصنبور عند الوجه الساخن والوجه البارد (الفتحة مدببة).
- حدد زاوية انحناء المخروط لتتناسب مع — وعادةً ما تتراوح الزاوية الداخلية بين 3° و7°.
- اختر الكثافة: بالنسبة للرؤوس المعدنية العالية (أفران الحمام العميق)، اختر 0.6–0.8 غ/سم³؛ أما بالنسبة لحاملات الحمام الضحلة، فتكفي كثافة تتراوح بين 0.4–0.5 غ/سم³.
- تأكد من توافق السبائك. تؤثر ذوبانات المغنيسيوم على الألياف الغنية بالسيليكا بشكل أكثر حدة من ذوبانات الألومنيوم؛ فإذا كنت تستخدم سبائك المغنيسيوم، فاطلب تركيبة غنية بالألومينا.
- اختر شكل الرأس أو الحافة. تتميز بعض الأقماع برأس على شكل فطر يلتصق تمامًا بجدار الفرن، مما يسهل إزالتها باستخدام عتلة بسيطة.
يمكن تصنيع قوالب مخصصة لتتناسب مع أي شكل خاص لفتحة الصب، وبالتالي لا توجد حاجة لتعديل المواد المقاومة للحرارة في الفرن لتتناسب مع مخروط موجود في الكتالوج.
اتصل بنا للحصول على استشارة فنية
لماذا تعتبر طريقة التصنيع عاملاً مهمًا في جودة المخروط المستخدم في عملية «التاب آوت»؟
يوجد بشكل عام مساران للتصنيع في السوق:
مصنوع يدويًّا (بالطريقة التقليدية): يتم تعبئة الألياف والمواد الرابطة يدويًّا في قالب ثم يتم ضغطها. يكون اتجاه الألياف عشوائيًّا، كما أن التحكم في الكثافة ضعيف. ويشير المشغلون إلى عدم اتساق عملية الإحكام — ففي بعض الأحيان يتناسب المخروط تمامًا، بينما يتسرب المخروط التالي.
الترشيح بالشفط الفراغي (الطريقة الحديثة): يتم سحب الملاط عبر قالب مسامي تحت فراغ خاضع للتحكم. تتراصف الألياف بشكل تفضيلي على طول اتجاه التدفق، وتتحدد الكثافة وفقًا لمستوى الفراغ ووقت البقاء، وكلاهما يخضعان للتحكم بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC). والنتيجة هي قطعة تتميز بما يلي:
- قوة تكسير أعلى وأكثر اتساقًا.
- تفاوت أبعاد أقل (± 0.5 مم على الأقطار الحرجة مقابل ± 2 مم في المنتجات المشكلة يدويًّا).
- سطح من الألومنيوم المقاوم للالتصاق — فالطبقة الخارجية الناعمة والكثيفة التي تتشكل على القالب تقاوم تبللها بالألمنيوم المنصهر، مما يتيح إخراج المخروط بسلاسة استعدادًا للدورة التالية.
هذا الاختلاف ليس تافهاً. ففي مصنع صب مزدحم ينتج 200 طن يومياً، يؤدي تسرب المخروط إلى إغلاق الصنبور، وتسرب المعدن على الأرض، مما يتسبب في حادث خطير يهدد السلامة. فالثبات هو الأهم.
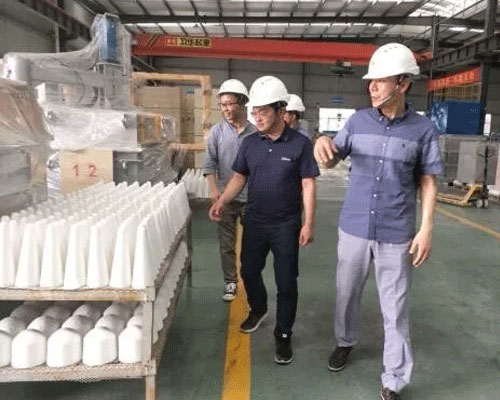
مخروط «تاب آوت» للبيع
كيف يقارن مخروط «تاب آوت» بطرق سد فتحات الصنبور الأخرى؟
| ميزة | مخروط تفريغ من الألياف الخزفية | سدادة من الطين / الجرافيت | بوابة منزلقة تعمل بالهواء المضغوط |
|---|---|---|---|
| التكلفة الرأسمالية | منخفض (مستهلك) | منخفض (مستهلك) | عالي (النظام الميكانيكي) |
| موثوقية الإحكام | عالي — تركيب ضيق | متوسط — قد يتشقق | مرتفع جدًّا — إغلاق إيجابي |
| دخان / أبخرة عند الإدخال | منخفض جدًّا | معتدل (المواد العضوية في الطين) | لا شيء |
| يلزم توفر مهارة المشغل | منخفض | منخفض | معتدل (صيانة) |
| ملاءمتها للاستخدام المتكرر | جيد (تغيير سريع) | معقول | ممتاز |
| العزل الحراري عند فتحة الصب | ممتاز | سيئة (الجرافيت مادة موصلة) | رديء (هيكل فولاذي) |
| خطر تلوث السبائك | لا شيء (ألياف خاملة) | ممكن (امتصاص الكربون) | لا شيء |
بالنسبة لمعظم مصانع صب الألمنيوم التي تستخدم أفرانًا انعكاسية أو أفران تخزين مع عملية سحب متقطعة، يظل مخروط السحب المصنوع من الألياف الخزفية الحل الأكثر عملية وفعالية من حيث التكلفة لإحكام الإغلاق. أما أنظمة البوابات المنزلقة، فلا تكون مجدية إلا في الأفران الضخمة جدًّا المزودة بخطوط صب مستمرة أو شبه مستمرة.
ما الذي يجب الانتباه إليه أثناء التثبيت والإزالة؟
نصائح عملية مستمدة من الخبرة الميدانية في مصانع الصب:
- قم بتسخين المخروط مسبقًا إذا كانت إجراءات التشغيل القياسية (SOP) في مصنعك تسمح بذلك. إن وضع مخروط جديد فوق غطاء الفرن لمدة 5–10 دقائق قبل الإدخال يقلل من التدرج الحراري ويحد من احتمال حدوث تشققات عند التلامس.
- استخدم قضيب حفر مخصصًا بطرف كُوبي يتناسب مع شكل رأس المخروط. وقد يؤدي الطرق بقضيب مسطح إلى تشقق المخروط.
- افحص تجويف فتحة الصنبور بين كل عملية حفر وأخرى. يؤدي التآكل المقاوم للحرارة إلى توسيع التجويف تدريجيًّا، وقد يتسبب استخدام مخروط أصغر من الحجم المطلوب في حدوث تسرب. إذا زاد قطر التجويف بأكثر من 3 مم عن التصميم الأصلي، فيجب إعادة تبطين فتحة الحفر أو الانتقال إلى الحجم الأكبر من المخروط.
- لا تقم أبدًا بإعادة استخدام المخروط. بمجرد أن يتعرض المخروط للبلل بالمعدن المنصهر، تتضرر بنية أليافه. وتعتبر تكلفة المخروط الجديد ضئيلة مقارنةً بتكلفة تسرب فتحة الصب.
- تسجيل استهلاك المخاريط في كل حملة. عادةً ما تشير الزيادة المفاجئة في استخدام المخاريط إلى تسارع تآكل فتحة الصب — وهو مؤشر رئيسي على أن البطانة المقاومة للحرارة للفرن تحتاج إلى عناية.
اطلب عرض أسعار
حالة عملية في مجال تكنولوجيا الإعلانات: تحديث خط إنتاج أفران التسخين في الشرق الأوسط
شركة لإعادة تدوير الألمنيوم الثانوي في الإمارات العربية المتحدة تدير المصنع أربعة أفران احتجاز تعمل بالغاز وتغذي خط صب DC. يحتوي كل فرن على فتحتي سحب ويعمل بثلاث نوبات يوميًا، سبعة أيام في الأسبوع. قبل عام 2022، كان المصنع يشتري مخاريط السحب المشكلة يدويًّا من مورد إقليمي. وكانت المشكلات الرئيسية هي:
- مقاس غير متناسق: تسربت حوالي 1 من كل 8 مخاريط عند الإدخال الأول، مما استلزم من المشغل سحب المخروط ومحاولة استخدام آخر. وأدت كل محاولة فاشلة إلى إضافة حوالي 4 دقائق من وقت التعطل لكل صنبور، كما عرّضت الطاقم لخطر تناثر السوائل.
- التصاق الألومنيوم: بعد ملامسة المادة المنصهرة، التصقت العديد من المخاريط بجدار فتحة الصب. وتطلبت إزالتها استخدام قوة مفرطة، مما أدى إلى تسريع تآكل المواد المقاومة للحرارة. وكان المصنع يعيد تغليف فتحات الصب كل 10 أسابيع.
- توليد الدخان: كان نظام المادة الرابطة في الأقماع القديمة يُطلق أبخرة عضوية مرئية، مما أدى إلى إجراء عمليات تفتيش متكررة من قبل فريق الصحة والسلامة والبيئة (HSE).
في الربع الثالث من عام 2022، أجرت المصنع تجربة على 500 مخروط تفريغ مصنوع بالتشكيل الفراغي، تم توريدها من قبل الشركة المصنعة. وقد صُنعت هذه الأقماع بأبعاد مخصصة بناءً على قياسات فتحات الصنبور الحالية (52 مم × 72 مم × 115 مم مستدق، بزاوية داخلية تبلغ 5 درجات)، بكثافة تبلغ 0.55 جم/سم³.
النتائج بعد ثلاثة أشهر من التشغيل الكامل (الأفران الأربعة جميعها، وفتحتا الصب):
| النظام المتري | قبل (مشكل يدويًّا) | بعد (التشكيل بالفراغ) | التحسين |
|---|---|---|---|
| معدل إحكام الإغلاق عند الإدخال الأول | ~87 % | 99.2 % | +12 نقطة مئوية |
| متوسط قوة إزالة المخروط | مستوى عالٍ — يلزم استخدام عتلة يدوية يعمل عليها شخصان | مقبض صنبور يُستخدم بيد واحدة | انخفض بشكل ملحوظ |
| الفاصل الزمني بين عمليات إعادة تغليف فتحات التنقيب | 10 أسابيع | 18 أسبوعًا | +80 % عمر أطول للمواد المقاومة للحرارة |
| ظهور دخان عند الإدخال | معتدل | لا يُذكر | تم استبعاد ملاحظات HSE |
| استهلاك الأقماع لكل فرن في الشهر | ~140 | ~120 | –14 % (عدد أقل من المنتجات المرفوضة) |
وقد أدى انخفاض وتيرة إعادة تغليف المنتجات وحده إلى توفير ما يقدر بـ 23 000 دولار أمريكي لكل فرن سنويًّا في المواد المقاومة للحرارة وفقدان وقت الإنتاج خلال فترات التوقف للصيانة. بعد التجربة، قدمت مصنع الصب طلبًا شاملاً لمدة 12 شهرًا ودمجت المنتج في إجراءات التشغيل القياسية الخاصة بها في جميع الأفران الأربعة. واستمرت الشراكة حتى عامها الثالث، حيث يقوم الفريق الفني للمورد بزيارة الموقع سنويًا لإعادة قياس ملامح فتحات الصب وتعديل أبعاد المخروط مع تآكل المواد المقاومة للحرارة في الفرن.
هذا النوع من النهج التكراري القائم على البيانات في تحديد مواصفات المواد الاستهلاكية هو ما يميز المورد عن الشريك التقني الحقيقي.
كيف تؤثر جودة مخروط التفريغ على سلامة صب الألومنيوم؟
الألمنيوم المنصهر عند درجة حرارة تتراوح بين 700 و750 درجة مئوية لا يرحم. فعندما ينفجر المخروط، ينطلق تيار من المعدن السائل على أرضية مصنع الصب، وإذا لامس الرطوبة — سواء من أرضية رطبة، أو خط مياه متسرب، أو حتى العرق — فإن النتيجة تكون انفجارًا بخاريًّا. تؤكد إرشادات السلامة الصادرة عن جمعية الألومنيوم وموارد الصحة والسلامة والبيئة (EHS) الصادرة عن المعهد الدولي للألومنيوم على الأهمية الحاسمة لإحكام إغلاق فتحة الصب كإجراء هندسي أساسي.
يسهم مخروط التوصيل عالي الجودة في تعزيز السلامة بعدة طرق مباشرة:
- دقة أبعاد ثابتة يُزيل الحاجة إلى التجربة والتخمين عند تجربة عدة مخاريط في فتحة صنبور ساخنة ومفتوحة.
- سطح مقاوم للالتصاق يضمن إزالة نظيفة دون أن يضطر المشغل إلى بذل قوة مفرطة بالقرب من المادة المنصهرة.
- انبعاثات دخان منخفضة يحافظ على مستوى رؤية عالٍ حول منطقة الصنبور — وهو عامل غالبًا ما يتم تجاهله إلى أن تحدث مشكلة ما.
إذا كان المورد الحالي للأقماع لا يستطيع توفير بيانات فحص الأبعاد على مستوى الدفعة، فهذا مؤشر خطير يستحق المتابعة.
المنتجات المقاومة للحرارة ومنتجات الترشيح ذات الصلة بصب الألومنيوم
يُعد مخروط التفريغ أحد مكونات نظام أوسع نطاقًا من المواد الاستهلاكية الخزفية والحرارية التي تضمن استمرار تشغيل مصنع الصب بأمان وكفاءة. ومن المنتجات ذات الصلة التي يجدر تقييمها جنبًا إلى جنب مع مواصفات المخروط الخاص بك ما يلي:
- مرشحات الرغوة الخزفية — تُستخدم في مرحلة لاحقة من عملية الصب لإزالة شوائب الأكسيد والجزيئات غير المعدنية من المادة المنصهرة قبل وصولها إلى القالب أو منضدة الصب بالتيار المستمر.
- رأس القاذف / فوهة القذف — الرأس الدقيق الذي يقوم بتغذية المعدن إلى آلة الصب باللفافة أو آلة الصب المستمر، حيث يُعد كل من ثبات الأبعاد ومقاومة الصدمات الحرارية أمرين بالغين الأهمية على حد سواء.
- مكونات الصب الساخنة — الحلقات العازلة والألواح الانتقالية المستخدمة في الصب العمودي بالتيار المستمر للتحكم في عملية التصلب والحد من انحناء الحواف.
- معدات إزالة الغازات — وحدات إزالة الغازات الدوارة التي تقلل من نسبة الهيدروجين المذاب قبل الصب، وتعمل بالتزامن مع ممارسات الترشيح السليمة للحصول على قضبان وألواح ذات مسامية منخفضة.
إن شراء هذه المواد من مورد واحد يفهم كيفية تفاعلها داخل خط الصب — بدءًا من فتحة الصب في الفرن وصولاً إلى القالب — يُبسط العمليات اللوجستية ويضمن توافق المواد.
المواصفات التي يجب أن تطلبها عند طلب مخاريط «تاب آوت»
عند إرسال طلب عرض أسعار، يرجى تضمين (أو مطالبة المورد بتأكيد) ما يلي:
- رسم فتحة التثبيت أو أبعادها — قطر الجزء العلوي، قطر الجزء السفلي، العمق، زاوية الانحناء.
- مواصفات الكثافة — تُعبَّر عنها بوحدة غ/سم³ مع تفاوت مقبول (على سبيل المثال، 0.55 ± 0.05).
- الحد الأدنى لقوة الكسر — عادةً ما تكون ≥ 1.0 ميجا باسكال في تطبيقات الألومنيوم.
- نوع المجلد — يُفضل استخدام المواد غير العضوية (القائمة على السيليكا الغروية أو الألومينا) لتقليل الدخان؛ وتجنب استخدام المواد الرابطة العضوية إذا كان فريق الصحة والسلامة والبيئة (EHS) لديك يعاني من حساسية تجاه الأبخرة.
- درجة حرارة تصنيف الألياف — يجب أن تتجاوز درجة حرارة التشغيل القصوى بمقدار 200 درجة مئوية على الأقل.
- تشطيب السطح — تحديد “سطح ناعم كسطح القالب” على أسطح الجلوس لضمان عدم امتصاص السوائل.
- التغليف — المخاريط هشة؛ يرجى طلب تغليف كل قطعة على حدة وتعبئتها في صندوق كرتوني صلب مزود بفواصل.
- مدة الصلاحية وشروط التخزين — منتجات الألياف الخزفية تمتص الرطوبة؛ تأكد من الحد الأقصى لرطوبة التخزين ومدة الصلاحية قبل أن يتحلل المادة الرابطة.
إذا أمكنك تقديم عينة من مخروط مستعمل، فسيقوم المصنع الجيد بتحليل هندسته وتوزيع الألياف فيه من أجل إنتاج بديل مطابق تمامًا — أو اقتراح نسخة محسّنة بناءً على نمط التآكل.
الخلاصة
يُعد مخروط التفريغ قطعة صغيرة وغير مكلفة، وتقع في النقطة الأكثر أهمية من الناحية الأمنية في عملية صب الألومنيوم. والتقليل من الجودة في هذا المجال هو توفير زائف. يظهر الفرق بين السدادة المشكلة يدويًا والمخروط المشكل بالفراغ والمتحكم في أبعاده في موثوقية الختم، وسلامة المشغل، وتكاليف صيانة المواد المقاومة للحرارة، ووقت التشغيل الإجمالي لمصنع الصب. إذا كانت المخاريط الحالية تسبب لك مشاكل — مثل عدم اتساق الملاءمة، أو الالتصاق، أو الدخان المفرط — فإن الأمر يستحق إجراء تجربة محكومة باستخدام بديل مصبوب بالفراغ وقياس النتائج على مدار دورة إنتاج كاملة. وعادةً ما تتحدث البيانات عن نفسها.
الأسئلة الشائعة
1. ما هو مخروط «تاب آوت»؟
مخروط «تاب آوت» هو سدادة مصنوعة من الألياف الخزفية ومشكلة بالفراغ، تُستخدم لإحكام إغلاق فتحة الصب في الفرن والتحكم في تدفق الألومنيوم المنصهر.
2. من ماذا يتكون مخروط «تاب آوت»؟
وهي مصنوعة من ألياف سيليكات الألومنيوم عالية النقاء الممزوجة بمادة رابطة غير عضوية، ويتم تشكيلها في بيئة فراغية لضمان ثبات قوتها وخصائصها العازلة.
3. أين يُستخدم مخروط «تاب آوت»؟
ويستخدم على نطاق واسع في مصاهر الألومنيوم، وأفران الاحتفاظ، وأفران الانعكاس، وأفران صهر السبائك.
4. لماذا تُستخدم الألياف الخزفية في صناعة مخاريط «تاب آوت»؟
تتميز الألياف الخزفية بانخفاض الموصلية الحرارية، ومقاومة جيدة للصدمات الحرارية، وخفة الوزن، وعزل موثوق به عند ملامستها للمعادن المنصهرة.
5. هل يمكن تخصيص مخاريط «Tap Out»؟
نعم. يمكن تخصيص الحجم والكثافة والصلابة والشكل لتتناسب مع تصاميم فتحات الصنبور المختلفة وظروف تشغيل الفرن.
6. هل مخروط «Tap Out Cone» مناسب للمعادن بخلاف الألومنيوم؟
نعم. كما يمكن استخدامها في أفران صهر سبائك المغنيسيوم والزنك، اعتمادًا على درجة حرارة التشغيل والتصميم.
7. هل يلتصق مخروط «Tap Out Cone» بالألمنيوم المنصهر؟
يتميز مخروط «Tap Out Cone» المصنوع بشكل صحيح بسطح كثيف وناعم يساعد على تقليل التصاق الألومنيوم وتراكم الخبث أثناء الاستخدام.
8. ما هي المزايا الرئيسية لمخروط «Tap Out» المصنوع بتقنية التشكيل بالفراغ؟
فهي توفر أبعادًا متسقة، وقوة أكبر، وإحكامًا أفضل في الإغلاق، وانبعاثًا أقل للدخان، وجودة منتج أكثر استقرارًا مقارنةً بالسدادات المصنوعة يدويًّا.
9. كيف يساهم مخروط «Tap Out Cone» في تحسين أداء الفرن؟
فهو يساعد في التحكم في تدفق المعدن، ويقلل من فقدان الحرارة عند المخرج، ويحسن سلامة عملية الصب، ويجعل صب الألومنيوم أكثر سهولة.
10. كيف أختار مخروط «Tap Out» المناسب؟
يجب عليك اختيارها بناءً على حجم فتحة الصب، ونوع الفرن، والسبائك، والكثافة المطلوبة، ودرجة حرارة التشغيل. وعادةً ما تكون الخيارات المصبوبة حسب الطلب هي الأنسب.





