
A konik çıkarma Bu ürün, eritme ve tutma fırınlarının musluk deliğinde erimiş alüminyum akışını sızdırmaz hale getirmek ve kontrol etmek için kullanılan, vakumla şekillendirilmiş bir seramik elyaf tapasıdır. İnorganik bağlayıcılarla birleştirilmiş yüksek saflıkta alüminyum silikat elyaftan üretilen bu tıkaç, 700 °C'nin üzerindeki erimiş metalle sürekli temasa dayanırken, güvenilir ısı yalıtımı, sıfır cüruf yapışması ve tıkaç ile delik arasında tutarlı bir sızdırmazlık sağlar. Aşağıda malzeme özelliklerini, seçim kılavuzunu, kurulum uygulamalarını ve gerçek bir üretim hattı vaka çalışmasını bulabilirsiniz.
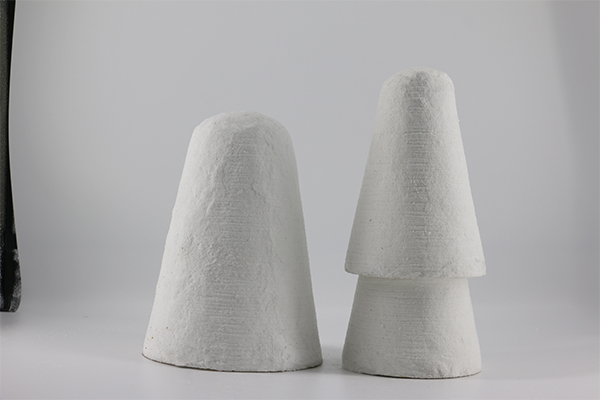
Alüminyum Eritme Tesisi için Tap Out Konisi
Tap Out Konisi Nedir ve Nasıl Çalışır?
Bir tap out konisi — bazen vurma konisi, musluk deliği tapası, ya da ateş dayanıklı boşaltma tapası — yankı fırını, eğilebilir fırın veya sabit tutma fırınının musluk deliğine (kendinden diş açan delik veya alüminyum çıkış deliği olarak da bilinir) yerleştirilen, hassas şekilde şekillendirilmiş bir seramik elyaf bileşendir. Operatörün erimiş alüminyumu bir oluk veya döküm kanalına boşaltması gerektiğinde koni çıkarılır; akışın durdurulması gerektiğinde ise açıklığı yeniden kapatmak için yeni bir koni bastırılarak yerleştirilir.
Bu parça, bir vakumla emme ve süzme yoluyla şekillendirme işlemi: Yüksek alüminyum içeren silikat lifleri, inorganik bir bağlayıcı ile karıştırılır, kalıp boşluğuna dökülür ve ardından vakum altında çekilerek homojen ve yoğun bir yapı oluşturulur. Bu yöntem, eski elle döşeme tekniğinin yerini almıştır ve üç pratik avantaj sunmaktadır:
- Eşit lif dağılımı — metalostatik basınç altında patlamaya neden olabilecek zayıf noktaları ortadan kaldırır.
- Tekrarlanabilir boyutlar — Her bir koni, kesme işlemi gerektirmeden musluk deliğine tam olarak oturur; bu sayede operatörün fırın önündeki maruz kalma süresi azalır.
- Daha yüksek verim — Üretim verimi 99 % civarında seyrediyor; bu da birim başına maliyeti rekabetçi bir seviyede tutuyor.
Şekillendirildikten sonra, koni, bağlayıcıyı sertleştirmek ve uçucu maddeleri yakmak amacıyla yüksek sıcaklıkta ısıl işleme tabi tutulur; böylece bitmiş parça çok düşük duman oluşumu erimiş metalle temas ettiğinde — kapalı pot odalarında dikkate alınması gereken önemli bir EHS hususu.
Tap Out Konisi Nerede Kullanılır?
| Başvuru | Fırın Tipi | Tipik Alaşım |
|---|---|---|
| Birincil eritme musluk deliği | Yankılanmalı fırın | Saf alüminyum (99,7 %) |
| Tutma / aktarma fırını çıkışı | Gaz yakıtlı bekletme fırını | Al-Si, Al-Mg döküm alaşımları |
| Çinko eritme tesisinde eriyik çıkış deliği | İndüksiyonlu veya yankılı | Zamak, Zn-Al |
| Magnezyum döküm ocağı | Çelik pota ocağı | AZ91, AM60 |
Seramik elyaf gövdesi alüminyum, magnezyum ve çinko eriyiklerine karşı kimyasal olarak inert olduğundan, aynı temel formülasyon bu üç metal grubunun tümünü kapsar — yalnızca koninin geometrisi ve yoğunluğu değişir.
Seramik elyaflı tap out konisinin temel özellikleri nelerdir?
Doğru döküm konisini seçmek, tapın fiziksel ve termal özelliklerini fırınınızın çalışma aralığına uydurmak anlamına gelir. Aşağıdaki tabloda, standart sınıf bir alüminyum döküm konisi için kritik parametreler özetlenmiştir:
| Mülk | Tipik Değer | Test Standardı / Dayanak |
|---|---|---|
| Sınıflandırma sıcaklığı | 1 260 °C (2 300 °F) | ISO 10635 |
| Yığın yoğunluğu | 0,4 – 0,8 g/cm³ (ayarlanabilir) | ASTM C134 |
| Soğuk ezilme mukavemeti | 0,8 – 2,5 MPa | ASTM C133 |
| Isıl iletkenlik (600 °C) | 0,12 – 0,18 W/m·K | ASTM C201 |
| Doğrusal büzülme (1 000 °C, 24 saat) | ≤ 2 % | ASTM C210 |
| Al₂O₃ içeriği | 45 – 52 % | XRF analizi |
| SiO₂ içeriği | 48 – 54 % | XRF analizi |
| Yapışmaz alüminyum derecelendirmesi | Islanma yok / yapışma yok | Şirket içi erime testi |
Uygulamalı kullanımdan dikkat çeken birkaç nokta:
- Yoğunluk ve sertlik ayarlanabilir. Bağlayıcı yüzdesini ve vakumda bekletme süresini ayarlayarak, üretici yoğunluğu 0,4–0,8 g/cm³ aralığında değiştirebilir. Daha yoğun bir koni aşınmaya daha uzun süre direnir, ancak musluk deliğine itilmesi daha zordur; bu nedenle her fırın tasarımı için pratik bir ideal nokta vardır.
- Termal şok direnci, maksimum sıcaklık değerinden daha önemlidir. Koni, eriyikle temas ettiğinde saniyeler içinde ortam sıcaklığından ~720 °C’ye ulaşır. Düşük darbe direnci, mikro çatlaklara yol açar; bu da alüminyumun fiber matrisine sızmasına ve koninin deliğe kaynaklanmasına neden olur. Bu, kimsenin başa çıkmak istemediği bir bakım sorunu oluşturur.
- Düşük ısı iletkenliği, fırın gövdesinin soğuk kalmasını sağlar. Yaklaşık 0,15 W/m·K değerindeki k katsayıları sayesinde koni, yalıtım bariyeri görevi görür. Bu, musluk deliğinden kaynaklanan ısı kaybını azaltır ve çevresindeki çelik gövdeyi korur.
- Düşük termal atalet Bu, koninin hızlı bir şekilde termal dengeye ulaştığı anlamına gelir; dolayısıyla ilk döküm sırasında eriyik akışında uzun bir “soğuk bölge” oluşmaz — böylece oluğa daha az kalıntı karışır.
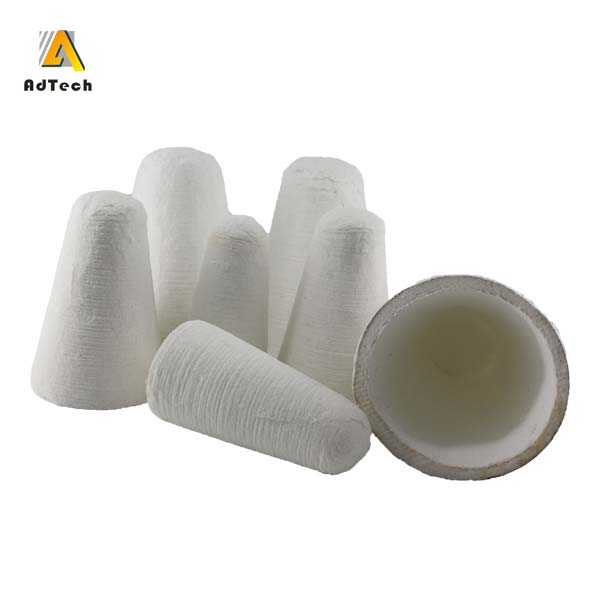
Alüminyum Dökümhane Musluk Tapaları
Doğru Tap Out Konisi Boyutu ve Yoğunluğu Nasıl Seçilir?
Delik geometrileri büyük farklılıklar gösterir. 20 tonluk bir yankılama fırını, üst kısmı 50 mm × alt kısmı 70 mm × derinliği 120 mm olan konik bir delik kullanabilirken, küçük bir bekletme fırını ise 30 mm × 45 mm × 80 mm boyutlarında bir deliğe sahip olabilir. Koninin, sıkı geçme bağlantısı sağlayabilmesi için oturma çapında hafifçe büyük olması gerekir — genellikle geniş uçta 1–2 mm daha büyük olmalıdır.
Adım adım seçim süreci:
- Sıcak ve soğuk yüzeylerdeki musluk deliğinin çapını ölçün (delik konik şekillidir).
- Uygun koniklik açısını belirtin — genellikle 3°–7° iç açı.
- Yoğunluğu seçin: Yüksek metalostatik basınç için (derin banyolu fırınlar) 0,6–0,8 g/cm³ değerini seçin; sığ banyolu tutucular için ise 0,4–0,5 g/cm³ yeterlidir.
- Alaşımın uyumluluğunu doğrulayın. Magnezyum eriyikleri, silika bakımından zengin elyaflara alüminyumdan daha agresif bir şekilde etki eder; Mg alaşımları kullanıyorsanız, alümina ile zenginleştirilmiş bir formülasyon talep edin.
- Bir başlık veya flanş detayı seçin. Bazı koniler, basit bir levyeyle daha kolay çıkarılabilmesi için fırın gövdesine tam olarak yaslanan mantar başlığına sahiptir.
Özel kalıplar, herhangi bir özel musluk deliği profiline uyacak şekilde üretilebilir; bu sayede, katalogdaki bir koniye uydurmak için fırın refrakterinde değişiklik yapmaya gerek kalmaz.
Teknik danışmanlık için bizimle iletişime geçin
Üretim Yöntemi, Tap Out Konisinin Kalitesi Açısından Neden Önemlidir?
Piyasada genel olarak iki üretim yöntemi bulunmaktadır:
Elle şekillendirilmiş (geleneksel): Elyaf ve bağlayıcı madde bir kalıba elle doldurulur ve preslenir. Elyafın yönelimi rastgeledir ve yoğunluk kontrolü yetersizdir. Operatörler, sızdırmazlıkta tutarsızlıklar olduğunu bildiriyor — bazen bir koni mükemmel şekilde otururken, bir sonraki sızıntı yapıyor.
Vakumlu emme filtrasyonu (modern): Çamur, kontrollü vakum altında gözenekli bir kalıptan geçirilir. Lifler öncelikle akış yönü boyunca hizalanır ve yoğunluk, her ikisi de PLC tarafından kontrol edilen vakum seviyesi ve bekleme süresine bağlıdır. Sonuçta ortaya çıkan parça şu özelliklere sahiptir:
- Daha yüksek ve daha homojen ezilme mukavemeti.
- Daha sıkı boyut toleransı (kritik çaplarda ± 0,5 mm; elle şekillendirilmiş ürünlerde ise ± 2 mm).
- Yapışmaz alüminyum yüzey — kalıba yapışan pürüzsüz ve sıkı tabaka, erimiş alüminyumun bu tabakaya yapışmasını engeller; böylece koni, bir sonraki döngü için sorunsuz bir şekilde çıkarılabilir.
Bu önemsiz bir fark değildir. Günde 200 ton döküm yapan yoğun bir dökümhanede, sızıntı yapan bir koni musluğu kapatır, metali zemine dökülmesine neden olur ve ciddi bir güvenlik kazasına yol açar. Tutarlılık her şeydir.
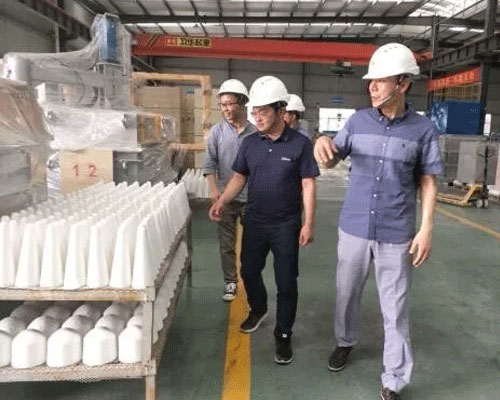
Satılık Tap Out Konisi
Tap Out Konisi, Diğer Tap Deliği Sızdırmazlık Yöntemleriyle Karşılaştırıldığında Nasıl Bir Performans Sergiler?
| Özellik | Seramik Elyaflı Döküm Konisi | Kil / Grafit Tapa | Pnömatik Kayar Kapı |
|---|---|---|---|
| Sermaye maliyeti | Düşük (sarf malzemesi) | Düşük (sarf malzemesi) | Yüksek (mekanik sistem) |
| Sızdırmazlık güvenilirliği | Sıkı — sıkı geçme | Orta — çatlayabilir | Çok yüksek — pozitif kapatma |
| Takma sırasında duman / buhar | Çok düşük | Orta (kildeki organik maddeler) | Yok |
| Operatör becerisi gereklidir | Düşük | Düşük | Orta (idame) |
| Sık sık dokunmaya uygunluk | İyi (hızlı değiştirme) | Adil | Mükemmel |
| Musluk deliğinde ısı yalıtımı | Mükemmel | Kötü (grafit iletkendir) | Zayıf (çelik gövde) |
| Alaşım kirliliği riski | Yok (inert elyaf) | Olası (karbon tutma) | Yok |
Aralıklı boşaltma işlemine sahip yankılama veya bekletme fırınlarını kullanan çoğu alüminyum dökümhanesi için, seramik elyaf boşaltma konisi en pratik ve maliyet etkin sızdırmazlık çözümü olmaya devam etmektedir. Kayar kapak sistemleri, yalnızca sürekli veya yarı sürekli döküm hatlarına sahip çok büyük fırınlarda mantıklı bir seçenektir.
Kurulum ve kaldırma işlemleri sırasında nelere dikkat etmelisiniz?
Dökümhane sahasındaki deneyimlerden elde edilen pratik ipuçları:
- Koniyi önceden ısıtın Tesisinizin standart operasyon prosedürü (SOP) izin veriyorsa. Fırın kapağının üzerine yeni bir koniyi yerleştirip 5–10 dakika bekletmek, termal gradyanı azaltır ve temas anında çatlama olasılığını düşürür.
- Özel bir kılavuz çubuğu kullanın koni başının profiline uyan bir fincan ucu ile. Düz bir çubukla vurmak koniyi çatlatabilir.
- Musluk deliğinin iç çapını kontrol edin kampanyalar arasında. Aşınmaya dayanıklı malzemenin aşınması, deliğin çapını kademeli olarak genişletir ve boyut olarak yetersiz bir koni sızıntıya neden olur. Deliğin çapı, orijinal tasarımın 3 mm’den fazla üzerine çıkmışsa, tap deliğini yeniden kılıflayın veya bir üst koni boyutuna geçin.
- Bir koniyi asla tekrar kullanmayın. Bir koni erimiş metal ile ıslandığında, lif yapısı bozulur. Yeni bir koninin maliyeti, musluk deliğinden kaynaklanan sızıntının maliyetine kıyasla önemsiz düzeydedir.
- Kampanya başına kütük konisi tüketimi. Konilerin kullanımında ani bir artış, genellikle tap deliğinin aşınmasının hızlandığını gösterir; bu da fırının refrakter kaplamasının incelenmesi gerektiğini gösteren önemli bir işarettir.
Fiyat Teklifi İsteyin
AdTech Gerçek Vaka Örneği: Orta Doğu’da Fırın Hattının Yenilenmesi
[...]'daki bir ikincil alüminyum geri dönüşüm şirketi Birleşik Arap Emirlikleri DC döküm hattına malzeme besleyen dört adet gaz yakıtlı bekletme fırını işletmektedir. Her fırında iki adet boşaltma deliği bulunmakta ve tesis haftanın yedi günü, günde üç vardiya halinde çalışmaktadır. 2022 yılından önce tesis, elle şekillendirilmiş boşaltma konilerini bölgesel bir tedarikçiden temin ediyordu. Başlıca sorunlar şunlardı:
- Uyumdaki tutarsızlık: İlk yerleştirme sırasında yaklaşık her 8 koniden 1'inde sızıntı meydana geldi; bu durum, operatörün koniyi çıkarıp başka bir tane denemesini gerektirdi. Her başarısız deneme, her musluk başına yaklaşık 4 dakikalık kesintiye neden oldu ve ekibi sıçrama riskine maruz bıraktı.
- Alüminyum yapışma: Erimiş malzemeyle temas ettikten sonra, birçok koni musluk deliğinin duvarına yapıştı. Bunların çıkarılması için aşırı güç uygulanması gerekti ve bu da refrakterin aşınmasını hızlandırdı. Tesis, musluk deliklerini her 10 haftada bir yeniden kaplıyordu.
- Duman oluşumu: Eski konilerdeki bağlayıcı sistemi, gözle görülür organik duman yaydı ve bu durum, HSE ekibinin defalarca inceleme yapmasına neden oldu.
2022’nin 3. çeyreğinde, tesis, üretici tarafından tedarik edilen 500 adet vakumla şekillendirilmiş musluk çıkarma konisini denedi. Koniler, mevcut musluk deliklerinin ölçülerine göre özel olarak boyutlandırıldı (52 mm × 72 mm × 115 mm koniklik, 5° iç açı) ve 0,55 g/cm³ yoğunlukta üretildi.
Tam kapasiteyle çalışmaya başlanmasından üç ay sonra elde edilen sonuçlar (dört fırının tamamı, her iki musluk deliği):
| Metrik | Öncesi (elle şekillendirilmiş) | (vakumla şekillendirme işleminden sonra) | İyileştirme |
|---|---|---|---|
| İlk yerleştirme sızdırmazlık oranı | ~87 % | 99.2 % | +12 yüzde puanı |
| Ortalama koni çıkarma kuvveti | Yüksek — 2 kişilik levye gereklidir | Tek elle kullanılan musluk kolu | Önemli ölçüde azaldı |
| Delik açma ve yeniden kovan takma aralığı | 10 hafta | 18 hafta | +80 % daha uzun refrakter ömrü |
| Takma sırasında gözle görülür duman | Orta | Önemsiz | HSE gözlemleri ortadan kaldırıldı |
| Fırın başına aylık koni tüketimi | ~140 | ~120 | –14 % (daha az kusurlu ürün) |
Sadece yeniden kılıflama sıklığındaki azalma sayesinde, tesise tahmini olarak Fırın başına yıllık 23.000 ABD doları ateş dayanıklı malzemeler ve bakım nedeniyle yapılan duruşlar sırasında kaybedilen üretim süresi. Deneme süresinin ardından dökümhane, 12 aylık bir toplu sipariş verdi ve ürünü dört fırının tamamında standart çalışma prosedürüne dahil etti. Ortaklık üçüncü yılına girerken, tedarikçinin teknik ekibi her yıl tesisi ziyaret ederek, fırın refrakterlerinin aşınmasına bağlı olarak musluk deliği profillerini yeniden ölçüyor ve koni boyutlarını ayarlıyor.
Sarf malzemesi özelliklerinin belirlenmesinde bu tür yinelemeli, veriye dayalı bir yaklaşım, bir tedarikçiyi gerçek bir teknik ortaktan ayıran unsurdur.
Tap Out konisinin kalitesi, alüminyum döküm güvenliğini nasıl etkiler?
700–750 °C sıcaklıktaki erimiş alüminyum, en ufak hatayı bile affetmez. Patlayan bir koni, sıvı metal akışını dökümhane zeminine fırlatır ve bu akış nemle temas ederse — nemli zemin, sızıntı yapan bir su hattı veya hatta terden kaynaklanan nem — sonuçta bir buhar patlaması meydana gelir. Alüminyum Derneği’nin güvenlik kılavuzları ve Uluslararası Alüminyum Enstitüsü’nün EHS kaynakları, birincil mühendislik kontrolü olarak güvenilir musluk deliği sızdırmazlığının kritik önemini vurgulamaktadır.
Yüksek kaliteli bir çıkış konisi, çeşitli doğrudan yollarla güvenliğe katkıda bulunur:
- Tutarlı boyut doğruluğu Sıcak ve açık musluk deliğinde birden fazla koniyi denemenin getirdiği tahmin yürütme ihtiyacını ortadan kaldırır.
- Yapışmaz yüzey operatörün eriyik yakınında aşırı kuvvet uygulamak zorunda kalmadan temiz bir şekilde çıkarılmasını sağlar.
- Düşük duman emisyonu musluk çevresinde görüş alanını geniş tutar — bu, bir sorun ortaya çıkana kadar genellikle göz ardı edilen bir unsurdur.
Mevcut koni tedarikçiniz parti bazında boyut kontrol verilerini sağlayamıyorsa, bu dikkate alınması gereken bir uyarı işaretidir.
Alüminyum Dökümüne Yönelik İlgili Refrakter ve Filtreleme Ürünleri
Döküm konisi, dökümhanenin güvenli ve verimli bir şekilde çalışmasını sağlayan, seramik ve refrakter sarf malzemelerinden oluşan daha geniş bir sistemin bileşenlerinden biridir. Konisi teknik özelliklerinizle birlikte değerlendirmeye değer ilgili ürünler şunlardır:
- Seramik köpük filtreler — Ergitme kanalının ilerleyen kısımlarında, eriyik kalıba veya DC döküm masasına ulaşmadan önce oksit kalıntılarını ve metalik olmayan parçacıkları gidermek için kullanılır.
- Döküm ucu / döküm nozulu — boyut kararlılığı ve termal şoka dayanıklılığın eşit derecede kritik öneme sahip olduğu rulo döküm makinesine veya sürekli döküm makinesine metal besleyen hassas uç.
- Sıcak üst döküm bileşenleri — dikey DC dökümde katılaşmayı kontrol etmek ve uç kıvrılmasını azaltmak için kullanılan yalıtım halkaları ve geçiş plakaları.
- Gaz giderme ekipmanı — Döküm öncesinde çözünmüş hidrojeni azaltan döner gaz giderme üniteleri; bu üniteler, düşük gözenekli kütükler ve levhalar elde etmek amacıyla iyi filtreleme uygulamalarıyla birlikte çalışır.
Bu parçaları, fırının musluk deliğinden kalıba kadar döküm hattı içinde nasıl etkileşime girdiklerini iyi bilen tek bir tedarikçiden temin etmek, lojistiği kolaylaştırır ve malzeme uyumluluğunu garanti eder.
Tap Out Konileri Sipariş Ederken Talep Etmeniz Gereken Teknik Özellikler
Bir teklif talebi gönderirken aşağıdakileri ekleyin (veya tedarikçiden teyit etmesini isteyin):
- Delik çizimi veya boyutları — üst çap, alt çap, derinlik, koniklik açısı.
- Yoğunluk belirtimi — g/cm³ cinsinden ifade edilir ve kabul edilebilir bir tolerans aralığı vardır (örn., 0,55 ± 0,05).
- Asgari ezilme mukavemeti — alüminyum uygulamalarında genellikle ≥ 1,0 MPa.
- Bağlayıcı türü — Düşük duman çıkışı için inorganik (kolloidal silika veya alümina bazlı) bağlayıcılar tercih edilir; EHS ekibiniz dumanlara karşı hassassa organik bağlayıcılardan kaçının.
- Elyaf sınıflandırma sıcaklığı — maksimum çalışma sıcaklığınızı en az 200 °C aşmalıdır.
- Yüzey kalitesi — Islanma önleyici bir davranış sağlamak için oturma yüzeylerinde “pürüzsüz kalıp yüzeyi kaplaması” kullanılmalıdır.
- Ambalaj — Koniler kırılgandır; her birinin ayrı ayrı sarılmasını ve bölmeli sert karton kutulara paketlenmesini talep edin.
- Raf ömrü ve saklama koşulları — Seramik elyaf ürünleri nemi emer; bağlayıcının bozulmasından önce maksimum depolama nemi ve raf ömrünü teyit edin.
Kullanılmış bir koninin örneğini sunabilirseniz, iyi bir üretici, geometriyi ve elyaf dağılımını tersine mühendislik yoluyla analiz ederek doğrudan yerine geçecek bir parça üretecek ya da aşınma düzenine dayalı olarak geliştirilmiş bir versiyon önerecektir.
Sonuç
Çıkış konisi, alüminyum döküm sürecinde güvenliğin en kritik noktasında yer alan küçük ve ucuz bir parçadır. Burada kaliteden ödün vermek, kısa vadeli bir tasarruf olarak görülebilir. Elle şekillendirilmiş bir tıpa ile vakumla şekillendirilmiş, boyutları kontrol edilmiş bir koni arasındaki fark, sızdırmazlık güvenilirliğinde, operatör güvenliğinde, refrakter bakım maliyetlerinde ve dökümhanenin genel çalışma süresinde ortaya çıkar. Mevcut konileriniz size sorun çıkarıyorsa — tutarsız oturma, yapışma, aşırı duman — vakumla şekillendirilmiş bir alternatifle kontrollü bir deneme yapıp sonuçları tam bir üretim döngüsü boyunca ölçmeye değer. Veriler genellikle kendileri için konuşur.
Sık Sorulan Sorular
1. Tap Out Konisi nedir?
Tap Out Cone, fırının döküm deliğinde erimiş alüminyum akışını sızdırmaz hale getirmek ve kontrol etmek için kullanılan, vakumla şekillendirilmiş bir seramik elyaf tıkaçtır.
2. Tap Out Konisi neyden yapılmıştır?
Bu ürün, istikrarlı mukavemet ve yalıtım sağlamak amacıyla vakum altında şekillendirilmiş, inorganik bir bağlayıcı ile karıştırılmış yüksek saflıkta alüminyum silikat elyaftan üretilmiştir.
3. Tap Out Konisi nerede kullanılır?
Alüminyum eritme tesislerinde, bekletme fırınlarında, yansıma fırınlarında ve alaşım eritme fırınlarında yaygın olarak kullanılmaktadır.
4. Tap Out Konileri için neden seramik elyaf kullanılır?
Seramik elyaf, düşük ısı iletkenliği, iyi termal şok direnci, hafiflik ve erimiş metalle temas halinde güvenilir yalıtım sağlar.
5. Tap Out konileri özelleştirilebilir mi?
Evet. Boyut, yoğunluk, sertlik ve şekil, farklı musluk deliği tasarımlarına ve fırın çalışma koşullarına uyacak şekilde özelleştirilebilir.
6. Tap Out Cone, alüminyum dışındaki metaller için de uygun mudur?
Evet. Çalışma sıcaklığına ve tasarımına bağlı olarak, magnezyum ve çinko alaşım eritme fırınlarında da kullanılabilir.
7. Tap Out Cone, erimiş alüminyuma yapışır mı?
Düzgün bir şekilde üretilmiş bir Tap Out Cone, kullanım sırasında alüminyumun yapışmasını ve cüruf birikmesini azaltmaya yardımcı olan yoğun ve pürüzsüz bir yüzeye sahiptir.
8. Vakumla şekillendirilmiş Tap Out Cone’un başlıca avantajları nelerdir?
El yapımı tapalara kıyasla tutarlı boyutlar, daha yüksek mukavemet, daha sıkı sızdırmazlık, daha az duman oluşumu ve daha istikrarlı ürün kalitesi sağlar.
9. Tap Out Cone, fırının çalışmasını nasıl iyileştirir?
Metal akışını kontrol etmeye yardımcı olur, çıkıştaki ısı kaybını azaltır, delme işleminin güvenliğini artırır ve alüminyum dökümünü daha kolay hale getirir.
10. Doğru Tap Out Cone’u nasıl seçerim?
Seçiminizi, musluk deliğinin boyutuna, fırın tipine, alaşıma, istenen yoğunluğa ve çalışma sıcaklığına göre yapmalısınız. Özel kalıplı seçenekler genellikle en uygun çözümdür.





