
من أجل ضمان أن تتمتع الألومنيوم المنصهرة بالسيولة الكافية للمرور عبر مرشح الرغوة الخزفية المستخدم في صب الألومنيوم، عادةً ما يتم رفع درجة حرارة الألومنيوم المنصهرة في الفرن الثابت بمقدار 3~5 درجات مئوية (أعلى من درجة الحرارة قبل الترشيح). يجب ألا تقل درجة الحرارة التي يتلامس عندها الألومنيوم المنصهر مع مرشح الرغوة الخزفية عن 680~690 درجة مئوية. تسمح الزيادة في درجة الحرارة للألومنيوم المنصهر بامتصاص حرارة مرشح الرغوة الخزفية مع ضمان سيولة كافية للمرور عبر مرشح الرغوة الخزفية (خاصة في المرحلة الأولية).
يكاد سائل الألومنيوم لا يبلل مرشح الرغوة الخزفية. فالقوة الناتجة عن التوتر السطحي تمنع الألومنيوم المنصهر من دخول مرشح الرغوة الخزفية. أما في الداخل، فيجب أن يكون لدى الألومنيوم السائل ارتفاع ضغط كافٍ لموازنة التوتر السطحي، أي أن الألومنيوم المنصهر يمكنه المرور عبر مرشح الرغوة الخزفية. لا يحتاج مرشح الرغوة الخزفية إلى ضغط رأسي عالٍ أثناء الترشيح، ويبلغ الضغط الرأسي الأولي 100~150 مم. ويمكنه المرور بسلاسة حتى في عملية الترشيح التي يبلغ ضغطها الرأسي حوالي 10 مم.
يتم سد المرشح الخزفي المصبوب من الألومنيوم والمغمور في ذوبان الألومنيوم بإحكام باستخدام صوف السيليكات. ولا يمكن للألومنيوم السائل أن يمر إلا عبر الثقوب المسننة في المرشح الرغوي الخزفي، وذلك بفضل التأثير المشترك للضغط المحوري، والاحتكاك، والامتصاص السطحي، والقوى الكيميائية لتدفق السائل. يتم احتجاز الشوائب الموجودة في سائل الألومنيوم بقوة في مسام مرشح الرغوة الخزفي. ويتم فصل الأسطح والفجوات الموجودة في المسام عن الطور السائل للمعدن.
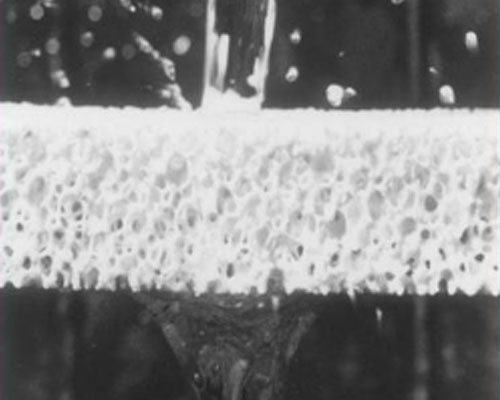
يعتمد تأثير خبث الألومنيوم على حجم المسام وسماكة مرشح رغوي خزفي للصب, ، والسرعة التي يمر بها الألومنيوم المنصهر عبر المرشح. فكلما زادت سماكة مرشح الرغوة الخزفية، وقل حجم المسام، وزادت المدة التي يستغرقها السائل الألومنيومي في التدفق عبر المرشح، وزادت فرصة حدوث التصادم. بالإضافة إلى ذلك، يتم احتجاز الشوائب، وتزداد فرصة ترسبها وامتصاصها على جدران المسام.
تجدر الإشارة إلى أنه عندما تكون سرعة تدفق المرشح عبر مرشح الرغوة الخزفية منخفضة جدًّا، فإنه لا يتم امتصاصه بسهولة ولا يمكنه التدفق بسلاسة عبر مسام المرشح. وعندما يكون معدل التدفق مرتفعًا جدًّا، فإن تدفق المعدن السائل سيغسل الشوائب الصلبة من جدران الثقوب وقد يؤدي إلى إزالتها. ويتم تحديد معدل التدفق الأمثل وفقًا للممارسات الإنتاجية.
أبعاد مرشح الرغوة الخزفي
660 × 660 × 50 (26 بوصة)
584 × 584 × 50 (23 بوصة)
508 × 508 × 50 (20 بوصة)
432 × 432 × 50 (17 بوصة)
381 × 381 × 50 (15 بوصة)
305 × 305 × 50 (12 بوصة)
228 × 228 × 50 (9 بوصات)
178 × 178 × 50 (7 بوصات)
مرشح الرغوة الخزفي — حجم المسام (PPI):10/20/30/40/50/60
يُعد مرشح «Foundry Filter» ذو الكثافة 30ppi و40ppi أكثر مرشحات الرغوة الخزفية استخدامًا في صناعة صب الألومنيوم.
عادةً ما تستخدم عمليات صب الألومنيوم العادية ألواح ترشيح خزفية بدقة تتراوح بين 10 و40 نقطة في البوصة.
عادةً ما تُستخدم في صناعة الطيران ومواد الألومنيوم عالية الجودة ألواح ترشيح خزفية بدقة تتراوح بين 30 و60 نقطة في البوصة.





