
تكرير سبائك الألومنيوم المسطحة:
(1) يجب التحكم في نسبة خلط سائل الألومنيوم الكهربائي. تبلغ درجة حرارة الألومنيوم المنصهر في الخلية الكهربائية حوالي 930 ℃. وبعد شفطه بواسطة مغرفة تفريغ ونقله إلى ورشة الصب، تظل درجة حرارة الألومنيوم المنصهر في نطاق 860 ℃ ~ 900 ℃، وهو ما يُصنف على أنه مادة منصهرة فائقة السخونة. وفي عملية الإنتاج الفعلية، يتم التحكم في نسبة سائل الألومنيوم الكهربائي ضمن نطاق 60%.
(2) يجب السعي قدر الإمكان إلى تحقيق صهر وتكرير سريعين لسبائك الألومنيوم في الفرن. فإذا طال وقت الصهر والتكرير، فإن المادة المصهورة ستتعرض لارتفاع مفرط في درجة الحرارة، مما يؤدي إلى تكوّن حبيبات خشنة. ولذلك، فإن التحكم في وقت الصهر والتكرير يعد وسيلة مهمة للتخلص من الحبيبات الخشنة.
(3) يتم التحكم في استهلاك المواد المضافة ذات البنية الحبيبية الخشنة. وتتميز المواد المضافة بخصائص بنية وراثية. وقد ثبت أنه في عملية صهر سبيكة 3104، يجب ألا تتجاوز كمية المواد المضافة ذات البنية الوراثية 15%.
(4) التحكم في معلمات عملية الصب. في عملية الصب بالتيار المستمر لسبائك الألومنيوم 3104 المسطحة، من الضروري التحكم في الحبيبات الخشنة ذات كثافة التبريد الأعلى، مع الحرص على ضمان قابلية التشكيل الجيدة للسبائك المسطحة.
(5) تمت إضافة مُحسِّن الحبوب. ومن المفترض أن تضمن إضافة مُحسِّن الحبوب احتواء الحبوب على العناصر الكيميائية الفعالة وقابلية جيدة للذوبان. ونظرًا لأن قابلية العناصر الفعالة للذوبان جيدة، فإن المحصول يكون مرتفعًا وتأثير التحسين جيدًا. وتُظهر التجربة أن تأثير قضبان مُحسِّن الحبوب المضافة إلى المزلق جيد.
مراقبة عيوب التضمين
(1) تعزيز إدارة الشحن لمنع التلوث الناتج عن الشحن.
(2) تجنب استخدام الخلط اليدوي أو الخلط الميكانيكي قدر الإمكان، بل استخدم الخلط الكهرومغناطيسي أو الخلط بالمغناطيس الدائم أو الخلط باستخدام الطوب القابل للنفاذ من القاع إلى أقصى حد ممكن.
(3) يُستخدم جهاز السيفون لنقل الألومنيوم المنصهر من مغرفة التفريغ إلى فرن الصهر، مما يقلل من احتمال تكوّن طبقة أكسيد أثناء عملية نقل الألومنيوم المنصهر.
(4) يمكن أن يؤدي اختيار أفضل نسبة بين المادة الصلبة والسائلة إلى تقليل التأثير السلبي لسائل الألومنيوم الناتج عن عملية التحليل الكهربائي، والذي يحتوي على نسبة عالية من الشوائب، على تكوّن الشوائب.
(5) ضمان درجة الحرارة المناسبة لتكرير سبائك الألومنيوم ومدة التخمير، بحيث يتوفر للشوائب الوقت الكافي للطفو إلى سطح المادة المنصهرة بمساعدة غاز التكرير.
(6) يجب ألا تقل درجة نقاء غاز التكرير عن 99.90%.
(7) يتم استخدام لوح ترشيح مزدوج المراحل أو مركب عالي الجودة.
مراقبة العيوب السائبة
(1) معالجة تنقية سائل الألومنيوم الناتج عن عملية التحليل الكهربائي: يُنقل سائل الألومنيوم الأصلي إلى فرن الصهر بواسطة سيفون، ثم يُحقن في فرن الصهر، مع إضافة الكمية المناسبة من عامل إزالة الخبث يتم إضافة المادة، ثم يُجرى التقليب الكهرومغناطيسي لمدة 20-30 دقيقة، وتُزال الخبث العائم على سطح السائل؛ ويُفضل تنقية المادة المنصهرة في الفرن الثابت باستخدام الغاز (CL، AR، n أو خليط من الغازين). ثلاث مراحل متصلة نظام إزالة الغازات يُستخدم في عملية التنقية أثناء التشغيل، وبدقة 40/60 نقطة في البوصةمرشح رغوي خزفي مناسب.
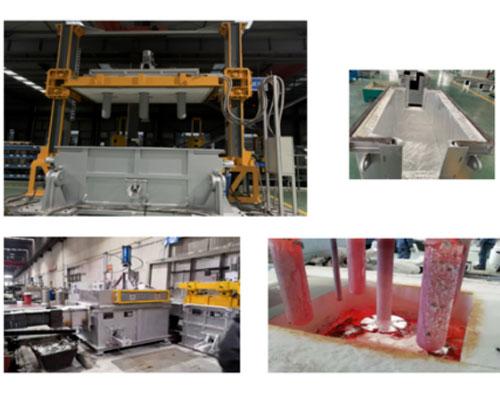
(2) فرض رقابة صارمة على مدة بقاء المادة المنصهرة في فرن الاحتفاظ: التأكد من ألا تقل مدة بقاء المادة المنصهرة عن 30-40 دقيقة؛;
(3) تقليل الرطوبة البيئية: تركيب مروحة شفط بجانب منصة الصب لإزالة بخار الماء المتراكم فوقها، بحيث تكون الرطوبة النسبية لبيئة الإنتاج أقل من 40%؛;
(4) التحكم في درجة حرارة سائل السبائك داخل الفرن: يجب أن تتوافق درجة الحرارة داخل الفرن مع متطلبات العملية (733 ~ 742 ℃).
التحكم في الشقوق
(1) في ظل تركيبة كيميائية معينة لسبائك 3104، ومن خلال تعديل محتوى العناصر Fe وSi ونسبة Fe/ Si ضمن نطاق التركيب، تظهر المرحلة A بأكبر قدر ممكن والمرحلة β بأقل قدر ممكن في سبيكة الألومنيوم 3104 المصبوبة، ويتم تقليل انشقاق المرحلة β بالنسبة لمصفوفة السبيكة.
(2) تم اختيار مُحسِّنات حبيبات أكثر فعالية لتحسين حجم وشكل الطور الثاني في السبيكة. وفي الوقت الحالي، يُستخدم عادةً قضيب السبيكة الأم Al-5Ti-1B كمُحسِّن للحبيبات في إنتاج السبائك المسطحة من سبائك الألومنيوم من السلسلة 3. وعلى الرغم من أن تأثير التنقية جيد، إلا أنه لا يوجد له تأثير واضح على الشكل والحجم للمرحلة الثانية. وقد استُخدمت مُحسّنات الحبيبات لزيادة قابلية الترطيب لذرات الكربون والمادة المنصهرة، وزيادة كمية جزيئات TiC، وتوفير المزيد من جزيئات التبلور غير المتجانسة لعملية التنقية، وتحسين النشاط السطحي لجزيئات TiC، وتنقية الحبيبات، وجعل المرحلة الغنية بالحديد تظهر على شكل هياكل قصيرة، وكرات صغيرة، وقضبان قصيرة، وجسيمات، وتقليل تركيز الإجهاد الناتج عن شكل المرحلة الثانية، وتقليل ميل السبائك إلى التصلب المفرط الذي يؤدي إلى حدوث تشققات ساخنة.
(3) وفقًا لمواصفات السبائك، يتم اختيار قوة التبريد المناسبة للسبائك، كما يتم ضبط معدل تدفق مياه التبريد للسبائك الكبيرة والصغيرة بشكل صحيح من أجل القضاء على تركيز الإجهاد الناتج عن التبريد غير المتساوي أثناء عملية التصلب.





