
Очистка плоских слитков из алюминиевого сплава:
(1) Необходимо контролировать соотношение компонентов расплава электролитического алюминия. Температура расплавленного алюминия в электролитической ячейке составляет около 930 ℃. После откачки вакуумным ковшом и транспортировки в литейный цех температура расплавленного алюминия остается на уровне 860 ℃ ~ 900 ℃, что относится к категории перегретого расплава. В реальных производственных условиях доля расплавленного электролитического алюминия контролируется в пределах 60%.
(2) По возможности следует обеспечить быструю плавку и печное рафинирование алюминиевого сплава. Если время плавки и рафинирования будет длительным, расплав перегреется, что приведет к образованию крупных зерен. Поэтому контроль времени плавки и рафинирования является важным способом устранения крупных зерен.
(3) Контролируется использование шихты с крупнозернистой структурой. Металлическая шихта обладает структурно-генетическими свойствами. Доказано, что в процессе плавки сплава 3104 количество добавляемой шихты, обладающей структурно-генетическими свойствами, не должно превышать 15%.
(4) Регулирование параметров процесса литья. При литье плоских слитков из алюминиевого сплава 3104 под постоянным током необходимо контролировать образование крупных зерен с более высокой интенсивностью охлаждения, обеспечивая при этом хорошую формуемость плоских слитков из этого сплава.
(5) Был добавлен рефинер зерна. Добавление рефинера зерна должно обеспечить содержание активных химических элементов и хорошую растворимость. Благодаря хорошей растворимости активных элементов получается высокий выход и хороший эффект рафинирования. Практика показывает, что добавление рефинерных стержней в желоб дает хороший результат.
Контроль дефектов включений
(1) Усилить контроль за выбросами, чтобы предотвратить загрязнение выбросами.
(2) По возможности следует избегать ручного или механического перемешивания, а вместо этого максимально использовать электромагнитное перемешивание, перемешивание с помощью постоянных магнитов или перемешивание с помощью кирпичей с пермеабельным дном.
(3) Сифонное устройство используется для перекачки расплавленного алюминия из вакуумного ковша в плавильную печь, что снижает вероятность образования оксидной пленки в процессе перекачки алюминиевого расплава.
(4) Выбор оптимального соотношения «твердое вещество — жидкость» позволяет снизить негативное влияние расплава электролитического алюминия с высоким содержанием примесей на образование включений.
(5) Обеспечить надлежащую температуру рафинирования алюминиевого сплава и время выдержки, чтобы включения успели всплыть на поверхность расплава вместе с рафинирующим газом.
(6) Чистота рафинирующего газа должна составлять не менее 99,90%.
(7) Используется высококачественная двухступенчатая или композитная фильтрующая пластина.
Контроль дефектов, связанных с неплотным прилеганием
(1) Очистка расплава электролитического алюминия: исходный расплав алюминия перекачивается в плавильную печь с помощью сифона, после чего в печь вводится необходимое количество средство для удаления шлака добавляют, проводят электромагнитное перемешивание в течение 20–30 мин, после чего удаляют шлак, всплывающий на поверхность расплава; для очистки расплава в статической печи целесообразно использовать газовую очистку (CL, AR, n или смесь двух газов). Трехступенчатая онлайн- система дегазации используется для очистки в режиме реального времени, а также 40/60 PPIкерамический пенопластовый фильтр подходит.
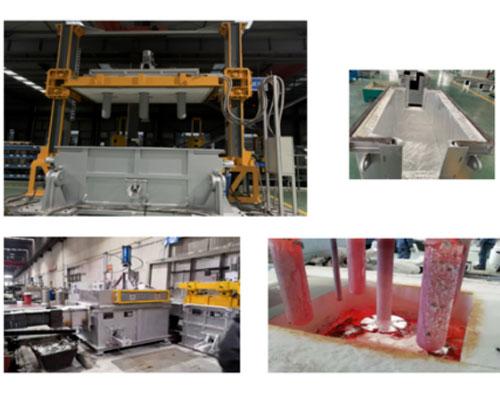
(2) Строго контролировать время выдержки расплава в печи-удерживателе: обеспечить, чтобы время выдержки расплава составляло не менее 30–40 мин;
(3) Снизить влажность воздуха в помещении: установить вытяжной вентилятор сбоку от литейной платформы для удаления водяного пара, скапливающегося над ней, с тем чтобы относительная влажность воздуха в производственном помещении не превышала 40%;
(4) Регулировать температуру расплава в печи: температура в печи должна соответствовать технологическим требованиям (733–742 ℃).
Контроль трещин
(1) При заданном химическом составе сплава 3104 путем регулирования содержания Fe, Si и соотношения Fe/ Si в пределах диапазона состава, в литом алюминиевом сплаве 3104 появляется как можно больше фазы A и как можно меньше фазы β, а также уменьшается расщепление фазы β относительно матрицы сплава.
(2) Для улучшения размера и морфологии второй фазы в сплаве были выбраны более эффективные средства утончения зерен. В настоящее время в производстве плоских слитков алюминиевых сплавов серии 3 в качестве средства утончения зерен обычно используется стержень из мастер-сплава Al-5Ti-1B. Хотя эффект утончения зерен хороший, он не оказывает заметного влияния на морфологию и размер второй фазы. Утончители зерен использовались для повышения смачиваемости атомов углерода и расплава, увеличения количества частиц TiC, обеспечения большего количества гетерогенных зародышей для процесса утончения, повышения поверхностной активности частиц TiC, утончения зерен, а также для придания железосодержащей фазе формы коротких скелетов, мелких шариков, коротких стержней и частиц, снижения концентрации напряжений, вызванной морфологией второй фазы, и уменьшения склонности сплава к переостыванию и образованию горячих трещин.
(3) В соответствии с техническими условиями на слитки выбирается соответствующая интенсивность охлаждения слитков, а расход охлаждающей воды для больших и малых слитков надлежащим образом регулируется с целью устранения концентрации напряжений, вызванной неравномерным охлаждением в процессе затвердевания.





