
تشمل العوامل التي تؤثر على خسارة صب الألمنيوم في المسابك درجة حرارة الألمنيوم السائل، وقوة التفاعل بين الألمنيوم السائل والأكسجين، ومحتوى الألمنيوم في خبث الألمنيوم.
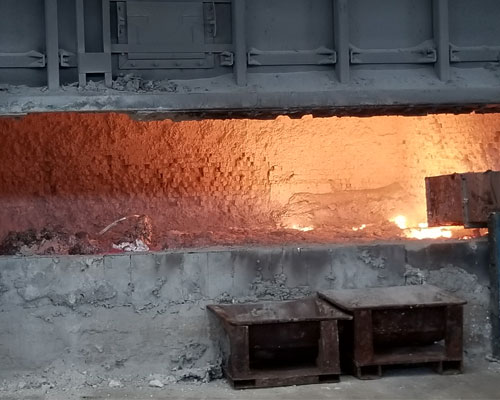
طرق الحد من الأضرار التي تلحق بقطع الألمنيوم المصبوبة في المسابك
1. التحكم في درجة حرارة الألومنيوم السائل
تبلغ درجة انصهار الألومنيوم 660 درجة مئوية. وبشكل عام، يتم ضبط درجة حرارة صب الألومنيوم الأولي عند حوالي 730 درجة مئوية، أو حتى أقل من ذلك. تتمتع سبائك الألومنيوم بسيولة أفضل، وتكون درجة حرارة صبها أقل من تلك الخاصة بالألومنيوم الأولي، حيث تتراوح بين 710 و730 درجة مئوية تقريبًا. عندما ترتفع درجة حرارة سائل الألومنيوم في فرن الخلط، يجب إضافة سبائك الألومنيوم إلى الفرن في الوقت المناسب، حتى تنخفض درجة الحرارة. يجب أن يكون سطح المادة الباردة نظيفًا وخاليًا من بقع الزيت، وإلا فإنها ستحترق وتطلق حرارة مما يؤدي إلى زيادة الاحتراق. باختصار، يتم خفض درجة حرارة الألومنيوم المنصهر بشكل فعال إلى درجة حرارة الصب المقابلة، مما يقلل من التأثير الكبير لدرجة الحرارة على خسارة الصب.
2. تقليل قوة التلامس بين سائل الألومنيوم المصبوب والهواء
كلما زادت قوة التلامس بين الألومنيوم السائل والأكسجين، زادت شدة الاحتراق الناتج عن الأكسدة، وزاد فقدان السبيكة. AdTech عامل تغطية العزل يُستخدم في عملية صهر سبائك الألومنيوم لمنع الأكسدة وامتصاص الأكسجين على سطح المادة المنصهرة.
(1) تقليل مدة التلامس بين الألومنيوم السائل والأكسجين
بشرط تلبية متطلبات الإنتاج، يتم تحويل الألومنيوم السائل الموجود في الفرن إلى المنتج النهائي في أسرع وقت ممكن، ويجب ألا يبقى الألومنيوم السائل في الفرن لفترة طويلة جدًّا.
يجب ترتيب معدات الصب بشكل معقول، وتقليل طول خلية التدفق قدر الإمكان، وذلك لتقليل مدة تعرض الألومنيوم السائل للهواء. وفي الوقت نفسه، فإن لوح عازل من سيليكات الألومنيوم يمكن تغطية الجزء العلوي من خلية التدفق، وهو ما لا يوفر تأثيرًا عازلًا فحسب، بل يقلل أيضًا من نسبة الأكسجين داخل خلية التدفق.
(2) التحكم في طريقة تقليب الألومنيوم السائل
سواء كان التقليب يدويًّا أو ميكانيكيًّا، فإنه لن يؤدي فقط إلى تقلبات كبيرة في مستوى السائل وزيادة مساحة التلامس مع الأكسجين، بل سيؤدي أيضًا إلى زيادة محتوى الأكسجين داخل الفرن. ومن المؤكد أن ذلك سيؤدي إلى تسريع التفاعل الكيميائي. لذا، من الضروري التحكم في طريقة تقليب الألومنيوم السائل، والحد من تقلبات مستوى السائل.
(3) التحكم في ارتفاع الفقاعات أثناء تكرير الألومنيوم
تتمثل الطريقة العامة للتكرير في رشّ عامل تكرير إلى الفرن، ثم إجراء عملية التكرير بالتقليب. لكن بالنسبة لإنتاج بعض السبائك، يلزم إجراء عملية التكرير بالنفخ بالنيتروجين (تستغرق عملية التكرير وقتًا أطول، يصل إلى حوالي 30 دقيقة). ويجب أن يكون هناك ارتفاع معين للنفخ. ومن الأفضل ضبط ضغط النيتروجين، والتحكم في ارتفاع الفقاعة بحيث يتراوح بين 10 و15 ملم.





