
К факторам, влияющим на потери при литье алюминия в литейном производстве, относятся температура расплавленного алюминия, интенсивность взаимодействия расплавленного алюминия с кислородом и содержание алюминия в алюминиевом шлаке.
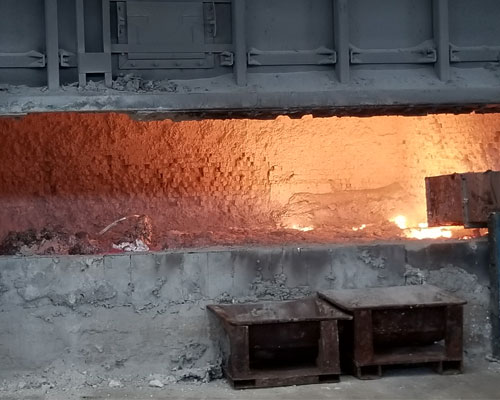
Способы снижения повреждений алюминиевых отливок в литейном производстве
1. Регулировать температуру жидкого алюминия
Температура плавления алюминия составляет 660 ℃. Как правило, температура литья первичного алюминия поддерживается на уровне около 730 ℃ или даже ниже. Алюминиевый сплав обладает лучшей текучестью, и температура литья у него ниже, чем у первичного алюминия, — около 710–730 ℃. Когда температура расплавленного алюминия в смесительной печи высока, необходимо своевременно добавлять в печь алюминиевый сплав, чтобы температура снизилась. Поверхность холодного материала должна быть чистой и свободной от масляных пятен, иначе он загорится и, выделяя тепло, будет способствовать горению. Одним словом, температура расплавленного алюминия эффективно снижается до соответствующей температуры литья, что позволяет уменьшить огромное влияние температуры на потери при литье.
2. Снизить интенсивность контакта расплавленного литейного алюминия с воздухом
Чем сильнее контакт между жидким алюминием и кислородом, тем интенсивнее протекает окислительное горение и тем больше потери при литье. AdTech вещество, образующее изоляционный слой используется в процессе плавки алюминиевых сплавов для предотвращения окисления и поглощения кислорода на поверхности расплава.
(1) Сократить время контакта жидкого алюминия с кислородом
При условии соблюдения производственных требований жидкий алюминий в печи должен как можно скорее превращаться в готовую продукцию, и он не должен слишком долго оставаться в печи.
Разумно разместите литейное оборудование, максимально сократите длину проточной ячейки, чтобы уменьшить время нахождения жидкого алюминия на воздухе. В то же время, изоляционная плита из силиката алюминия может быть закрыта в верхней части проточной ячейки, что не только обеспечивает определенный изоляционный эффект, но и снижает содержание кислорода в проточной ячейке.
(2) Метод перемешивания жидкого алюминия
Независимо от того, идет ли речь о ручном или механическом перемешивании, это не только приведет к значительным колебаниям уровня расплава, увеличит площадь его контакта с кислородом, но и повысит содержание кислорода в печи. Это неизбежно ускорит ход химической реакции. Поэтому необходимо контролировать метод перемешивания жидкого алюминия и снижать колебания уровня расплава.
(3) Регулировать высоту выброса пузырьков при рафинировании алюминия
Общий метод очистки заключается в том, чтобы вручную посыпать очищающий агент в печь, а затем проводить рафинирование с перемешиванием. Однако при производстве некоторых сплавов требуется рафинирование с продувкой азотом (время рафинирования при этом больше — до примерно 30 минут). При этом должна соблюдаться определённая высота струи. Лучше всего регулировать давление азота и поддерживать высоту пузырька на уровне 10–15 мм.





