
يمكن لجهاز إزالة الغازات من الألومنيوم أن يحقق عملية إزالة الغازات المستمرة من الألومنيوم المنصهر، ويحسن جودة المنتج، ولا يؤثر على عملية الإنتاج. إن وحدة إزالة الغازات يتكون من هيكل الصندوق، وغطاء الصندوق، ونظام التسخين، ونظام المسام، ونظام التنقية. وهو قادر على إزالة الهيدروجين والمعادن القلوية والشوائب الأخرى الموجودة في الألومنيوم المنصهر بشكل فعال.
تتكون مادة جهاز إزالة الغازات، وغطاء حماية السخان، والمزدوج الحراري، من نيتريد السيليكون. وبفضل التصميم الفريد لتدفق التطعيم الداخلي، يمكن ضمان تحقيق تأثير جيد ومستقر لإزالة الغازات. ووفقًا لسعة المعالجة، يمكن تصنيف المعدات إلى نوع ذي غرفة واحدة ودوار واحد، ونوع ذي غرفتين ودوارين (2B2R)، ونوع ذي ثلاث غرف وثلاثة دوارات.
يعمل جهاز إزالة الغازات من الألومنيوم بشكل أساسي على معالجة الألومنيوم المنصهر الذي يحتوي على كمية معينة من الهيدروجين وبقايا أخرى (المعادن القلوية، وشوائب الخبث)، والتي يتم إزالتها بعد عملية إزالة الغازات. ويستند مبدأ المعالجة إلى التعويم بالغاز، حيث يتم حقن غاز المعالجة (غاز خامل أو خليط غازات) في المادة المنصهرة عبر الدوار، حيث يتفكك إلى فقاعات صغيرة متناثرة بشكل متساوٍ. ثم ترتفع هذه الفقاعات الصغيرة إلى سطح المادة المنصهرة. وتتم المهام التالية أثناء صعود الفقاعات الدقيقة: يتم امتصاص الهيدروجين في الفقاعات والتخلص منه؛ وتتم إزالة المعادن القلوية عن طريق التفاعل الكيميائي مع غاز الكلور (تكوين كلوريد)؛ ويتم احتجاز الشوائب بواسطة الفقاعات ثم ترتفع إلى سطح المادة المنصهرة لتشكل خبثًا.
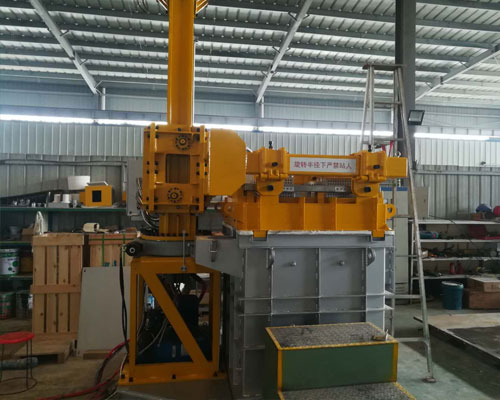
تعليمات خاصة بمعدات إزالة الغازات
عندما ينتهي عمل الفرن، يتم إيقاف تشغيل عنصر التسخين قبل دخول الألومنيوم المنصهر إلى الصندوق. وعندما تقترب درجة حرارة السخان من درجة حرارة الألومنيوم المنصهر، يتم ضخ غاز خامل إلى الدوار، ثم يتم تعبئة الألومنيوم المنصهر في الصندوق.
من أجل مراقبة دخول الألومنيوم المنصهر إلى الخزان، تم إيقاف عملية التعبئة عند نقطة تبعد حوالي 3 سم عن قاع القناة.
غطاء الصندوق مغلق (يحتوي الصندوق على فتحة لإزالة الخبث). وعندما يتدفق المعدن إلى داخل الصندوق، تتشكل طبقة من الرغوة. ويمكن إزالة الخبث الموجود على سطح المعدن من خلال فتحة إزالة الخبث.
يُنصح برفع درجة الحرارة إلى ما يزيد عن 780 درجة لإعادة الإنتاج، وبدء مرحلة الحفاظ على درجة الحرارة، وإغلاق فتحة إخراج الخبث.
خلال مرحلة الحفاظ على الحرارة، يُترك الألومنيوم المنصهر بين عمليات الصب في القالب عند درجة الحرارة التي يحددها المشغل، ولا يتم معالجة الألومنيوم المنصهر في هذه المرحلة.
يجب إدخال كمية صغيرة من الغاز الخامل إلى الدوار لمنع الألومنيوم المنصهر من الدخول إلى الدوار وسد فتحات التهوية الخاصة به.
بعد توقف عملية ملء المعدن المنصهر، يجب تشغيل جهاز التسخين على الفور، ويتم التحكم في عملية التسخين وفقًا لمعلمات عزل المعدن التي يحددها المشغل.
عند تشغيل نظام التسخين للتحكم في درجة حرارة الألومنيوم المنصهر، من الضروري مراقبة معدل تدفق الغاز، حيث تزداد سرعة الدوار، وتتحول السرعة من مرحلة الاستقرار إلى السرعة المحددة في مرحلة المعالجة، كما يزداد تدفق الغاز الخامل إلى الدوار، من تدفق مرحلة الاستقرار إلى تدفق مرحلة المعالجة.
يقوم المشغل بضبط درجة حرارة الألومنيوم المنصهر في مرحلة المعالجة، ويقوم بالتسخين في هذا الوضع لتحقيق حالة تشغيل مستقرة لعملية إزالة الغازات.





