
تشير مرحلة تنقية الألومنيوم المنصهر إلى العملية التي يتم خلالها نقل الألومنيوم السائل من الفرن الثابت إلى القناة، بعد إزالة الغازات أثناء العملية، وترشيح المعدن المنصهر عبر مرشح الرغوة الخزفية، وما إلى ذلك، ثم ملء أنبوب السحب والاحتفاظ به لفترة زمنية معينة. في هذه المرحلة، تكون العناصر الثلاثة المطلوبة للصب: سرعة الصب، تساوي صفرًا. وتؤدي درجة حرارة الصب، بسبب امتصاص القناة للحرارة، وإزالة الغازات أثناء العملية، والترشيح باستخدام الرغوة الخزفية (CFF) في الفترة الأولية، إلى انخفاض درجة حرارة الألومنيوم المنصهر بمقدار 10℃-20℃ عن درجة حرارة الصب العادية. تتراوح كمية مياه التبريد (ضغط المياه) عمومًا بين 50% و70% من ضغط مياه الصب العادي.
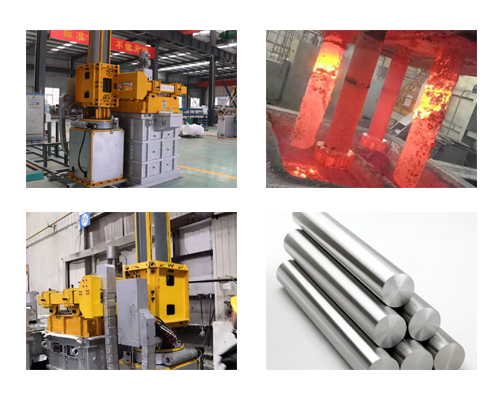
خلال مرحلة تنقية الألومنيوم المنصهر، ينبغي مراعاة ما يلي:
(1) منصة الصب،, قناة الصب, ، وصندوق الترشيح و مرشح رغوي خزفي يجب تسخين الصفيحة مسبقًا بشكل كامل قبل الصب، وعادةً ما يستغرق ذلك من 15 إلى 20 دقيقة، وذلك لتجنب امتصاص الحرارة بشكل مفرط في بداية عملية الصب، حيث سيقوم الألومنيوم المنصهر بتبديد الحرارة بعد خروجه من الفرن الثابت. وذلك بشكل مفرط، مما يؤدي إلى انخفاض درجة حرارة الألومنيوم المنصهر بشكل كبير، ويؤدي إلى فشل عملية الصب العادية.
(2) في البداية، يجب أن تكون درجة حرارة الألومنيوم المنصهر في الفرن الثابت أعلى بمقدار 5℃~10℃ من درجة حرارة الصب العادية. ويمكن استخدام ذلك لتعويض امتصاص الحرارة من قناة الصب وصندوق الترشيح ولوحة الترشيح الرغوية الخزفية. ثم تنخفض درجة حرارة الفرن إلى المستوى المطلوب للإنتاج العادي.
(3) في حالة وجود جهاز إزالة الغازات أثناء التشغيل من النوع الصندوقي، يجب أن تكون درجة حرارة الألومنيوم المنصهر أثناء عملية إزالة الغازات أثناء التشغيل أعلى بمقدار 5℃~10℃ من درجة حرارة الصب العادية، أو مساوية لها، ولكن من حيث المبدأ، يجب ألا تكون أقل من درجة حرارة الصب العادية.
(4) بشكل عام، تُستخدم بوابة الصب لحجب مدخل منصة الصب، وتُفتح بسرعة عندما يتراكم الألومنيوم المنصهر بكمية معينة، وذلك لتقصير الوقت اللازم لملء أنابيب السحب وضمان ملء جميع أنابيب السحب في نفس الوقت قدر الإمكان.
(5) تبدأ مدة الانتظار بالأنبوب الذي يتم ملؤه ببطء أكبر. تجدر الإشارة إلى أنه في التشغيل الفعلي، وبسبب تلف أو تشوه الغطاء العلوي الساخن، فإن الأنبوب الذي يتم ملؤه ببطء أكبر ليس بالضرورة هو الأقرب إلى مدخل الألومنيوم المنصهر. يجب مراقبة أنبوب التحويل البعيد بعناية أثناء التشغيل.
(6) يختلف وقت الانتظار عمومًا وفقًا لنوع السبيكة وقطر السبيكة. بالنسبة لسبائك الألومنيوم 6063، كلما زاد القطر، زاد وقت الانتظار المطلوب عمومًا؛ وكلما انخفض القطر، انخفض وقت الانتظار المطلوب.





