
Tahap pemurnian aluminium cair mengacu pada proses di mana aluminium cair dipindahkan dari tungku statis ke saluran aliran, setelah melalui degassing online, penyaringan logam cair menggunakan filter busa keramik, dan sebagainya, kemudian mengisi tabung hisap dan menahannya selama jangka waktu tertentu. Pada tahap ini, tiga elemen yang diperlukan untuk pengecoran: kecepatan pengecoran, sama dengan nol. Suhu pengecoran, karena penyerapan panas oleh saluran, degassing online, dan penyaringan CFF pada periode awal, menyebabkan suhu aluminium cair menjadi 10℃-20℃ lebih rendah daripada suhu pengecoran normal. Jumlah air pendingin (tekanan air) umumnya sebesar 50% hingga 70% dari tekanan air pengecoran normal.
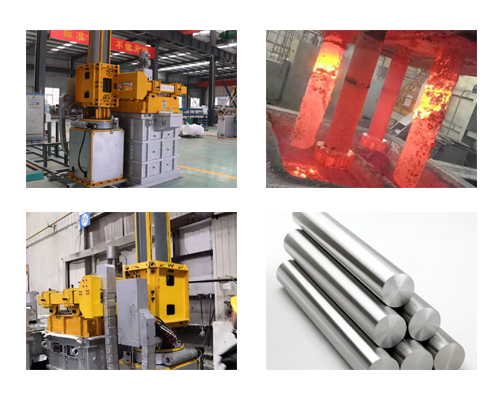
Selama tahap pemurnian aluminium cair, hal-hal berikut perlu diperhatikan:
(1) Platform pengecoran, saluran pengecoran, kotak filter dan filter busa keramik Pelat harus dipanaskan terlebih dahulu secara menyeluruh sebelum proses pengecoran, umumnya selama 15 hingga 20 menit, guna menghindari penyerapan panas yang berlebihan pada awal proses pengecoran, dan aluminium cair akan melepaskan panas setelah keluar dari tungku statis. Jika penyerapan panas terlalu banyak, hal ini akan menyebabkan suhu aluminium cair menjadi terlalu rendah dan mengganggu proses pengecoran normal.
(2) Pada awalnya, suhu aluminium cair di dalam tungku statis harus 5℃~10℃ lebih tinggi daripada suhu penuangan normal. Hal ini dapat digunakan untuk mengimbangi penyerapan panas oleh saluran tuang, kotak saringan, dan pelat saringan busa keramik. Suhu tungku kemudian turun ke tingkat suhu yang diperlukan untuk produksi normal.
(3) Apabila terdapat perangkat penghilang gas secara online tipe kotak, suhu aluminium cair dalam proses penghilangan gas secara online harus 5℃~10℃ lebih tinggi daripada suhu pengecoran normal, atau sama dengan suhu pengecoran normal, namun pada prinsipnya, suhu tersebut tidak boleh lebih rendah daripada suhu pengecoran normal.
(4) Umumnya, katup launder digunakan untuk menutup pintu masuk platform pengecoran, dan akan terbuka dengan cepat ketika aluminium cair telah terkumpul hingga jumlah tertentu guna mempersingkat waktu pengisian tabung aliran dan memastikan semua tabung aliran terisi penuh secara bersamaan sebanyak mungkin.
(5) Waktu penahanan dimulai dari tabung hisap yang pengisiannya paling lambat. Perlu diperhatikan bahwa dalam operasi sebenarnya, akibat kerusakan atau deformasi tutup atas yang panas, tabung hisap dengan pengisian paling lambat belum tentu merupakan yang paling dekat dengan saluran masuk aluminium cair. Tabung pengalihan yang terletak jauh harus diamati dengan cermat selama operasi.
(6) Waktu penahanan umumnya bervariasi tergantung pada jenis paduan dan diameter ingot. Untuk paduan aluminium 6063, umumnya semakin besar diameternya, semakin lama waktu penahanan yang diperlukan; semakin kecil diameternya, semakin singkat waktu penahanan yang diperlukan.





