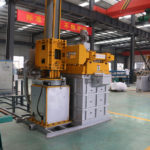
Teknologi pengecoran dan penggulungan berkecepatan tinggi yang baru untuk lembaran aluminium ini didasarkan pada teknologi pengecoran dan penggulungan tradisional, dengan memanfaatkan berbagai teknologi baru yang canggih. Teknologi-teknologi tersebut terutama mencakup aspek-aspek berikut ini.
Teknologi Pengendalian Tingkat Cairan dengan Presisi Tinggi
Pengendalian ketinggian cairan pada kotak depan merupakan faktor kunci yang penting dalam proses pengecoran dan penggulungan berkelanjutan serta stabil pada kecepatan tinggi. Dalam kondisi pengecoran dan penggulungan berkecepatan tinggi, pengendalian ketinggian cairan yang akurat sangatlah penting karena laju aliran logam yang cepat dan peningkatan tekanan.
Sistem Ujung Roda dan Nozel
Jarak antar rol pada proses pengecoran dan penggulungan umumnya sedikit lebih kecil daripada ketebalan strip. Ketika ketebalan strip tipis berkisar antara 0,5–2 mm, jarak antar rol menjadi sangat kecil. Bagaimana cara mengalirkan aluminium cair secara merata ke celah antar rol, desain rongga pada ujung roda dan nosel Hal ini sangat penting. Pelat ujung cor AdTech menggunakan bahan serat keramik jenis baru, yang memiliki kekuatan dan kekakuan tinggi serta konduktivitas termal rendah, tidak mencemari logam cair, dan tidak akan mengalami perubahan meskipun digunakan dalam jangka panjang.
Sistem Rangka dan Rol Berkekuatan Tinggi
Dalam kondisi penggulungan dengan kecepatan tinggi, gaya penggulungan meningkat secara signifikan, sehingga meningkatkan tingkat deformasi pada dudukan dan sistem rol. Untuk bahan baku lembaran tipis, diperlukan akurasi bentuk dan dimensi pelat yang lebih tinggi. Oleh karena itu, kekakuan rangka dan ketebalan selongsong rol harus ditingkatkan sesuai kebutuhan.
Pendinginan dan Pengendalian Rol Pengecoran
Saat mesin pengecoran dan penggilingan sedang beroperasi, akibat pengaruh perbedaan suhu antara air masuk dan air keluar, rol pengecoran menjadi berbentuk elips, sehingga ketebalan lembaran akan berfluktuasi secara berkala. Ketika ketebalan lembaran lebih tebal, perbedaan ketebalan ini dapat diabaikan. Namun, ketika ketebalan lembaran di bawah 2 mm, perbedaan ketebalan ini tidak diperbolehkan.
Mengurangi lamanya bahan baku terpapar udara dapat meminimalkan penyerapan dan oksidasi permukaan bahan baku, secara signifikan mempersingkat siklus produksi dari bahan baku hingga menjadi ingot, serta meningkatkan kualitas produk dan efisiensi produksi.