
يُعد طرف القالب مكونًا رئيسيًّا في آلة صب ودرفلة شرائح الألومنيوم، وتؤثر جودته بشكل مباشر على سماكة شرائح الألومنيوم وجودتها ومعدل إنتاجها. يحدد التركيب والمحاذاة الصحيحان لرأس آلة الصب مدى انتظام توزيع المادة المنصهرة، ونوعية تشطيب سطح الشريط، والتفاوت المسموح به في الأبعاد على كامل عرض المنتج المصبوب. يغطي هذا الدليل إجراءات التسخين المسبق، وإجراءات التجميع، ومعايير المحاذاة، وطرق استكشاف الأعطال وإصلاحها استنادًا إلى الممارسات الصناعية الراسخة والمبادئ المعدنية.
ما هو طرف العجلة، ولماذا يعتبر مهمًا في عملية الصب المستمر؟
رأس الصب (المعروف أيضًا باسم فوهة الصب أو «كاسترتيب») هو المكون المقاوم للحرارة الذي يقع بين صندوق الرأس (الصندوق الأمامي) وأسطوانات الصب الدوارة في آلة الصب المستمر ذات الأسطوانتين. وتتمثل وظيفته الأساسية في توزيع الألومنيوم المنصهر بالتساوي داخل منطقة التلامس بين الأسطوانات، مما يؤدي إلى تكوين جبهة تصلب موحدة تنتج شريطًا يتميز بسماكة وجودة سطح متسقتين.
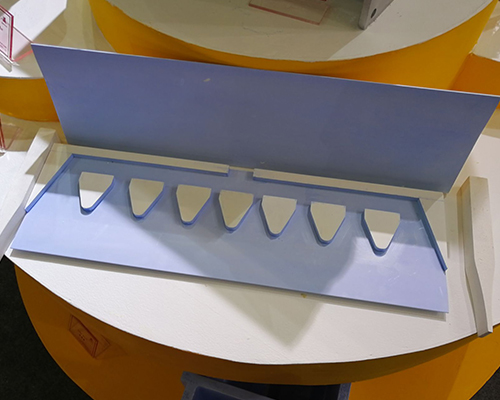
يتألف طرف الصب والفوهة من اللوحين العلوي والسفلي، واللوحات الجانبية، واللوح الفاصل الأوسط. وقد تم تحديد شكل اللوح الفاصل الأوسط وحجمه وموضعه أثناء التصنيع لضمان توزيع متوازن للتدفق على طول عرض الصب.
يخضع التجويف الداخلي لكل من لوحة فوهة الصب ولوحة التحويل لمعالجة خاصة باستخدام نيتريد البورون، مما يوفر حماية فعالة ضد التآكل الناتج عن سائل الألومنيوم عالي الحرارة، ويزيد من مقاومة التآكل، ويضمن تحقيق لوحة فوهة الصب لأداء عالٍ، ويمنع بشكل فعال ظهور بقع سوداء على لوحة الألومنيوم، مع زيادة نعومة سطح لوحة الألومنيوم.
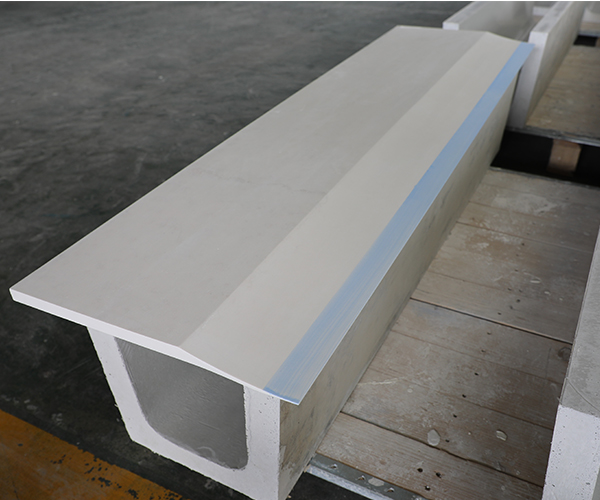
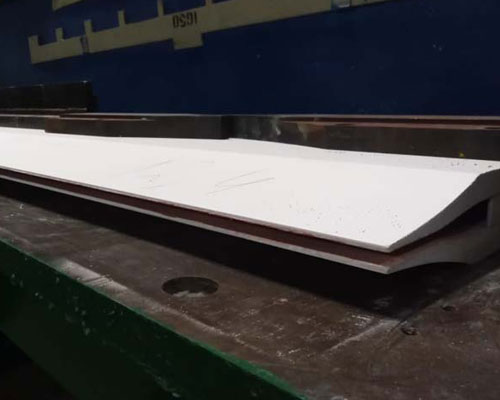
رأس عجلات من الألياف الخزفية من AdTech يُستخدم في تشكيل التبلور والتحكم في حجم ألواح الألومنيوم في خط إنتاج الصب. وهو مصنوع من مادة مركبة من الألياف النانوية التي تتم معالجتها بواسطة معدات عالية الدقة. تتميز أطراف وفوهات الصب من AdTech بكثافة معتدلة، وعزل حراري جيد، وأبعاد دقيقة، ومقاومة عالية للأكسدة، وتشوه منخفض. وتعد طريقة الاستخدام الصحيح لأطراف الصب خطوة مهمة في عملية الصب المستمر.
ما هي المكونات الرئيسية لمجموعة رأس العجلة الدوارة؟
| المكون | المواد | الوظيفة |
|---|---|---|
| لوحة الشفة العليا | مركب من الألياف الخزفية / مطلي بـ BN | يشكل الحد الأعلى لقناة الصهر؛ ويتحكم في التلامس مع الأسطوانة العلوية |
| صفيحة الشفة السفلية | مركب من الألياف الخزفية / مطلي بـ BN | تشكل الحد السفلي؛ وتدعم وزن بركة الذوبان |
| السدود الجانبية (ألواح الجوانب) | ألياف سيليكات الكالسيوم عالية الكثافة أو ألياف السيراميك | يغلق الحواف الجانبية؛ ويمنع تسرب المادة المنصهرة |
| لوحة الفصل الوسطى (لوحة التحويل) | سيراميك مطلي بـ BN | تقوم الشقوق بتقسيم تدفق المادة المنصهرة إلى قنوات متوازية من أجل توزيع متجانس |
| شرائط الحشوات / الأختام | ورق خزفي (1–3 مم) | يمنع دخول الهواء وتسرب المادة المنصهرة عند الوصلات |
يجب أن يستوفي كل مكون تفاوتات أبعاد صارمة. فالتباين في استواء لوحة الحافة الذي يتجاوز 0.10 مم على طول طرف بعرض 1800 مم يمكن أن يؤدي إلى تباين في السماكة يبلغ ±0.02 مم في الشريط النهائي — وهو ما يكفي لتسبب رفض المنتج في تطبيقات رقائق الألومنيوم.
كيفية تجهيز طرف العجلة قبل التركيب؟
التحضير ليس أمراً اختيارياً — بل هو المرحلة الأكثر أهمية على الإطلاق لتجنب الخردة عند بدء التشغيل. فالرطوبة التي تمتصها مواد الألياف الخزفية تولد بخاراً عند ملامستها لمعدن الألومنيوم المنصهر الذي تتراوح درجة حرارته بين 680 و720 درجة مئوية، مما يتسبب في حدوث مسامية وعيوب على شكل ثقوب دقيقة، وفي الحالات الشديدة، في تكسر انفجاري لسطح الحافة.
ما هي الإجراءات الصحيحة للتسخين المسبق لفوهات الصب؟
يتم تجفيف الصندوق الأمامي ومجموعة فوهة الصب مسبقًا لمدة ساعتين في فرن تجفيف عند درجة حرارة تبلغ حوالي 200 درجة مئوية، ثم يتم تخزينهما في صندوق التجفيف عند درجة حرارة تبلغ حوالي 110 درجة مئوية. ويجب إتمام تجهيز خط إنتاج الصب والدرفلة بشكل سليم قبل إخراج مجموعة لوحة فوهة الصب من صندوق التجفيف.
وقد ثبتت فعالية جدول التسخين المسبق التالي في العديد من مجموعات السبائك (سلاسل 1xxx و3xxx و8xxx):
| المرحلة | درجة الحرارة (درجة مئوية) | المدة | الغرض |
|---|---|---|---|
| المنحدر الأولي | الموسيقى المحيطة → 110 | 30–40 دقيقة | يزيل الرطوبة السطحية دون التسبب في صدمة حرارية |
| التوقف المؤقت | 110 | 30 دقيقة على الأقل | يضمن وصول اللب إلى درجة الحرارة المطلوبة؛ ويحقق التوازن في تدرج الرطوبة |
| المنحدر الأخير | 110 → 200 | 20–30 دقيقة | يزيل الماء المرتبط كيميائيًا من بنية الألياف |
| نقع | 200 ± 10 | 60–120 دقيقة | يضمن أن تكون الرطوبة المتبقية أقل من 0.1% من حيث الوزن |
| في حالة الانتظار (الاستعداد) | 110 | حتى التثبيت | يمنع إعادة الامتصاص؛ يجب ألا تتجاوز المدة 8 ساعات |
النقطة الأساسية: تؤدي معدلات التسخين التي تتجاوز 5 درجات مئوية في الدقيقة إلى خطر حدوث تشققات دقيقة في ألواح الشفاه ذات المقاطع السميكة (≥ 25 مم). ويُعد التحكم في عملية التسخين أكثر أهمية من درجة الحرارة القصوى.
بالنسبة للعمليات التي تتطلب أطراف قوالب مصنوعة من الألياف الخزفية عالية الأداء وتتميز بانخفاض نسبة الرطوبة المتبقية، فإن اختيار المواد في مرحلة الشراء يقلل بشكل كبير من مخاطر التسخين المسبق.
نصيحة بشأن مغذي المسبك
كيفية تركيب ومحاذاة طرف العجلة الدوارة في مصنع الدرفلة؟
بعد تجميع طرف الصب والفوهة وتسخينهما مسبقًا، وقبل تركيبهما في مصنع الصب والدرفلة، يجب إتمام جميع الاستعدادات، وتركيب طرف الصب والفوهة بأسرع ما يمكن لتجنب فقدان الحرارة وامتصاص الرطوبة.
إجراءات التثبيت خطوة بخطوة
- قم بتنظيف المنصة جيدًا. بعد وضع لوحة فوهة الصب على المنصة، قم بإحكام ربط مسامير التثبيت. لا يُسمح بوجود أي حطام على منصة لوحة فوهة الصب أو جهاز التثبيت أو السطح الخارجي. وإلا، فسيكون موضع لوحة فوهة الصب غير دقيق. لذلك، قبل تثبيت لوحة فوهة الصب على المنصة، يجب تنظيفها جيدًا. فحتى جسيم بحجم 0.5 مم عالق تحت لوحة الحافة يمكن أن يؤدي إلى إمالة الفوهة بأكملها، مما ينتج عنه شريط أكثر سمكًا عند إحدى الحواف.
- ضع مجموعة الرأس على الحامل. استخدم دبابيس المحاذاة أو المسامير الخشبية لتوجيه الفوهة نحو خط الوسط المحدد مسبقًا. يجب أن يتطابق خط وسط طرف الفوهة مع خط وسط منطقة التلامس مع الأسطوانة ضمن نطاق ± 0.5 مم في الاتجاه الجانبي.
- اضبط الفجوة بين الطرف واللفافة (المسافة الخلفية). هذه هي المسافة من حافة الشفة إلى أضيق نقطة في فجوة اللفة. قيم التراجع النموذجية:
| القيمة المستهدفة لسمك الشريط | المسافة الموصى بها | سمك طرف الشفة |
|---|---|---|
| 6–7 ملم | 48–52 ملم | 1.5–2.0 ملم |
| 7–9 ملم | 52–58 ملم | 2.0–2.5 ملم |
| 9–12 ملم | 55–62 ملم | 2.5–3.0 ملم |
يؤدي التراجع القصير جدًّا إلى تجميد مبكر داخل تجويف الفوهة (انسداد). أما التراجع الطويل جدًّا فيقلل من قوس التلامس أثناء التصلب، مما ينتج عنه شريط ذو مركز طري وخصائص ميكانيكية رديئة.
- اضبط الموضع الرأسي. يجب أن تقع الشفة العلوية على مسافة تتراوح بين 0.5 و1.0 ملم تقريبًا فوق خط مرور الأسطوانة؛ أما الشفة السفلية فيجب أن تقع على مسافة 0.5 ملم تقريبًا تحت هذا الخط. ويُعزى هذا التباين الطفيف إلى ضغط رأس الذوبان الناتج عن الجاذبية، كما أنه يساعد على تكوين غلاف تصلب متماثل.
- أغلق جميع الوصلات بإحكام. ضع حشوات ورقية خزفية بين الطرف وحافة صندوق التغذية. قم بربط أدوات التثبيت بتسلسل متقاطع لتوزيع قوة التثبيت بشكل متساوٍ. عادةً ما يتراوح عزم الدوران بين 8 و12 نيوتن·متر للمسامير المصنوعة من الفولاذ المقاوم للصدأ مقاس M8 المستخدمة في مجموعات الألياف الخزفية — حيث يؤدي الإفراط في الشد إلى سحق بنية الألياف وتكوين مسارات للتسرب.
- تحقق من انتظام الفجوة باستخدام مقاييس الفجوة. أدخل مقاييس سماكة بسمك 0.05 مم بين كل شفة وسطح الأسطوانة المقابل لها على مسافات تبلغ 150 مم على طول العرض الكامل. يجب ألا يتجاوز الانحراف ± 0.03 مم. استخدم رقائق التثبيت حسب الحاجة.
ما هي العيوب الشائعة في أطراف عجلات النقل وكيف يمكن الوقاية منها؟
يُعد فهم أنماط الفشل أمرًا ضروريًا لتقليل معدلات الخردة وإطالة العمر التشغيلي للرؤوس. يلخص الجدول أدناه المشكلات الأكثر شيوعًا في عملية الإنتاج:
| عيب | السبب الجذري | أعراض ملحوظة | الإجراءات التصحيحية |
|---|---|---|---|
| تشقق حواف الشريط | انحراف الحاجز الجانبي؛ ضغط مفرط من الطرف إلى الأسطوانة عند الحواف | حواف الشريط غير منتظمة؛ فقدان حواف القطع > 8% | إعادة محاذاة الحواجز الجانبية؛ والتحقق من توازي لوحات الخدّين |
| الفصل على خط الوسط | قناة لوحة التحويل المسدودة أو المنزوعة | بقعة صلبة أو خط داكن في منتصف الشريط | افحص لوحة التحويل بحثًا عن تراكم الألومنيوم؛ واستبدلها في حالة تآكل طلاء BN |
| البقع السوداء السطحية | عدم كفاية معالجة BN؛ تدهور مادة الطرف | شوائب داكنة متناثرة على سطح الشريط | استخدم فوهات صب مطلية بطبقة BN عالية الجودة، مع سماكة طلاء مؤكدة تبلغ ≥ 0.15 مم |
| تباين القياس على طول العرض | فجوة غير متساوية بين الطرف واللفافة؛ وجود حطام أسفل لوحة الحافة | يُظهر مخطط سماكة الشريط شكلاً إسفينيًا أو تاجيًّا | أعد تنظيف المنصة؛ وأعد ضبط ألواح الحافة بحيث يكون التفاوت المسموح به ± 0.03 مم |
| تآكل الرأس / عمر خدمة قصير | درجة حرارة الانصهار تتجاوز 730 درجة مئوية؛ تآكل شديد لسبائك المغنيسيوم | ظهور تجاويف واضحة على السطح الملامس للشفة بعد أقل من 20 ساعة | خفض درجة حرارة الصب إلى 690–710 درجة مئوية؛ واختيار مادة مقاومة للتآكل لطرف القناة |
| المسامية المرتبطة بالرطوبة | التسخين المسبق غير الكافي أو التعرض المطول قبل التركيب | تتجمع الثقوب الصغيرة على سطح الشريط خلال أول 5–10 دقائق | اتبع إجراءات التسخين المسبق بدقة (انظر أعلاه)؛ وقلل مدة التعرض للبيئة المحيطة إلى أقل من 3 دقائق |
هيكل ومكونات رأس آلة صب الألومنيوم المنصهر
كيف يؤثر تصميم طرف العجلة على جودة الشريط؟
تحدد هندسة قناة التدفق الداخلية توزيع سرعة الذوبان. وتؤدي لوحة التحويل المصممة جيدًا إلى تحقيق تدفق كتلي متساوٍ لكل وحدة عرض — حيث يُستهدف عادةً تباين في سرعة التدفق أقل من ± 5% عبر مخرج الفوهة. يؤدي عدم توازن التدفق إلى توليد تدرجات حرارية عند جبهة التصلب، والتي تتجلى في شكل تباين في السماكة، أو تموجات سطحية، أو خطوط فصل دقيقة في الشريط النهائي.
كما تلعب زاوية انحناء الشفة دورًا ملموسًا. فالتناقص المتقارب الذي يتراوح بين 1.5 و3 درجات في قسم المخرج يُسرّع ذوبان المادة قليلاً، مما يساهم في استقرار المنسك عند نقطة التلامس مع الأسطوانة. أما الانحناء المفرط (أكثر من 4 درجات) فيمكن أن يؤدي إلى حدوث اضطرابات وانجراف للأكسيد.
يجب أن تكون الموصلية الحرارية للمادة منخفضة بما يكفي لمنع التصلب المبكر داخل الفوهة، ولكنها في الوقت نفسه عالية بما يكفي لتحمل الصدمة الحرارية أثناء بدء التشغيل. يحقق مركب الألياف النانوية من AdTech موصلية حرارية تبلغ حوالي 0.15–0.25 واط/م·كلفن عند 700 درجة مئوية، وهو ما يقع ضمن النطاق الأمثل لصب السبائك من سلاسل 1xxx و8xxx.
في عمليات الصب المستمر لإنتاج شرائط الألمنيوم المصبوبة المخصصة لعمليات درفلة الرقائق في المراحل اللاحقة، يُعد الحفاظ على ثبات أبعاد الطرف خلال دورات التشغيل الطويلة (40–80 ساعة) أمرًا لا غنى عنه. ويجب أن يظل تشوه الطرف تحت الحمل الحراري المستمر أقل من 0.3% من الانكماش الخطي.
كم مرة يجب استبدال أطراف العجلات؟
تعتمد فترات الاستبدال على فئة السبائك وسرعة الصب ونقاء المادة المنصهرة. فيما يلي إرشادات عامة تستند إلى البيانات المتراكمة في هذا المجال:
- 1xxx / سبائك 1050 و1060 و1070: عمر خدمة نموذجي يتراوح بين 50 و80 ساعة عند استخدام مادة ذائبة نظيفة
- سبائك 3xxx / 3003، 3105: 35–55 ساعة بسبب ارتفاع نسبة المنغنيز التي تسرع من عملية التعرية
- سبائك 8xxx / 8011، 8079: 40–65 ساعة؛ يمكن أن تتسبب المركبات الفلزية بين الحديد والسيليكون في تآكل طلاء BN
- سبائك 5xxx / 5052 (عالية المغنيسيوم): 20–35 ساعة؛ يؤدي تأثير بخار المغنيسيوم إلى تدهور مصفوفة الألياف الخزفية
تفترض هذه الأرقام أن الأمور تتم بشكل سليم إزالة الغازات و الترشيح قبل صندوق التغذية. إن المعالجة غير الملائمة للمادة المنصهرة — لا سيما عندما يتجاوز محتوى الهيدروجين 0.15 مل/100 غرام من الألومنيوم — تؤدي إلى تسريع تدهور الطرف، وينبغي معالجة هذه المشكلة من مصدرها بدلاً من التعويض عنها بتغيير الطرف بشكل متكرر.
الخلاصة
يشمل الاستخدام السليم لرأس آلة الصب اختيار المواد، والتسخين المسبق الخاضع للرقابة، والمحاذاة الميكانيكية الدقيقة، والمراقبة المنضبطة للعملية أثناء الصب. وتتفاعل كل متغيرات مع بعضها البعض: فالرأس المحاذي تمامًا سيُفشل مع ذلك إذا لم يتم التخلص من الرطوبة بالكامل، كما أن الرأس الجاف والمسخن مسبقًا بشكل جيد سينتج خردة إذا كانت مسافة التراجع غير صحيحة. تمثل الإجراءات الموضحة هنا إطارًا موحدًا. يجب على المشغلين تكييف المعلمات المحددة — مثل درجات الحرارة وقيم التراجع ومواصفات عزم الدوران — مع تكوين المصنع ومزيج السبائك الخاصين بهم، مع الحفاظ على المبادئ الأساسية للنظافة ودقة الأبعاد والتحكم الحراري طوال دورة حياة طرف آلة الصب بأكملها.
رأس عجلة من السيراميك
الأسئلة الشائعة
1. ما المقصود بـ«رأس القالب» في عملية صب شرائح الألومنيوم؟
رأس الصب هو مجموعة الفوهة التي توجه الألومنيوم المنصهر إلى فجوة الأسطوانات وتساعد في التحكم في سماكة الشريط وشكله وجودة سطحه.
2. لماذا يُعد التسخين المسبق لرأس العجلة أمراً ضرورياً؟
يؤدي التسخين المسبق إلى إزالة الرطوبة وتقليل الصدمة الحرارية، مما يساعد على منع حدوث التشققات والعيوب المرتبطة بالبخار وعدم استقرار عملية الصب أثناء بدء التشغيل.
3. إلى أي درجة حرارة يجب تسخين طرف العجلة مسبقًا؟
عادةً ما يتم تجفيف طرف العجلة مسبقًا عند درجة حرارة تبلغ حوالي 200 درجة مئوية لمدة ساعتين، ثم يُحفظ عند درجة حرارة تبلغ حوالي 110 درجة مئوية قبل تركيبه.
4. ما هي السرعة التي ينبغي بها تركيب طرف العجلة بعد تسخينه مسبقًا؟?
يجب تركيبه في أسرع وقت ممكن بعد إخراجه من صندوق التجفيف لتجنب فقدان الحرارة وامتصاص الرطوبة.
5. ماذا يحدث إذا كانت منصة طرف جهاز الصب غير نظيفة؟
قد تؤدي الحطامات الموجودة على المنصة إلى تغيير موضع الطرف، مما يتسبب في سوء المحاذاة، أو تباين السماكة، أو التسرب، أو عيوب في سطح الشريط.
6. ما الذي يسبب ظهور البقع السوداء على شريط الألومنيوم؟
غالبًا ما تنتج البقع السوداء عن سوء حالة الفوهة، أو التلوث، أو عدم كفاية الحماية التي يوفرها نيتريد البورون داخل طرف القالب.
7. كيف يمكنك معرفة أن طرف العجلة غير محاذي؟
تشمل العلامات الشائعة تفاوت سماكة الشريط، وعدم استقرار تدفق المعدن، وعيوب الحواف، وعلامات على السطح، وانخفاض العائد.
8. كيف يعمل نيتريد البورون على تحسين أداء طرف عجلة التوجيه؟
يقلل نيتريد البورون من التصاق الألومنيوم، ويحسن مقاومة التآكل، ويحمي التجويف الداخلي، ويساعد في الحصول على سطح شريط أكثر نعومة.
9. كم مرة يجب استبدال طرف العجلة؟
يعتمد وقت الاستبدال على نوع السبيكة ودرجة الحرارة وسرعة الصب وحالة التآكل، ولكن يجب تغيير الطرف بمجرد أن يؤثر التشوه أو التآكل على جودة الشريط.
10. ما هو الغرض الرئيسي من طرف العجلة الدوارة؟
الغرض الرئيسي من طرف القالب هو توزيع الألومنيوم المنصهر بشكل متساوٍ ودعم عملية التبلور المستقرة في عملية الصب المستمر.





