
Döküm ucu, alüminyum şerit döküm ve haddeleme makinesinin temel bileşenlerinden biridir ve kalitesi, alüminyum şeridin kalınlığını, kalitesini ve verimini doğrudan etkiler. Döküm ucu montajının ve hizalamasının doğru yapılması, eriyik dağılımının homojenliğini, şerit yüzey kalitesini ve döküm ürünün tüm genişliği boyunca boyutsal toleransı belirler. Bu kılavuz, yerleşik endüstriyel uygulamalar ve metalurjik ilkelere dayalı olarak ön ısıtma protokollerini, montaj prosedürlerini, hizalama parametrelerini ve sorun giderme yöntemlerini ele almaktadır.
Döküm Ucu Nedir ve Sürekli Dökümde Neden Önemlidir?
Döküm ucu (döküm nozulu veya castertip olarak da adlandırılır), çift silindirli sürekli döküm makinesinde kafa kutusu (ön kutu) ile dönen döküm silindirleri arasına yerleştirilen refrakter bileşendir. Temel işlevi, erimiş alüminyumu silindir aralığına eşit bir şekilde dağıtarak, tutarlı kalınlık ve yüzey kalitesine sahip şerit üreten homojen bir katılaşma cephesi oluşturmaktır.
Döküm ucu ve nozül, üst ve alt plakalar, yan plakalar ve orta ayırma plakasından oluşur. Döküm genişliği boyunca dengeli bir akış dağılımı sağlamak amacıyla, orta ayırma plakasının şekli, boyutu ve konumu üretim sırasında sabitlenmiştir.
Döküm nozül plakasının ve şönt plakasının iç boşlukları, bor nitrür ile özel bir işlemden geçirilmiştir. Bu işlem, yüksek sıcaklıktaki sıvı alüminyumun neden olduğu aşınmaya karşı etkili bir koruma sağlar, aşınma direncini artırır, döküm nozül plakasının yüksek performans göstermesini sağlar ve alüminyum plakanın yüzey pürüzsüzlüğünü artırırken, plaka üzerinde siyah lekelerin oluşmasını etkili bir şekilde önler.
AdTech seramik elyaf kalıp ucu Döküm üretim hattında alüminyum levhanın kristalleşmesini sağlamak ve boyut kontrolünü gerçekleştirmek için kullanılır. Yüksek hassasiyetli ekipmanlarla işlenmiş nano ölçekli fiber kompozit malzeme kullanılır. AdTech döküm uçları ve nozulları, orta yoğunlukta, iyi ısı yalıtımına sahip, hassas boyutlarda, yüksek oksidasyon direncine sahip ve düşük deformasyon gösterir. Döküm ucunun doğru şekilde kullanılması, sürekli döküm sürecinde önemli bir adımdır.
Tekerlek Ucu Grubunun Başlıca Bileşenleri Nelerdir?
| Bileşen | Malzeme | İşlev |
|---|---|---|
| Üst dudak plakası | Seramik elyaf kompozit / BN kaplamalı | Erime kanalının üst sınırını oluşturur; üst silindirle teması kontrol eder |
| Alt dudak plakası | Seramik elyaf kompozit / BN kaplamalı | Alt sınırı oluşturur; eriyik havuzunun ağırlığını destekler |
| Yan setler (yan plakalar) | Yüksek yoğunluklu kalsiyum silikat veya seramik elyaf | Yan kenarları sızdırmaz hale getirir; eriyik sızıntısını önler |
| Orta ayırma plakası (şant plakası) | BN kaplamalı seramik | Bölmeler, eriyik akışını paralel kanallara ayırarak eşit bir dağılım sağlar |
| Conta / sızdırmazlık şeritleri | Seramik kağıt (1–3 mm) | Derzlerde hava girişini ve eriyik sızıntısını önler |
Her bir bileşen, sıkı boyutsal toleranslara uymak zorundadır. 1800 mm genişliğindeki bir uçta 0,10 mm’yi aşan bir kenar plakası düzlük sapması, bitmiş şeritte ±0,02 mm’lik bir kalınlık sapmasına yol açabilir; bu da folyo hammaddesi uygulamalarında ürünün reddedilmesine neden olacak kadar önemlidir.
Montajdan Önce Tekerlek Ucu Nasıl Hazırlanır?
Hazırlık isteğe bağlı bir işlem değildir — bu, başlangıçta ortaya çıkan hurdayı önlemek için en kritik aşamadır. Seramik elyaf malzemeler tarafından emilen nem, 680–720 °C sıcaklıktaki alüminyum eriyikle temas ettiğinde buhar oluşturur ve bu da gözeneklilik, iğne deliği kusurları ve ciddi durumlarda kenar yüzeyinde patlayıcı bir şekilde parçalanmaya neden olur.
Döküm nozulları için doğru ön ısıtma prosedürü nedir?
Ön kutu ve döküm ucu nozül grubu, yaklaşık 200 °C’lik bir kurutma fırınında iki saat boyunca önceden kurutulur ve yaklaşık 110 °C’lik kurutma kutusunda saklanır. Döküm ucu plaka grubu kurutma kutusundan çıkarılmadan önce, döküm-haddeleme üretim hattının hazırlıkları uygun şekilde tamamlanmalıdır.
Aşağıdaki ön ısıtma programı, birçok alaşım grubunda (1xxx, 3xxx, 8xxx serileri) etkili olduğu kanıtlanmıştır:
| Sahne | Sıcaklık (°C) | Süre | Amaç |
|---|---|---|---|
| Başlangıç rampası | Ortam → 110 | 30–40 dakika | Termal şok yaratmadan yüzeydeki nemi giderir |
| Ara bekletme | 110 | En az 30 dakika | Çekirdeğin istenen sıcaklığa ulaşmasını sağlar; nem gradyanını dengeler |
| Son rampa | 110 → 200 | 20–30 dakika | Lif yapısından kimyasal olarak bağlanmış suyu giderir |
| Islatma | 200 ± 10 | 60–120 dakika | Ağırlıkça < 0,1% kalıntı nemi garanti eder |
| Bekleme (standby) | 110 | Kurulum tamamlanana kadar | Geri emilimi önler; 8 saati aşmamalıdır |
Önemli nokta: 5 °C/dk’nın üzerindeki ısıtma hızları, kalın kesitli dudak plakalarında (≥ 25 mm) mikro çatlak oluşumu riskini beraberinde getirir. Kontrollü ısıtma, en yüksek sıcaklıktan daha önemlidir.
Düşük kalıntı nem özelliğine sahip yüksek performanslı seramik elyaf döküm ucu gerektiren işlemlerde, tedarik aşamasında yapılacak malzeme seçimi, ön ısıtma riskini önemli ölçüde azaltır.
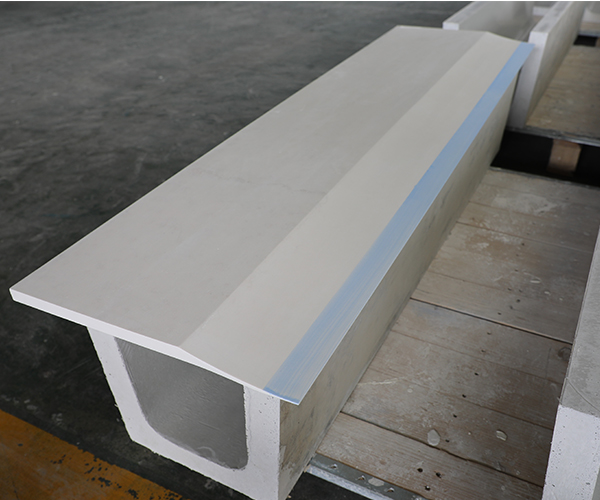
Döküm Besleme Ucu
Haddede Tekerlek Ucunu Nasıl Takıp Hizalayabilirim?
Döküm ucu ve nozul monte edilip ön ısıtma işleminden geçirildikten sonra, ancak döküm ve haddeleme tesisine monte edilmeden önce, tüm hazırlıklar tamamlanmalı ve ısı kaybını ve nem emilimini önlemek amacıyla döküm ucu ve nozul en yüksek hızda monte edilmelidir.
Adım Adım Kurulum Prosedürü
- Platformu iyice temizleyin. Döküm nozül plakası platform üzerine yerleştirildikten sonra, sabitleme vidalarını sıkın. Döküm nozül plakası platformunda, sabitleme aparatında ve dış yüzeyinde hiçbir kalıntı bulunmamalıdır. Aksi takdirde, döküm nozül plakasının konumu hatalı olacaktır. Bu nedenle, döküm nozül plakası platforma sabitlenmeden önce iyice temizlenmelidir. Dudak plakasının altına sıkışmış 0,5 mm'lik bir parçacık bile tüm nozülü eğebilir ve bir kenarı daha kalın olan bir şerit oluşmasına neden olabilir.
- Uç grubunu taşıyıcıya yerleştirin. Nozulu önceden ayarlanmış merkez hattına hizalamak için hizalama pimleri veya dübelleri kullanın. Uç merkez hattı, yanal yönde ± 0,5 mm tolerans aralığı içinde rulo temas merkez hattıyla çakışmalıdır.
- Uç-makara aralığını (geri çekme mesafesini) ayarlayın. Bu, dudak kenarından rulo aralığının en dar noktasına kadar olan mesafedir. Tipik geri çekme değerleri:
| Şerit Kalınlığı Hedefi | Önerilen Geri Çekilme Mesafesi | Uç Dudak Kalınlığı |
|---|---|---|
| 6–7 mm | 48–52 mm | 1,5–2,0 mm |
| 7–9 mm | 52–58 mm | 2,0–2,5 mm |
| 9–12 mm | 55–62 mm | 2,5–3,0 mm |
Setback süresinin çok kısa olması, nozul boşluğunda erken donmaya (tıkanmaya) neden olur. Setback süresinin çok uzun olması ise katılaşma temas yayını kısaltır ve ortası yumuşak, mekanik özellikleri zayıf bir şerit oluşmasına yol açar.
- Dikey konumu ayarlayın. Üst dudak, rulo geçiş çizgisinin yaklaşık 0,5–1,0 mm üzerinde; alt dudak ise yaklaşık 0,5 mm altında yer almalıdır. Bu hafif asimetri, yerçekimi kaynaklı eriyik basıncını dengeler ve simetrik bir katılaşma kabuğunun oluşmasını sağlar.
- Tüm birleşim yerlerini sızdırmaz hale getirin. Uç ile kağıt kutusu flanşı arasına seramik kağıt contalar yerleştirin. Sıkma kuvvetini eşit bir şekilde dağıtmak için bağlantı elemanlarını çapraz sırayla sıkın. Seramik elyaf tertibatlarında M8 paslanmaz çelik cıvatalar için tipik tork değeri 8–12 N·m’dir; aşırı sıkma, elyaf yapısını ezerek sızıntı yollarına neden olur.
- Boşlukların eşitliğini aralık ölçerlerle kontrol edin. Tüm genişlik boyunca 150 mm aralıklarla her bir dudak ile ilgili silindir yüzeyi arasına 0,05 mm'lik kalınlık ölçerler yerleştirin. Sapma ± 0,03 mm'yi aşmamalıdır. Gerekirse altlık yerleştirin.
Tekerlek uçlarında sık görülen kusurlar nelerdir ve bunlar nasıl önlenebilir?
Arıza türlerini anlamak, hurda oranlarını azaltmak ve uçların hizmet ömrünü uzatmak için hayati önem taşır. Aşağıdaki tabloda, üretimde en sık karşılaşılan sorunlar özetlenmiştir:
| Kusur | Temel Neden | Gözle görülür belirti | Düzeltici Önlem |
|---|---|---|---|
| Şeritlerde kenar çatlakları | Yan setin hizası bozuk; kenarlarda uç-yuvarlanma basıncı aşırı | Şerit kenarlarında pürüzler; kenar kesim kaybı > 8% | Yan setleri yeniden hizalayın; yanak plakalarının paralelliğini kontrol edin |
| Orta hat ayrımı | Tıkalı veya yerinden çıkmış şant plakası kanalı | Şeridin ortasında sert bir nokta veya koyu renkli bir çizgi | Şönt plakasını alüminyum birikintileri açısından kontrol edin; BN kaplaması aşınmışsa değiştirin |
| Yüzeydeki siyah lekeler | Yetersiz BN işlemi; uç malzemesinde bozulma | Şerit yüzeyinde dağınık koyu renkli kalıntılar | Doğrulanmış kaplama kalınlığı ≥ 0,15 mm olan yüksek kaliteli BN kaplamalı döküm nozulları kullanın |
| Genişlik boyunca kalınlık değişimi | Uç ile silindir arasındaki boşluk düzensiz; dudak plakasının altında kalıntı var | Şerit kalınlık profili kama veya taç şekli gösterir | Platformu yeniden temizleyin; kenar plakalarını ± 0,03 mm toleransla yeniden ayarlayın |
| Uç aşınması / kısa hizmet ömrü | 730 °C’yi aşan erime sıcaklığı; yüksek Mg alaşımında korozyon | Dudakla temas eden yüzeyde < 20 saat sonra gözle görülür çukurlaşma | Döküm sıcaklığını 690–710 °C’ye düşürün; aşınmaya dayanıklı uç malzemesi seçin |
| Neme bağlı gözeneklilik | Kurulum öncesinde yetersiz ön ısıtma veya uzun süre maruz kalma | İlk 5–10 dakika içinde şerit yüzeyinde oluşan iğne deliği kümeleri | Sıkı ön ısıtma protokolüne uyun (yukarıya bakın); ortamda kalma süresini < 3 dakikaya indirin |
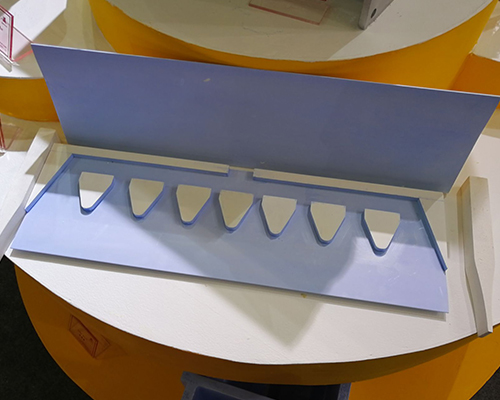
Erimiş Alüminyum Döküm Ucu Yapısı ve Bileşenleri
Tekerlek Ucu Tasarımı Şerit Kalitesini Nasıl Etkiler?
İç akış kanalının geometrisi, eriyik hız dağılımını belirler. İyi tasarlanmış bir şant plakası, birim genişlik başına eşit kütle akışı sağlar — genellikle nozul çıkışında ± 5%’den daha az bir akış hızı değişimi hedeflenir. Akış dengesizliği, katılaşma cephesinde termal gradyanlara yol açar; bu durum, bitmiş şeritte kalınlık değişimi, yüzey dalgalanmaları veya mikro-ayrışma şeritleri şeklinde kendini gösterir.
Dudak konik açısı da önemli bir rol oynar. Çıkış bölümünde 1,5–3°’lik bir içe doğru koniklik, eriyiği hafifçe hızlandırarak silindir temas noktasında menisküsü dengeler. Aşırı koniklik (> 4°) ise türbülansa ve oksit sürüklenmesine neden olabilir.
Malzemenin ısı iletkenliği, nozul içinde erken katılaşmayı önleyecek kadar düşük, ancak çalıştırma sırasında meydana gelen termal şoka dayanacak kadar yüksek olmalıdır. AdTech’in nano ölçekli fiber kompoziti, 700 °C’de yaklaşık 0,15–0,25 W/m·K termal iletkenlik değerine ulaşır; bu değer, 1xxx ve 8xxx serisi alaşımların dökümü için en uygun aralıktadır.
Sonraki folyo haddeleme işlemleri için alüminyum döküm şerit üreten sürekli döküm hatlarında, uzun süreli üretim döngüleri (40–80 saat) boyunca uç kısmının boyutsal kararlılığını korumak mutlak bir gerekliliktir. Sürekli termal yük altında uç kısmında meydana gelen deformasyon, 0,3% doğrusal büzülme değerinin altında kalmalıdır.
Tekerlek uçları ne sıklıkla değiştirilmelidir?
Değiştirme aralıkları, alaşım grubuna, döküm hızına ve eriyik temizliğine bağlıdır. Sektörde biriken verilere dayanan genel kılavuzlar:
- 1xxx / 1050, 1060, 1070 alaşımları: Temiz eriyik ile tipik hizmet ömrü 50–80 saat
- 3xxx / 3003, 3105 alaşımları: Mn içeriğinin yüksek olması nedeniyle erozyonu hızlandırması sonucu 35–55 saat
- 8xxx / 8011, 8079 alaşımları: 40–65 saat; Fe-Si intermetalik bileşikleri, BN kaplamasını aşındırabilir
- 5xxx / 5052 alaşımları (yüksek Mg): 20–35 saat; Mg buharının etkisiyle seramik elyaf matrisi bozulur
Bu rakamlar, uygun koşulların sağlandığını varsaymaktadır gaz giderme ve filtreleme kafa kutusunun yukarısında. Yetersiz eriyik işleme — özellikle 0,15 mL/100 g Al’nin üzerindeki hidrojen içeriği — uçların daha hızlı aşınmasına neden olur ve bu durum, uçların daha sık değiştirilmesiyle telafi edilmek yerine kaynağında çözülmelidir.
Sonuç
Döküm ucunun doğru kullanımı, malzeme seçimi, kontrollü ön ısıtma, hassas mekanik hizalama ve döküm sırasında disiplinli süreç izlemeyi kapsar. Her bir değişken diğerleriyle etkileşim halindedir: Nem tam olarak giderilmemişse, mükemmel şekilde hizalanmış bir uç bile başarısız olur; setback mesafesi yanlışsa ise kuru ve iyi ön ısıtılmış bir uç bile hurda üretir. Burada özetlenen prosedürler, bütünleştirilmiş bir çerçeve oluşturmaktadır. Operatörler, döküm ucu yaşam döngüsünün tamamı boyunca temizlik, boyutsal hassasiyet ve termal kontrol gibi temel ilkeleri korurken, sıcaklıklar, geri çekilme değerleri ve tork özellikleri gibi belirli parametreleri kendi haddehane konfigürasyonlarına ve alaşım karışımlarına göre uyarlmalıdır.
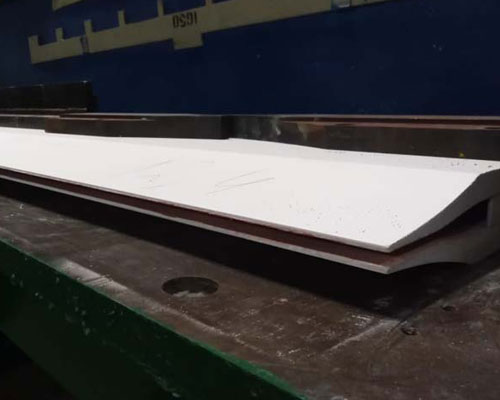
Seramik Tekerlek Ucu
Sık Sorulan Sorular
1. Alüminyum şerit dökümünde döküm ucu nedir?
Döküm ucu, erimiş alüminyumu haddeleme aralığına yönlendiren ve şerit kalınlığını, şeklini ve yüzey kalitesini kontrol etmeye yardımcı olan nozul düzeneğidir.
2. Tekerlek ucunu önceden ısıtmak neden gereklidir?
Ön ısıtma, nemi giderir ve termal şoku azaltır; böylece devreye alma sırasında çatlakların, buhar kaynaklı kusurların ve dökümün dengesizliğinin önlenmesine yardımcı olur.
3. Bir döküm ucu hangi sıcaklığa kadar önceden ısıtılmalıdır?
Bir tekerlek ucu genellikle yaklaşık 200 °C’de 2 saat boyunca önceden kurutulur ve ardından montaj öncesinde yaklaşık 110 °C’de tutulur.
4. Önceden ısıtılmış döküm ucu ne kadar hızlı bir şekilde takılmalıdır??
Isı kaybını ve nem emilimini önlemek için, kurutma kutusundan çıkarıldıktan sonra mümkün olduğunca çabuk monte edilmelidir.
5. Döküm ucu platformu temiz değilse ne olur?
Platformdaki kalıntılar, uç konumunu değiştirebilir ve bu da hizalama hatalarına, kalınlık farklılıklarına, sızıntıya veya şerit yüzeyinde kusurlara neden olabilir.
6. Alüminyum şerit üzerinde siyah lekelerin oluşmasına ne sebep olur?
Siyah lekeler genellikle püskürtme ucundaki nozülün kötü durumu, kirlenme veya bor nitrür korumasının yetersizliğinden kaynaklanır.
7. Bir döküm ucu hizasız olduğunu nasıl anlarsınız?
Sık görülen belirtiler arasında şerit kalınlığındaki düzensizlikler, metal akışındaki dengesizlikler, kenar kusurları, yüzey izleri ve verim düşüşü sayılabilir.
8. Bor nitrür, tekerlek ucu performansını nasıl artırır?
Bor nitrür, alüminyumun yapışmasını azaltır, aşınma direncini artırır, iç boşluğu korur ve şerit yüzeyinin daha pürüzsüz olmasını sağlar.
9. Bir döküm makinesinin ucu ne sıklıkla değiştirilmelidir?
Değiştirme sıklığı alaşım türüne, sıcaklığa, döküm hızına ve aşınma durumuna bağlıdır; ancak uç, deformasyon veya aşınma şerit kalitesini etkilemeye başladığında değiştirilmelidir.
10. Tekerlek ucunun temel amacı nedir?
Bir döküm ucu, sürekli döküm işleminde erimiş alüminyumu eşit bir şekilde dağıtmak ve istikrarlı bir kristalleşmeyi sağlamak amacıyla kullanılır.





