
Meningkatkan celah antara nosel dan rol, mengoptimalkan pola aliran nosel, membantu menghilangkan cacat garis memanjang, serta meningkatkan kualitas permukaan strip hasil pengecoran dan penggulungan.
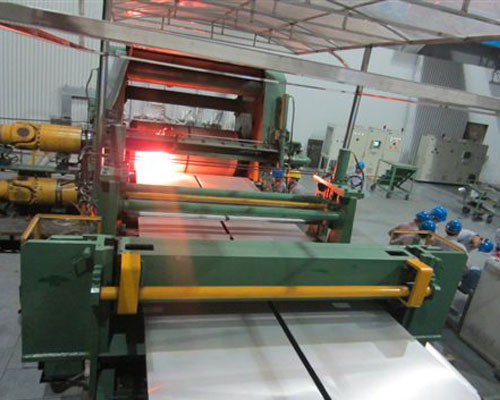
Ciri-ciri permukaan berupa garis-garis memanjang merupakan cacat yang membentang sepanjang seluruh lembaran logam hasil pengecoran dan penggulungan. Garis-garis memanjang tersebut berupa pita-pita yang berkilau, terkadang cukup dalam. Garis-garis memanjang ini akan membentuk garis yang sejajar dalam arah melingkar pada permukaan rol pengecoran, yang harus dipoles dengan amplas selama proses produksi. Garis-garis memanjang tidak dapat dihilangkan dari permukaan foil. Jika garis-garis memanjang tersebut parah, akan muncul garis-garis terang dan gelap pada permukaan foil, yang secara serius memengaruhi kualitas permukaan dan kelas produk foil tersebut.
Dengan memperlebar celah antara nosel dan rol, serta mengoptimalkan pola aliran nosel, garis-garis memanjang pada permukaan pelat cor-gulung dapat dikurangi atau dihilangkan. Ukuran dari ujung roda dan celah nozzle memiliki pengaruh besar terhadap pembentukan garis-garis memanjang. Dalam produksi normal, akibat kesalahan perakitan nozzle atau kualitas nozzle yang buruk, celah antara rol nozzle menjadi terlalu kecil atau tidak merata di beberapa bagian, dan nozzle tergerus setelah terjadi kontak antara rol dan nozzle. Inklusi seperti serbuk dan terak aluminium selama proses pengecoran dan penggulungan akan menumpuk di ujung depan luar nozzle. Saat cairan aluminium mengalir melaluinya, kondisi kristalisasi di sini sangat berbeda dengan kondisi kristalisasi di tempat lain. Perbedaan struktural yang jelas terbentuk pada permukaan gulungan yang digulung akibat kondisi kristalisasi yang berbeda tersebut. Jika perbedaan ini parah, akan timbul cacat sliver; jika ringan, garis-garis memanjang akan muncul. Setelah garis-garis memanjang terbentuk, pola garis tersebut akan tercetak pada posisi yang sama di silinder. Dan secara bertahap membentuk strip aluminium kecil yang tidak rata dan lengket di sepanjang lingkar silinder. Akibat interaksi antara silinder dan gulungan yang dicetak-digulung, garis-garis memanjang ini sulit dihilangkan secara online, terkadang membentang sepanjang seluruh panjang gulungan.
Berdasarkan penyesuaian parameter proses lainnya, celah antara rol nozel diperlebar, dan hasil uji menunjukkan bahwa hampir tidak ada garis-garis pada permukaan billet cor-gulung, garis-garis memanjang terkendali dengan baik, kualitas permukaan blanko telah meningkat secara signifikan, namun celah antara rol nozel terlalu besar. Pada kondisi ini, lapisan oksida di celah antara rol nozel mudah retak dan tergeser ke permukaan pelat, sehingga membentuk cacat lipatan pada lapisan oksida. Dalam kasus yang parah, lapisan oksida pecah dan menyebabkan aluminium kembali ke permukaan. Oleh karena itu, perlu dilakukan dengan hati-hati saat meningkatkan celah antara rol nozel.





