
Увеличить зазор между соплом и валками, оптимизировать схему рассеивания потока из сопла, способствовать устранению дефектов в виде продольных полос и улучшить качество поверхности литой-прокатной ленты.
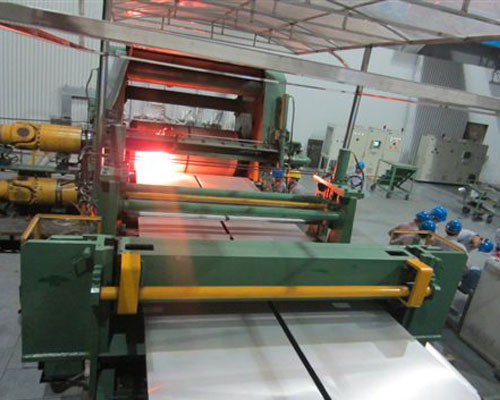
Поверхностные дефекты в виде продольных полос представляют собой дефекты, проходящие по всей длине лито-прокатного листа. Продольные полосы представляют собой светлые полосы, иногда глубокие. Продольная полоса образует соответствующую полосу в кольцевом направлении на поверхности литейного валка, которую необходимо отполировать наждачной бумагой в процессе производства. Продольные полосы невозможно устранить с поверхности фольги. При выраженных продольных полосах на поверхности фольги появляются светлые и тёмные полосы, что серьёзно ухудшает качество поверхности и класс продукции.
За счет увеличения зазора между соплом и валками, а также оптимизации формы потока из сопла продольные полосы на поверхности лито-прокатной пластины уменьшаются или полностью устраняются. Размер наконечник ролика а зазор в сопле оказывает большое влияние на образование продольных полос. В обычных производственных условиях из-за погрешности сборки сопла или его низкого качества зазор между роликами сопла бывает слишком мал или частично неравномерным, в результате чего сопло шлифуется после контакта ролика с соплом. Включения, такие как порошки и алюминиевый шлак, возникающие в процессе литья и прокатки, накапливаются на внешнем переднем конце сопла. Когда жидкий алюминий проходит через это место, условия кристаллизации здесь значительно отличаются от условий кристаллизации в других местах. Из-за различия условий кристаллизации на поверхности прокатного рулона образуется заметное структурное отличие. Если это отличие значительное, возникают дефекты в виде стружек; если же оно незначительное, появляются продольные полосы. После появления продольных полос на том же месте валка остаются отпечатки полос. Постепенно по окружности валка образуется небольшая неровная липкая алюминиевая полоска. Из-за взаимодействия между валком и литой-прокатной рулоном продольные полосы трудно устранить в процессе производства, и иногда они проходят по всей длине рулона.
Путем корректировки других технологических параметров был увеличен зазор между сопловыми валками, и испытания показали, что на поверхности лито-прокатной заготовки практически отсутствуют полосы, продольные полосы хорошо контролируются, качество поверхности заготовки значительно улучшилось, однако зазор между сопловыми валками слишком велик. В этом случае оксидная пленка в зазоре между сопловыми валками легко растрескивается и переносится на поверхность листа, образуя дефекты в виде складок оксидной пленки. В тяжелых случаях оксидная пленка разрывается и вызывает обратный поток алюминия. Поэтому при увеличении зазора между сопловыми валками необходимо проявлять осторожность.





