
Setelah melalui proses penghilangan gas dan penyaringan selama jangka waktu tertentu, aluminium cair mulai memasuki tahap pengecoran bagian atas yang masih panas.
Pada tahap ini, kecepatan pengecoran mulai meningkat dari kecepatan awal menuju kecepatan pengecoran normal, suhu pengecoran juga mulai meningkat menuju suhu pengecoran normal, dan volume air pendingin (tekanan air) meningkat dari volume air awal (tekanan air) menuju volume air pengecoran normal (tekanan air).
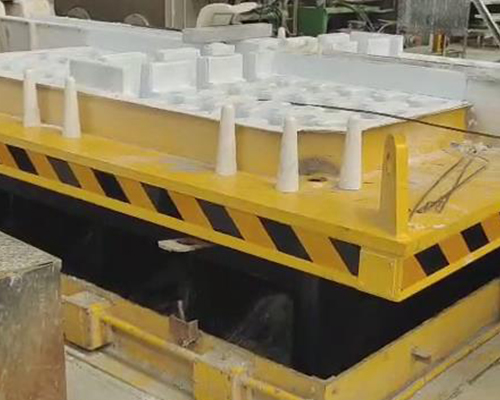
Hal-hal berikut ini perlu diperhatikan selama tahap pengecoran hot top aluminium cair:
(1) Tahap ini merupakan tahap yang paling rentan terhadap kegagalan dalam proses pengecoran, serta berisiko tinggi terjadi ledakan, luka bakar, dan kecelakaan serius lainnya. Berdasarkan data statistik yang relevan, lebih dari 70% kecelakaan dalam proses pengecoran terjadi pada tahap ini. Oleh karena itu, perlu diberikan perhatian khusus terhadap keselamatan pada tahap ini, dan jumlah personel di lokasi kerja harus diminimalkan.
(2) Kecepatan pengecoran awal umumnya berkisar antara 50% hingga 70% dari kecepatan pengecoran normal. Secara umum, kecepatan pengecoran normal harus tercapai dalam rentang panjang pengecoran 200 mm.
(3) Volume air pendingin (tekanan air) umumnya mulai meningkat dari volume air awal (tekanan air) saat waktu penahanan dimulai. Ketika kecepatan pengecoran mencapai tingkat normal, volume air (tekanan air) juga mencapai volume air pendingin pengecoran (tekanan air) yang normal.
(4) Perhatikan hasil pengamatan pada tahap ini. Cetakan yang mengalami kebocoran aluminium harus ditutup dengan sebuah sumbat serat keramik sebelum terjadi kebocoran aluminium yang berlebihan, sehingga dapat mencegah terjadinya ledakan atau kecelakaan lainnya.
(5) Pada tahap ini, penyumbatan aluminium akibat kondensasi aluminium di dalam tabung aliran juga mudah terjadi. Ada banyak penyebab terjadinya penyumbatan aluminium. Umumnya, hal ini disebabkan oleh suhu aluminium cair yang rendah atau waktu pengisian dan penahanan yang terlalu lama. Hal ini perlu dianalisis secara spesifik dalam proses produksi yang sebenarnya. Aluminium dari sumbatan tersebut dapat meleleh kembali dan bocor selama proses pengecoran, sehingga menyebabkan ledakan. Aluminium dari sumbatan tersebut juga dapat menyebabkan laju aliran aluminium cair menjadi terlalu rendah pada platform tertentu, yang menyulitkan pengisian aluminium cair dan pada akhirnya menyulitkan proses pengecoran.
(6) Secara umum, proses pengecoran harus dihentikan tepat waktu apabila kebocoran aluminium atau sisa aluminium mencapai lebih dari 5 cetakan guna menghindari bahaya.
(7) Pada tahap ini, ketinggian cairan di platform pengecoran akan berubah secara signifikan. Usahakan untuk menghindari aliran aluminium cair yang besar. Perhatikan laju kemiringan tungku berdiri atau penyesuaian lubang pengamatan tungku manual. Ketinggian cairan pada platform harus disesuaikan dalam waktu singkat. Untuk mencapai nilai yang stabil, nilai stabil umumnya harus 30 mm hingga 40 mm lebih rendah daripada permukaan tertinggi platform.





