Алюминиевая фольга изготавливается из алюминиевого сплава, содержащего алюминий марок от 92% до 99%. Толщина фольги обычно составляет от 0,00017 до 0,0059 дюйма; она может производиться различной ширины и прочности и находит применение в сотнях различных областей. Она применяется для производства изоляционных материалов для строительной отрасли, ребер охлаждения для систем кондиционирования, электрических обмоток для трансформаторов, конденсаторов для радио- и телевизионной техники, резервуаров для хранения, декоративных изделий, а также изоляционных материалов для контейнеров и упаковки. Компания AdTech предлагает керамические наконечники для роликов для литья и прокатки алюминиевой фольги.
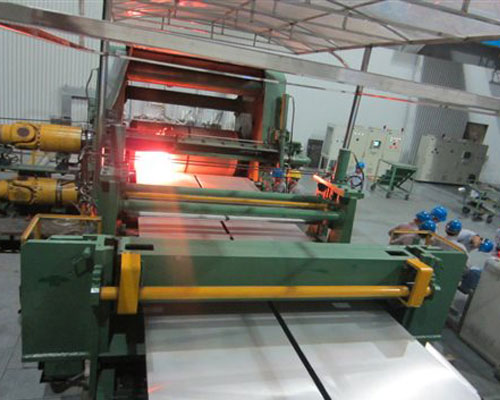
Литье из алюминиевой фольги
Популярность алюминиевой фольги во многих сферах применения обусловлена рядом основных преимуществ, и одним из наиболее важных из них является доступность сырья, необходимого для её производства. Алюминиевая фольга отличается низкой стоимостью, долговечностью, нетоксичностью и маслостойкостью. Кроме того, она устойчива к химической коррозии и обеспечивает превосходное электрическое и немагнитное экранирование.
Алюминиевая фольга изготавливается из тонких металлических листов толщиной менее 0,2 мм (8 мил). Обычно также может использоваться тонкая алюминиевая фольга с минимальной толщиной 0,006 мм (0,2 мил). В США толщина фольги обычно измеряется в милах. Фольга гибкая и легко сгибается или обертывается вокруг предметов. Тонкая фольга хрупкая, поэтому её иногда ламинируют на другие материалы (например, пластик или бумагу), чтобы сделать её более практичной. Алюминиевая фольга заменила оловянную фольгу в середине XX века.
Прокатка алюминиевой фольги
Технология производства алюминиевой фольги заключается в прокатке слитка, отлитого из расплавленного алюминия, с последующей повторной прокаткой до требуемой толщины на листопрокатном или фольгопрокатном станке либо посредством непрерывного литья и холодной прокатки. Для поддержания постоянной толщины при производстве алюминиевой фольги бета-лучи проходят через фольгу к датчику, расположенному с другой стороны. Если толщина слишком велика, валок регулируется, увеличивая толщину. Если толщина слишком мала и фольга становится слишком толстой, валок усиливает давление, делая фольгу тоньше.
Метод непрерывного литья потребляет гораздо меньше энергии и стал предпочтительным способом производства. Для изделий толщиной менее 0,025 мм (1,0 мил) два слоя обычно объединяются на последнем проходе, а затем разделяются для получения фольги с глянцевой поверхностью с обеих сторон. Две соприкасающиеся стороны имеют матовую поверхность, а внешняя сторона — глянцевую. Это делается для уменьшения разрывов, повышения производительности, контроля толщины и исключения необходимости использования валков меньшего диаметра.