
Керамический пенофильтр на протяжении многих лет широко используется в качестве фильтра при литье алюминиевых стержней. Высокоэффективная керамическая пенофильтрующая пластина изготавливается на основе глинозема в качестве основного сырья с добавлением вспомогательных компонентов в соответствии с оптимизированной формулой состава и с использованием метода пропитки органическим пенообразующим прекурсором; она в основном применяется для фильтрации и очистки расплавленного алюминия.
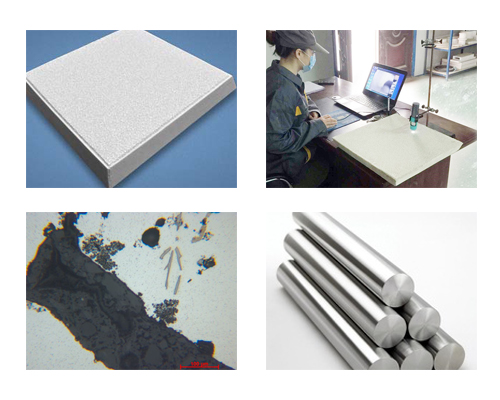
В процессе изготовления пенокерамики методом пропитки органической пеной необходимо отжать избыточную суспензию из пор полностью пропитанного прекурсора для формирования пенообразной структуры. Поэтому влияние различных методов экструзии на структуру и эксплуатационные характеристики материала весьма очевидно. В эксперименте для проведения процесса размола используется двухколесный валковый пресс.
Результаты измерений, проведенных ’Архимедом», показывают, что пористость пены превысила 90%, и удалось добиться эффекта замещения органической пены керамическими материалами непосредственно в месте образования.
Инструкция по эксплуатации фильтра для литья алюминиевых стержней
Разогрейте фильтрующая чаша и керамический пенопластовый фильтр с помощью электричества или сжатого воздуха в течение 15–30 минут, чтобы температура приблизилась к температуре расплавленного алюминия. Температура предварительного нагрева керамического пенофильтра должна превышать 260 ℃.
Вздутый хлопок предварительно нагревается и уплотняется. Этот процесс позволяет надежно закрепить керамический пенофильтр в расплавленном алюминии. Предварительный нагрев также приводит к раскрытию пор керамического пенофильтра, что позволяет избежать их закупорки, вызванной тепловым расширением и сжатием.
Проверяйте и очищайте поверхность корпуса фильтра, чтобы он оставался чистым и не повреждался.
Аккуратно поместите фильтрующий элемент в корпус фильтра и руками прижмите прокладку вокруг него, чтобы предотвратить разбрызгивание или всплывание расплавленного алюминия.
Следите за изменением высоты расплавленного алюминия и поддерживайте скорость его потока в соответствии с требованиями стандарта. При нормальном запуске высота расплавленного алюминия составляет 100–150 мм. Когда расплавленный алюминий начинает течь, высота снижается до уровня ниже 75–100 мм, а затем постепенно увеличивается.
Во время фильтрации не стучите по керамическому пенопластовому фильтру и не встряхивайте его. При этом следите за расходом расплавленного алюминия в промывочной ванне: он не должен быть ни слишком большим, ни слишком малым.
После фильтрации своевременно извлеките пенокерамический фильтр и очистите фильтрующий картридж.





