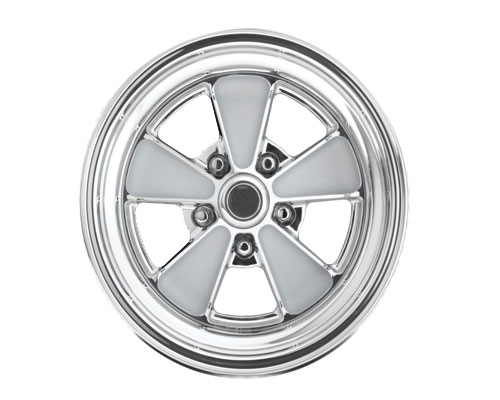
Seiring dengan semakin meluasnya penggunaan pelek paduan aluminium pada kendaraan, kualitas pelek paduan aluminium menjadi semakin penting bagi pabrik otomotif. Terjadinya retakan pada pelek paduan aluminium merupakan faktor penting yang memengaruhi biaya produksi dan efisiensi produksi perusahaan, dan retakan pada pelek tersebut merupakan bahaya tersembunyi yang signifikan bagi keselamatan kendaraan. Oleh karena itu, sangat penting untuk membahas penyebab retakan pada velg paduan aluminium yang diproduksi dengan proses pengecoran bertekanan rendah. AdTech menawarkan unit degassing, unit penyaringan, filter busa keramik, komponen pengecoran hot top, seri pengatur aliran untuk pengecoran paduan aluminium. Ada tiga penyebab utama terjadinya retakan.
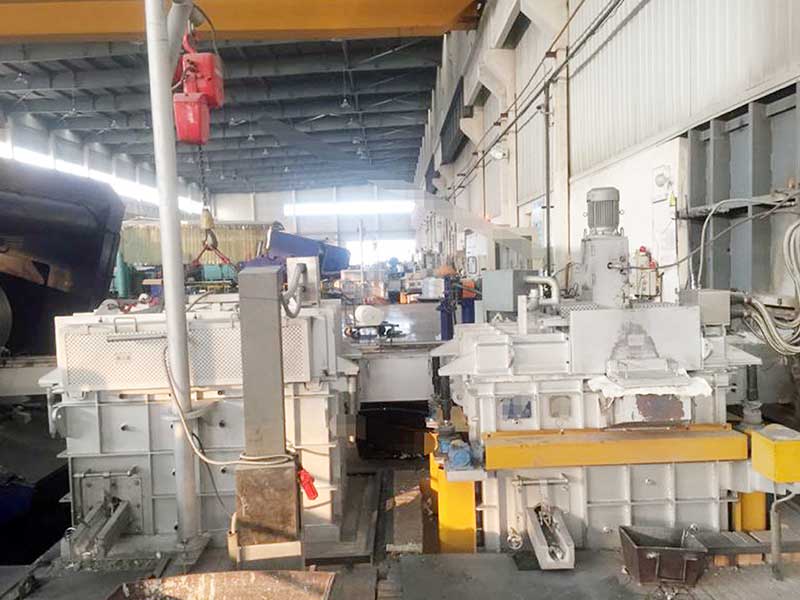
Penyebab Terjadinya Retakan pada Hub Roda dari Paduan Aluminium
Desain Struktur Hub Roda yang Tidak Tepat
(1) Ukuran fillet yang tidak tepat merupakan penyebab paling umum terjadinya retakan termal pada hub. Hal ini karena hub akan mengalami tegangan yang besar pada sudut-sudut tajamnya saat mendingin. Pada bagian dengan fillet yang kecil, meskipun pemasangannya baik, penyusutan tidak akan terjadi, dan retakan panas juga akan muncul.
(2) Perubahan mendadak pada penampang melintang hub akan menyebabkan perbedaan kecepatan pendinginan. Meskipun pengemasan dilakukan dengan baik, hal ini akan menimbulkan tegangan yang besar, sehingga menyebabkan retakan atau celah setelah hub mengeras.
Parameter Proses yang Tidak Wajar
Di pencetakan bertekanan rendah, cairan di dalam tabung riser mengeras akibat waktu penahanan tekanan yang terlalu lama atau karena tabung riser terlalu panjang. Hub roda mengalami gaya tarik tertentu saat cetakan hub dikeluarkan, yang mengakibatkan retak dingin pada hub. Oleh karena itu, sangat penting untuk merancang waktu penahanan tekanan dan sistem pengangkatan cairan yang wajar, guna mengurangi retak yang disebabkan oleh hub selama proses pengeluaran.
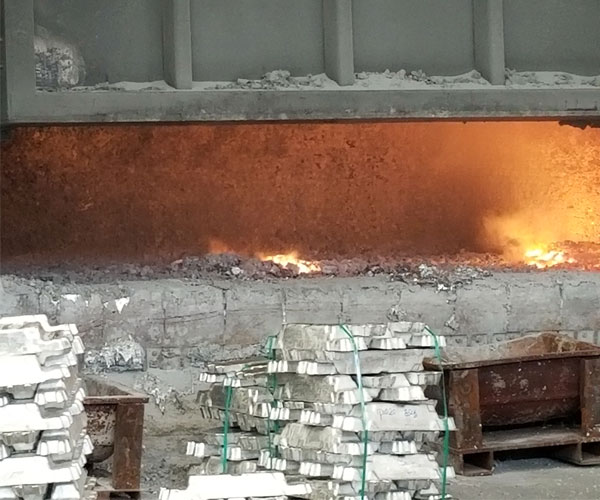
Suhu Cetakan
Suhu cetakan pada proses pengecoran bertekanan rendah menentukan cara pengendapan logam cair, serta secara langsung memengaruhi kondisi bagian dalam dan permukaan hasil coran. Hal ini merupakan salah satu penyebab utama terjadinya penyimpangan dimensi dan deformasi pada hasil coran, serta memiliki dampak yang besar terhadap produktivitas. Suhu cetakan berubah seiring dengan perubahan berat coran, siklus pengecoran, suhu pengecoran, dan metode pendinginan cetakan.
Dari sudut pandang perpindahan panas, peningkatan suhu cetakan dapat mengurangi intensitas perpindahan panas antara logam dan cetakan serta memperpanjang waktu aliran. Penelitian juga menunjukkan bahwa peningkatan suhu cetakan dapat sedikit mengurangi tegangan antarmuka antara logam cair dan cetakan. Seiring meningkatnya suhu cetakan, waktu pengisian sedikit berkurang; dengan kata lain, kapasitas pengisian meningkat seiring meningkatnya suhu cetakan.
Oleh karena itu, peningkatan suhu cetakan yang tepat dapat membantu mengurangi tegangan. Jika suhu cetakan terlalu rendah, coran akan mendingin terlalu cepat di dalam cetakan logam, dan kecepatan pembekuan pada setiap bagian coran pun berbeda-beda. Tegangan termal dan deformasi menyebabkan retak panas serta tegangan sisa dan deformasi sisa yang besar pada coran jadi. Suhu cetakan yang terlalu tinggi tidak mendukung pembentukan struktur kristal yang halus. Logam cair mudah menyerap gas dan menyusut, sehingga menyebabkan cacat pada coran. Untuk mengatasi kontradiksi ini, suhu cetakan dapat ditingkatkan secara tepat.