В связи с широким применением ступиц колес из алюминиевого сплава в автомобилях качество таких колес приобретает всё большее значение для автомобилестроительных заводов. Появление трещин в колесах из алюминиевого сплава является важным фактором, влияющим на себестоимость и эффективность производства предприятий, а трещины в ступицах колес представляют собой серьезную скрытую угрозу безопасности автомобилей. Поэтому очень важно рассмотреть причины появления трещин в колесных дисках из алюминиевого сплава, изготовленных методом литья под низким давлением. Компания AdTech предлагает установки для дегазации, фильтрующие устройства, керамические пенофильтры, детали литья с горячей верхней частью, серия устройств регулирования расхода для литья алюминиевых сплавов. Существует три основные причины образования трещин.
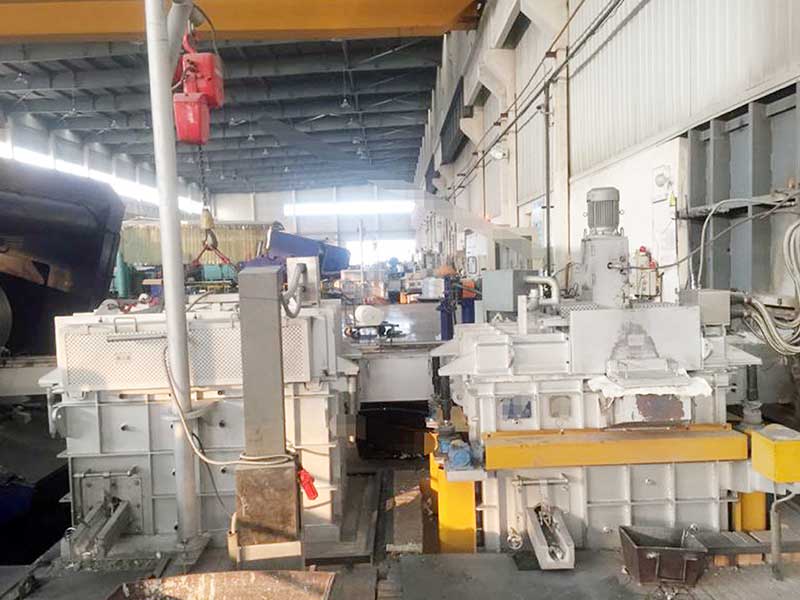
Причины появления трещин в ступицах колес из алюминиевого сплава
Неправильная конструкция ступицы колеса
(1) Неправильный размер скругления является наиболее распространённой причиной термических трещин в ступице. Дело в том, что при охлаждении в ступице на острых углах возникают значительные напряжения. В участке с небольшим скруглением, даже при хорошей уплотнительной прокладке, не произойдёт усадки, и также возникнут термические трещины.
(2) Резкие изменения поперечного сечения втулки приведут к различиям в скорости охлаждения. Даже при хорошей уплотнении это вызовет значительные напряжения, которые могут привести к появлению трещин или растрескиванию после затвердевания втулки.
Необоснованные параметры технологического процесса
В литье под низким давлением, жидкость в подъемной трубке затвердевает из-за длительного времени удержания давления или из-за того, что подъемная трубка слишком длинная. В момент выталкивания отливки ступицы колеса на неё действует определённая растягивающая сила, что приводит к образованию холодных трещин в ступице. Поэтому очень важно правильно рассчитать время удержания давления и спроектировать систему подъёма расплава, чтобы уменьшить количество трещин, возникающих в ступице при выталкивании.
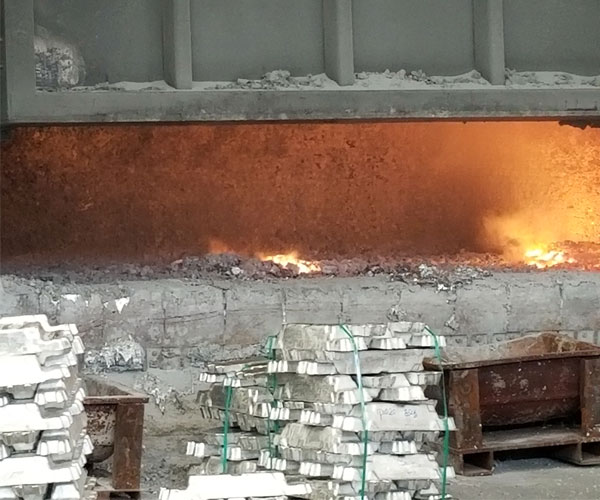
Температура пресс-формы
Температура формы при литье под низким давлением определяет способ затвердевания расплава сплава и напрямую влияет на состояние внутренних слоев и поверхности отливки. Она является одной из основных причин отклонений в размерах и деформаций отливки, а также оказывает значительное влияние на производительность. Температура формы изменяется в зависимости от веса отливки, цикла литья под давлением, температуры литья под давлением и способа охлаждения формы.
С точки зрения теплопередачи повышение температуры формы может снизить интенсивность теплопередачи между металлом и формой и увеличить время наполнения. Исследования также показали, что повышение температуры формы может слегка снизить межфазное натяжение между расплавленным металлом и формой. По мере повышения температуры формы время заполнения слегка сокращается, то есть производительность заполнения увеличивается с ростом температуры формы.
Поэтому соответствующее повышение температуры формы способствует снижению напряжений. Если температура формы слишком низкая, отливка охлаждается в металлической форме слишком быстро, и скорость затвердевания в разных частях отливки различается. Термические напряжения и деформации приводят к образованию горячих трещин, а также к появлению значительных остаточных напряжений и остаточных деформаций в готовой отливке. Слишком высокая температура пресс-формы не способствует получению мелкокристаллической структуры. Жидкий металл легко впитывает газ и дает усадку, что приводит к появлению дефектов в отливках. Для устранения этого противоречия температуру пресс-формы можно соответствующим образом повысить.