
Proses peleburan dan pengecoran ingot aluminium menggunakan metode Hall-Héroult untuk mengekstraksi logam aluminium dari oksidanya, yaitu alumina. Dalam metode ini, alumina dilarutkan dalam krioit di dalam kuali pada suhu sekitar 1000°C. Campuran tersebut kemudian dielektrolisis untuk mengendapkan aluminium cair yang lebih berat pada katoda di dasar wadah. Aluminium tersebut kemudian dapat dipindahkan ke peralatan pengecoran atau ekstrusi untuk pembentukan akhir, atau dapat dicetak menjadi ingot untuk dilebur kembali. Saat ini, sebagian besar menggunakan metode pengecoran bertekanan untuk mencetak cetakan guna memproduksi cetakan die-cast. Metode ini tidak hanya menghasilkan cetakan die-casting dengan presisi tinggi, permukaan cetakan yang halus, dan sifat mekanis yang baik, tetapi juga efisiensi produksi yang tinggi. Namun, karakteristik unggul ini terutama bergantung pada konsep desain struktural komponen die-casting.
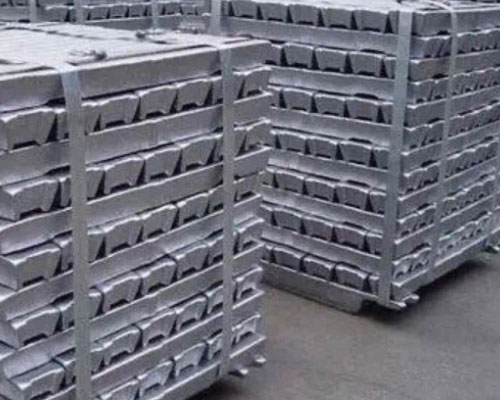
Faktor-Faktor yang Mempengaruhi Proses Peleburan dan Pengecoran Ingot Aluminium
1. Bahan ingot aluminium yang digunakan dalam proses die-casting memiliki batasan tertentu. Karena cetakan die-casting tunduk pada batasan suhu, titik leleh beberapa ingot aluminium terlalu tinggi, yang akan memperpendek masa pakai cetakan die-casting untuk aksesori, sehingga menambah biaya secara signifikan. Hingga saat ini, ingot aluminium yang diproduksi melalui cetakan die-casting meliputi paduan seng, ingot aluminium, paduan magnesium, paduan tembaga, dan logam non-besi lainnya.
2. Terdapat pori-pori kecil berbentuk setengah lingkaran pada permukaan cetakan die-casting. Karena gas di dalam pori-pori tersebut mengembang dan menyusut pada suhu tinggi, permukaan benda kerja die-casting menjadi menonjol. Akibatnya, penampilan komponen yang diproses dengan die-casting terpengaruh, dan kualitas keseluruhan komponen tersebut menurun. Oleh karena itu, komponen die-casting pada umumnya tidak akan melalui perlakuan panas atau pengelasan, serta tidak cocok untuk digunakan di lingkungan bersuhu tinggi.
3. Ketepatan dimensi komponen cetakan tekan juga terbatas. Ukuran cetakan tekan dibatasi oleh gaya penjepit mesin cetak tekan dan ukuran cetakan itu sendiri. Oleh karena itu, proses pengecoran cetakan tidak cocok untuk produksi komponen die-casting berskala besar, melainkan hanya untuk produksi beberapa komponen die-casting berskala kecil. Namun, untuk komponen die-casting dengan permukaan cekung yang lebih rumit, pembuatan cetakan die-casting menjadi lebih sulit.
Jika struktur dan prinsip desain cetakan pengecoran tekanan tidak baik, hal itu tidak hanya akan menimbulkan kesulitan dalam proses pembuatan cetakan tersebut, tetapi juga kualitas produknya sulit dijamin.





