
При выплавке и литье алюминиевых слитков используется процесс Холла-Эру, позволяющий извлекать металлический алюминий из его оксида — оксида алюминия. При этом методе оксид алюминия растворяется в криолите в котле при температуре около 1000 °C. Затем смесь подвергается электролизу, в результате чего более тяжёлый жидкий алюминий осаждается на катоде на дне котла. После этого алюминий может быть переведён на литьёвое или экструзионное оборудование для окончательной формовки, либо разливается в слитки для переплавки. В настоящее время в большинстве случаев для литья используется метод литья под давлением в формы с целью производства литые детали. Данный метод позволяет не только изготавливать высокоточные формы для литья под давлением с гладкими поверхностями и хорошими механическими свойствами, но и обеспечивать высокую эффективность производства. Однако эти превосходные характеристики в основном зависят от концепции конструктивного проектирования деталей, изготавливаемых методом литья под давлением.
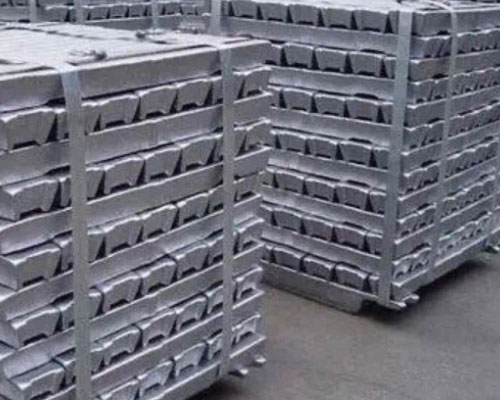
Факторы, влияющие на процесс плавки и литья алюминиевых слитков
1. Выбор материала для литья под давлением алюминиевых слитков ограничен. Поскольку на формы для литья под давлением налагаются температурные ограничения, температура плавления некоторых алюминиевых слитков оказывается слишком высокой, что приводит к сокращению срока службы форм для литья под давлением деталей, что значительно увеличивает затраты. На данный момент алюминиевые слитки, производимые с использованием форм для литья под давлением, включают цинковые сплавы, алюминиевые слитки, магниевые сплавы, медные сплавы и другие цветные металлы.
2. На поверхности формы для литья под давлением имеются небольшие полукруглые поры. Поскольку газ в этих отверстиях расширяется и сжимается при высокой температуре, поверхность литой детали выпячивается. В результате ухудшается внешний вид деталей, изготовленных методом литья под давлением, и снижается их общее качество. Поэтому детали, изготовленные методом литья под давлением, как правило, не подвергаются термообработке и сварке и не подходят для эксплуатации в условиях высоких температур.
3. Точность размеров деталей, изготовленных методом литья под давлением, также ограничена. Размеры пресс-формы для литья под давлением ограничиваются усилием зажима литьевой машины и размерами самой пресс-формы. Поэтому процесс литья под давлением не подходит для производства крупногабаритных деталей, а предназначен лишь для изготовления некоторых мелких деталей. Однако для деталей с более сложными вогнутыми поверхностями изготовление форм для литья под давлением представляет собой более сложную задачу.
Если конструкция и принцип проектирования формы для литья под давлением не являются оптимальными, это не только создаст трудности при изготовлении формы, но и не позволит гарантировать качество продукции.





