
Proses pengecoran-penggulungan banyak digunakan dalam produksi pengolahan lanjutan paduan aluminium. Proses pengecoran-penggulungan ini memiliki keunggulan berupa alur proses yang singkat, konsumsi energi yang rendah, jarak dendritik yang kecil, serta senyawa intermetalik yang halus.
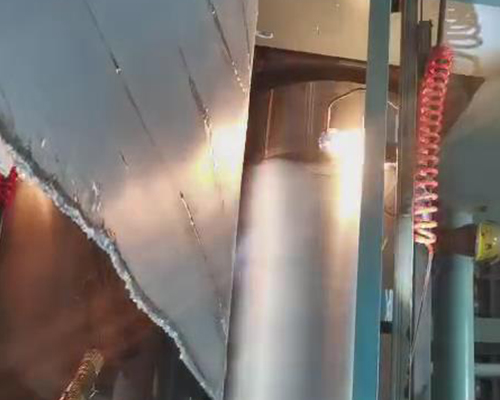
Namun, dalam proses produksi yang sebenarnya, terdapat berbagai cacat pada pelat cor-gulung yang retak, di antaranya tepi yang retak merupakan cacat yang umum terjadi dalam proses produksi.
Adanya cacat ini menyebabkan lembaran yang telah dicetak dan digulung terus-menerus mengalami tegangan tarik dan tekan dalam proses produksi selanjutnya, sehingga retakan di tepi lembaran terus meluas. Terutama, retakan besar yang semula terdapat di tepi lembaran akan menyebar dengan cepat selama proses penggulungan dingin, dan ketika mencapai batas tertentu, hal ini akan menyebabkan lembaran putus, sehingga menghentikan produksi.
Selain itu, retakan yang terlalu besar tidak dapat dipotong sepenuhnya, yang tidak hanya memengaruhi proses pengolahan selanjutnya dan penggunaan oleh pengguna, tetapi juga meningkatkan biaya. Oleh karena itu, hal ini menjadi masalah mendesak bagi teknisi produksi, seperti retakan yang berlebihan dan upaya mencegah terjadinya retakan selama proses produksi pengecoran dan penggulungan.
Berdasarkan prinsip pengecoran-penggulungan, di zona pengecoran-penggulungan, logam cair didinginkan oleh dua rol yang berputar, dan kedua proses pengecoran serta penggulungan diselesaikan dalam waktu singkat. Tidak terjadi pergeseran relatif antara permukaan logam dan permukaan rol, dan potongan yang digulung menjadi lebih tipis, serta hanya terjadi pergeseran balik yang besar di bagian tengah.
Oleh karena itu, permukaan logam dan lapisan dalamnya mengalami deformasi akibat gaya geser dan tekanan, yang kemudian diteruskan ke cangkang keras yang telah mengeras pada rongga cairan, sehingga menyebabkan deformasi dan gaya geser yang sama di dalam cangkang keras yang telah mengeras tersebut.
Ketika gaya geser yang ditimbulkan oleh deformasi melebihi kekuatan geser logam bercangkang keras yang telah mengeras, bagian material yang lemah akan retak terlebih dahulu, lalu retakan tersebut melebar. Setelah tegangan di bagian tersebut sepenuhnya mereda, retakan tidak lagi melebar, sehingga terbentuklah retakan.
Di zona deformasi, logam secara bersamaan mengalami gaya gesek yang diberikan dari telinga berbentuk ujung roda dan tegangan tarik yang bekerja pada kedua sisi. Kedua tegangan yang berlawanan arah ini menyebabkan retakan lebih cenderung muncul di bagian tepi.
Berdasarkan prinsip pengecoran dan penggulungan, pabrik pengecoran aluminium dapat meminimalkan retakan dengan mengurangi tingkat deformasi atau mengurangi gesekan pada bagian telinga ujung cetakan.





