
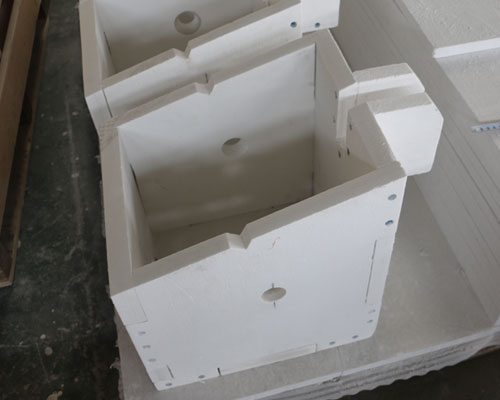
Напорный ящик вакуумной формовки является ключевым фактором, обеспечивающим производство литья и прокатки алюминиевых рулонов. Напорный ящик позволяет регулировать поток расплавленного алюминия во время литья фольги. В блоке управления потоком используются материалы с высоким содержанием кремния. Он обладает характеристиками расплавленного алюминия с антипригарным покрытием и устойчивостью к эрозии, что позволяет поддерживать стабильность внутреннего слоя.
Напорный ящик вакуумной формовки играет важную роль в обеспечении непрерывности и стабильности процессов литья и прокатки алюминиевых листов, а также в обеспечении качества алюминиевых листов. Когда уровень жидкости в передней камере колеблется, он постоянно и быстро регулируется для достижения устойчивого состояния.
После понижения температуры напорного ящика вакуумного формования (также называемого передним ящиком, промежуточным ковшом) можно уменьшить крупнозернистые дефекты, вызванные чрезмерной температурой, снизить реакцию окислительного шлакования расплава при высокой температуре и обеспечить качество отливки — катаной пластины.
В связи с увеличением скорости разливки размер второй фазы в структуре с большим увеличением литой-прокатной катушки меньше, она более диспергирована и распределена более равномерно. Мелкие промежуточные частицы соединений металлов могут улучшать механические свойства материала и повышать его прочность без снижения его пластичности.
За счет увеличения скорости разливки-прокатки улучшаются условия затвердевания расплава, повышается плотность внутренней структуры литого-прокатного рулона и значительно улучшается качество внутренней структуры. Однако увеличение скорости разливки-прокатки также ограничено определённым диапазоном. По мере увеличения вертикальной высоты интервала кристаллизации сплава скорость разливки-прокатки следует соответственно снижать.
Для решения проблем охлаждения и увеличения скорости разливки и прокатки за счет увеличения зазора между валками сопла необходимо усовершенствовать способ распределения потока через сопло, а также должны быть улучшены однородность температуры и равномерность давления жидкости в полости сопла за счет оптимизации расположения блокирующих элементов в наконечниках роликов. Для обеспечения согласованности с охлаждением и ускорением разливки и прокатки интенсивность охлаждения должна быть увеличена с целью обеспечения теплового баланса в производстве.
Снижение температуры напорного ящика и увеличение скорости разливки могут не только повысить эффективность производства, но и улучшить текучесть расплава и условия его затвердевания, а также увеличить плотность внутренней структуры литого и прокатного вала.





