Фильтрацию алюминиевых сплавов можно разделить на несколько этапов в зависимости от типа применяемой технологии литья или метода подготовки расплава. Производство алюминиевых сплавов предъявляет повышенные требования к чистоте литейного металла, что позволяет повысить качество промежуточной продукции, предназначенной для конечного производства (фольга, блоки, слитки, прутки, профили и т. д.). Таким образом, фильтрация на литейных заводах способствует снижению брака при производстве конечной продукции и повышению её качества.
Фильтрация алюминиевых сплавов
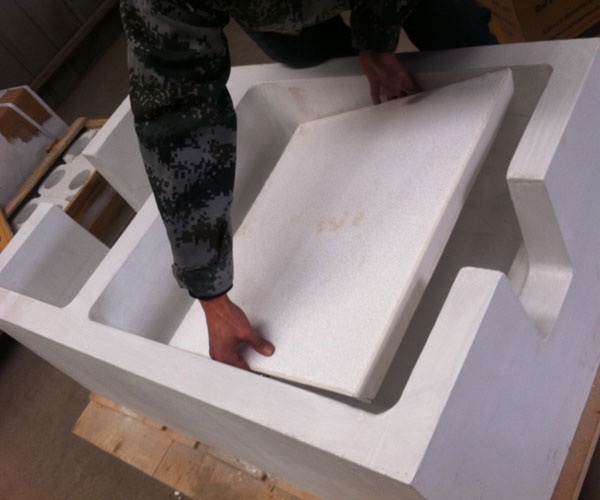
На этих предприятиях литье металла осуществляется в режиме непрерывных или периодических серий объемом от нескольких тонн до нескольких сотен тонн, поэтому для фильтрации используются фильтры большой площади. Они устанавливаются в системе распределения жидкого металла. Мы рекомендуем устанавливать фильтры, закрепленные в керамические фильтрующие камеры с использованием горизонтальной или вертикальной схемы расположения фильтров.
Фильтр для расплавленного алюминия
Этот фильтры из керамической пены приспособлены для длительной термической нагрузки, могут использоваться для фильтрации. Фильтры для расплавленного алюминия обычно выпускаются в стандартных размерах, указанных в дюймах, с пористостью от 10 до 60 PPI (поров на линейный дюйм). Размер керамического пенофильтра зависит от его пористости и подбирается с учётом производительности фильтрации, времени литья и конструктивного решения фильтрационной коробки CFF. Выбор пористости фильтра для расплавленного алюминия определяется конкретным сплавом, температурой литья, степенью загрязнения металла и требуемым качеством продукции.
Перед началом литья фильтр необходимо должным образом предварительно нагреть, чтобы обеспечить его правильную работу. По завершении цикла литья фильтр можно использовать повторно, если фильтрующий блок CFF оснащён системой постоянного подогрева. Если в керамико-пеновом фильтре отложился металл, его необходимо заменить перед следующим циклом литья.
Фильтрация в литейных цехах
Загрязнение расплавленного металла твердыми оксидами, вызывающее проблемы при послелитейной обработке, является основной причиной внедрения фильтрации литья на литейных предприятиях. Устранение нежелательных дефектов, таких как герметичность отливок, пористость (пузыри), низкая однородность и т. д., которые часто возникают только во время самого литья под воздействием турбулентности расплавленного металла в форме, является второй основной причиной применения фильтрации.