
Португальский алюминиево-глинистый фильтр позволяет удалять алюминиевый шлак из расплавленного алюминия. Этот фильтр обладает гораздо более высокой эффективностью в удалении примесей металла по сравнению с другими фильтрующими материалами и основан на сочетании физических и химических принципов.
Крупные обломки на поверхности фильтр из керамической пены на основе оксида алюминия — это физический фильтр, при котором мелкие частицы притягиваются к поверхности, боковым стенкам или отверстиям фильтра под действием химического сродства.
Таким образом, из литых изделий различных размеров можно эффективно отфильтровать примеси, в том числе и те, размер которых значительно меньше отверстий фильтра. Фильтр способен «расчесывать» весь беспорядочный поток расплава, снижать турбулентность и обеспечивать чистый и плавный поток расплава.
Классификация керамических пенопластовых фильтров для алюминиевых отливок
В соответствии с имеющимися материалами керамические пенофильтры можно разделить на керамические пенофильтры из карбида кремния (используемые в качестве фильтров для расплавленного чугуна), фильтры из оксида алюминия (используемые в качестве фильтров для расплавленного алюминия при литье алюминиевых изделий) и фильтры из диоксида циркония (используемые в качестве фильтров для расплавленной стали).
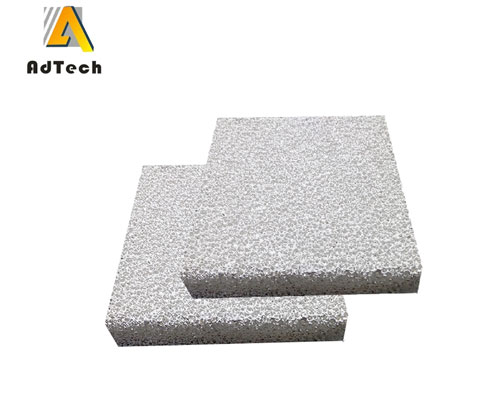
Установка алюминиево-глиноземного фильтра «Португалия»
Эффективность фильтрации керамических пенопластовых фильтров на алюминиевых заводах напрямую зависит от их правильной установки и эксплуатации.
В то же время в связи с процессом фильтрации следует принимать обычные и необходимые меры по снижению количества включений при плавке, обработке в печи и литье.
Кроме того, необходимо предотвратить повторное загрязнение отфильтрованного чистого раствора алюминия.
Португалия закупила фильтр для оксида алюминия. После его применения количество шлаковых включений и пористость алюминиевой продукции значительно снизились, а качество — значительно улучшилось.
При установке и эксплуатации фильтра из оксида алюминия в Португалии, как правило, необходимо учитывать следующие аспекты:
1. Правильный выбор фильтрующей пластины: её необходимо подбирать с учётом диапазона расхода для конкретного типа отливки, максимального содержания металла в процессе фильтрации, общего объёма фильтрации и степени чистоты исходного расплавленного алюминия.
2. Нельзя игнорировать этап фильтрации перед плавкой: например, в печи для плавки алюминия, в печи-выдержке для удаления обычного шлака, в печи для удаления шлака и т. д.; а также рафинирование в печи. В частности, по-прежнему необходимо устройство для онлайн-дегазации, поскольку оно не только снижает содержание водорода в расплаве, но и удаляет некоторые неметаллические включения.
3. Фильтрующая пластина должна подходить для квадратного огнестойкого фильтрующего ящика: оба элемента должны быть герметично соединены, чтобы предотвратить попадание металла в литейный ящик без фильтрации, а также чтобы фильтрующая пластина из пенопласта не всплывала на поверхности алюминиевой жидкой массы. В противном случае произойдет сбой.
4. Предварительный нагрев перед использованием: предварительный нагрев необходим для удаления влаги и облегчения начальной переходной фильтрации. Для предварительного нагрева можно использовать электрический или газовый нагрев. Обычно это занимает около 15 минут.
5. В ходе обычного процесса фильтрации шлак не требуется, чтобы избежать ударов и вибрации фильтрующей пластины. В то же время очистительный резервуар должен быть заполнен расплавленным алюминием, чтобы избежать чрезмерного воздействия расплавленного алюминия.
6. После литья слейте металл из расходного бака и с фильтрующей пластины. Имеется вибратор, который устанавливается на фильтрующую пластину и в течение одной минуты встряхивает её, чтобы стряхнуть с неё около 75% остаточного жидкого металла.
7. В заключение очистите периферию и снимите фильтрующую пластину после отверждения.





