
Одним из способов удаления газов и примесей из расплавленного металла является дегазация. Этот физический процесс заключается во вдувании газа-флюса в расплав. Водород попадает в пузырь, образующийся при дегазации, путем диффузии через расплав и проникновения в пузырь. В пузыре водород прилипает к его поверхности и адсорбируется в самом пузыре. Затем водород выводится из расплава в виде пузырьков.
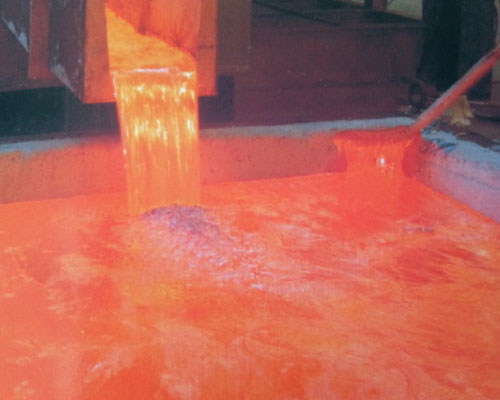
Естественно, существует острая необходимость в улучшении дегазации расплава для удаления или минимизации таких примесей в конечном литом изделии, особенно в случае расплава алюминия, в частности когда получаемый металл используется в декоративных изделиях, таких как декоративные ленты, или определяет ключевые технические характеристики продукции, например авиационных поковок и профилей, а также легких фольг. Вышеупомянутые примеси приводят к ухудшению свойств конечного литого изделия, таких как прочность на разрыв и коррозионная стойкость.
Строгие процессы дегазации расплава (такие как обработка газовым флюсом или фильтрация расплава) позволили свести к минимуму частоту возникновения таких дефектов. Однако, несмотря на то что такие методы в целом позволили снизить частоту возникновения таких дефектов до удовлетворительного уровня, они оказались неэффективными или нерентабельными. Традиционный процесс плавки, такой как обычная коксовая плавка, предполагает подачу плавильного газа в печь-нагреватель, содержащую определённое количество расплавленного металла.
Данная процедура требует удержания расплавленного металла в печи в течение значительного периода времени при циркуляции газа-флюса, чтобы состояние обрабатываемого металла оставалось стабильным и позволяло проводить его обработку. Этот этап имеет множество недостатков, в числе которых — снижение эффективности и увеличение затрат из-за длительного простоя печи во время операции флюсования. Что ещё важнее, из-за недостаточного покрытия расплавленного металла флюсом и низкой эффективности его действия возникает образование газа, обусловленное большим размером пузырьков и их плохой дисперсией в расплаве. К числу дополнительных факторов относятся ограничения, связанные с расположением печи, которые позволяют примесям вновь попадать в расплав перед разливкой, а также высокий уровень выбросов, обусловленный большим количеством необходимого флюса и особенностями его циркуляции.
Для получения экономической выгоды и повышения производительности необходимо наличие система дегазации и систему фильтрации, способную непрерывно обрабатывать расплавленный металл со скоростью, соответствующей технологическому процессу литья. В связи с большими размерами технологического агрегата требуется дополнительный нагрев, чтобы предотвратить застывание расплавленного металла во время его обработки.





