
Сопло литейного канала оказывает большое влияние на качество лито-прокатной ленты, особенно на равномерность распределения скорости и температуры расплавленного алюминия.
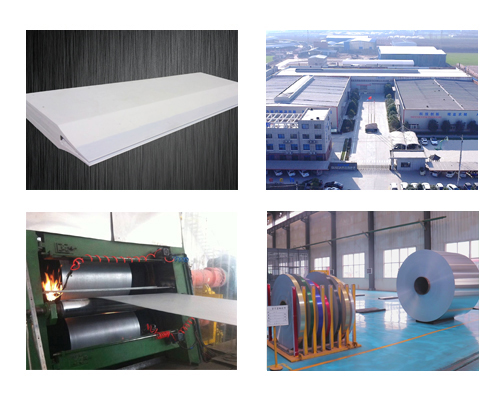
В процессе литья алюминиевая заготовка может иметь следующие дефекты: чрезмерную толщину, несоответствие формы заготовки требованиям, горячие зоны, отверстия, трещины, грубозернистую сегрегацию и другие дефекты. Некоторые из этих дефектов возникают из-за неравномерного распределения скорости и температуры расплава алюминия в полость форсунки.
Качество литого проката неудовлетворительно: в горизонтальном направлении оно оценивается как низкое, а в целом — как некондиционное. Основная причина заключается в том, что скорость движения алюминиевого расплава на выходе из литейного сопла неравномерна по всей ширине сопла, что приводит к неравномерному распределению расплава в осевом направлении литейного вала. Например, если скорость потока в середине выпускного отверстия литейного сопла слишком велика, центральная часть литейного вала локально расширится, что приведёт к чрезмерной выпуклости литейного вала.
«Горячая полоса» — это дефект в зоне литья-прокатки алюминиевого расплава, который в некоторых участках не затвердел полностью и выносится литейно-прокатным валом. Пороты образуются в верхней половине поперечного сечения литой заготовки и простираются вдоль продольного направления заготовки, образуя белый канал на поверхности заготовки в месте образования пор. Часть этого белого канала находится в фиксированном положении и имеет непрерывный характер. Другие перемещаются в поперечном направлении по поверхности полосы, и иногда два таких перемещающихся белых канала сливаются в один, а в точке их соединения появляется пустота. Существует множество причин возникновения горячих точек/отверстий, однако неравномерное поперечное распределение температуры расплава на выходе из сопла, а также частичное незатвердевание литой заготовки также являются одними из причин возникновения этих дефектов.
Как всем известно, в отрасли переработки алюминиевой фольги обработка ультратонкой алюминиевой фольги представляет собой сложную задачу. Однако ещё более сложным является производство ультратонкой алюминиевой фольги из лито-прокатных заготовок, что требует соблюдения очень строгих требований к внутреннему качеству таких заготовок. Структура устройства подачи расплава (сопла литейной головки) напрямую влияет на равномерность поперечного распределения массы литой пластины, в результате чего в процессе производства часто возникают локальные дефекты качества литой пластины и ленты, что сказывается на характеристиках последующей обработки алюминиевой фольги и даже напрямую приводит к браку продукции.





