
Дегазация расплавленного алюминия
Водород является причиной значительной части проблем с качеством, возникающих при литье алюминия, однако многие дефекты, которые обычно связывают с “высоким содержанием водорода”, на самом деле являются следствием более общей проблемы — недостаточной чистоты расплава. На современных литейных цехах успешная дегазация заключается не просто в удалении растворенного водорода. Речь идет о контроле поглощения водорода, минимизации его повторного поглощения, снижении образования пор, связанных с включениями, и поддержании стабильного качества расплава от печи до формы.
Для экструзионных заготовок, прокатных слябов, проводниковых стержней из алюминиевых сплавов и высокоэффективных литейных сплавов эффективное дегазирование расплавленного алюминия требует сочетания управления технологическим процессом, технологий онлайн-дегазирования, систем фильтрации и надлежащих методов обращения с расплавом. Предприятия, которые сосредоточены исключительно на удалении водорода, зачастую по-прежнему сталкиваются с проблемой пористости, в то время как те, кто рассматривает дегазацию как часть комплексной стратегии обработки расплава, достигают значительно более высокого качества отливок и снижают уровень брака.
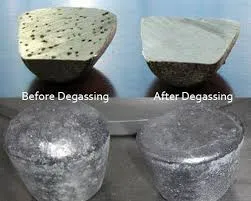
водород в алюминиевом литье
Почему расплавленный алюминий так легко поглощает водород?
Среди всех распространенных газов, присутствующих в среде литья, водород занимает особое место, поскольку обладает значительной растворимостью в жидком алюминии. В отличие от кислорода или азота, которые остаются практически нерастворимыми, водород может растворяться в расплавленном алюминии и оставаться незамеченным до начала затвердевания.
Основным источником водорода является не сам газообразный водород, а влага.
Водяной пар, содержащийся в продуктах сгорания, влажный воздух, влажный лом, неправильно хранящиеся флюсы, недостаточно предварительно нагретые литейные желоба и огнеупорные поверхности — все это может привести к попаданию водорода в расплав. При температурах литья молекулы воды диссоциируют на поверхности металла, выделяя атомарный водород, который быстро диффундирует по всему объёму жидкого алюминия.
Этот процесс приобретает особое значение при переработке отходов и производстве алюминиевых сплавов, где сырье часто содержит остаточную влагу, масла, покрытия или примеси.
Основные источники поступления водорода в цехах литья алюминия
| Источник | Механизм | Относительный риск |
|---|---|---|
| Влажный лом | Разложение под воздействием влаги при плавлении | Очень высокий |
| Влажная атмосфера в печи | Непрерывное поглощение водорода на поверхности расплава | Высокий |
| Плохо прогретые желоба | Конденсация и выделение влаги | Высокий |
| Инструменты для влажного скимминга | Локальное загрязнение водородом | Высокий |
| Неправильно хранящиеся флюсы | Перенос влаги в расплав | Средний |
| Продукты сгорания | Образование водяного пара при нагревании | Средний |
Важно отметить, что поступление водорода не прекращается после завершения обработки в печи. При ненадлежащем управлении системами транспортировки водород может вновь поступать в различные точки на участке между печью выдержки и литейной станцией.
Это объясняет, почему на некоторых предприятиях при измерении содержания водорода в печи получаются приемлемые показатели, но при этом в готовых литых изделиях по-прежнему наблюдается пористость.
Почему дегазация имеет решающее значение для производства стержней и проводников из алюминиевых сплавов?
Важность дегазации становится ещё более значимой при производстве проводников из алюминиевых сплавов.
По сравнению с традиционными алюминиевыми проводниками со стальной арматурой современные проводники из алюминиевых сплавов отличаются меньшим весом, повышенной коррозионной стойкостью, большей гибкостью и превосходными характеристиками провисания. В результате их применение в сетях электропередачи и распределения значительно расширилось во всем мире.
Однако эти преимущества в значительной степени зависят от качества расплава.
Многие сплавы для электропроводов содержат магний в качестве упрочняющего элемента. Хотя магний улучшает механические свойства, он также влияет на поведение водорода в расплаве. Магниесодержащие сплавы, как правило, демонстрируют большую склонность к поглощению водорода, чем марки коммерчески чистого алюминия.
Если растворенный водород и неметаллические включения не будут должным образом удалены, могут возникнуть следующие проблемы с качеством:
- Сниженная устойчивость к изгибу
- Более низкая прочность на кручение
- Внутренняя пористость
- Появление трещин на поверхности при волочении проволоки
- Неравномерная электропроводность
- Преждевременный отказ в процессе эксплуатации
Поскольку проводниковый стержень подвергается ряду последующих процессов деформации, даже небольшие дефекты, возникшие при литье, могут усугубиться в ходе операций прокатки и волочения.
По этой причине контроль содержания водорода считается ключевым показателем качества на всех этапах производства проводников.
Как водород вызывает появление пористости в процессе затвердевания?
Дефекты, связанные с водородом, обусловлены одной из фундаментальных металлургических характеристик алюминия: растворимость водорода резко изменяется в процессе затвердевания.
Жидкий алюминий может растворять значительно больше водорода, чем твердый алюминий. По мере продвижения процесса затвердевания избыточный водород больше не может оставаться в растворе и должен либо выходить из расплава, либо образовывать газовые поры в структуре отливки.
Относительная растворимость водорода в алюминии
| Состояние | Относительная растворимость водорода |
|---|---|
| Полностью жидкий | Высокий |
| Полутвердое | Быстрое снижение |
| Полностью твердое | Крайне низкий |
Такое резкое снижение растворимости создает благоприятные условия для образования пор.
Если во время литья содержание водорода остается чрезмерно высоким, пузырьки газа застревают между растущими дендритами и в конечном итоге затвердевают в структуре металла.
Результат может включать:
- Газовая пористость
- Микроотверстия
- Появление пузырей на поверхности после термообработки
- Сниженная стойкость к усталостным нагрузкам
- Снижение прочностных характеристик при растяжении
- Снижение герметичности
В тяжелых случаях пористость может оставаться незамеченной до тех пор, пока дефект не будет обнаружен в ходе механической обработки, экструзии, прокатки или окончательного контроля.
Свяжитесь с нами для получения технической консультации
Почему после дегазации иногда сохраняется пористость?
Это один из самых распространенных вопросов в области литья алюминия.
Многие производители полагают, что после снижения содержания водорода проблемы с пористостью должны исчезнуть. На практике же на образование пористости влияют как растворенный водород, так и чистота расплава.
Несколько факторов могут способствовать образованию остаточной пористости даже после успешной дегазации.
Реабсорбция водорода после обработки
Удаление водорода, осуществлённое внутри камеры дегазации, может быть частично утрачено, если расплавленный алюминий впоследствии подвергнется воздействию влаги или чрезмерной турбулентности.
Открытые желоба, влажные огнеупорные поверхности и ненадлежащие методы перемещения являются распространенными причинами повторного впитывания.
Оксидные пленки, выступающие в качестве центров зарождения кристаллов
Один только водород не всегда приводит к образованию крупных пор.
Пленки оксида, находящиеся в расплаве, часто служат очагами зародышеобразования, в которых во время затвердевания накапливается и расширяется водород.
Это означает, что два расплава с одинаковым содержанием водорода могут демонстрировать совершенно разные характеристики пористости в зависимости от содержания включений.
Турбулентное течение металла
Чрезмерная турбулентность усиливает окисление и приводит к появлению дополнительных дефектов в бипленке.
Эти дефекты создают идеальные условия для образования пор и зачастую снижают эффективность последующих мер по контролю качества.
По этой причине современные производители алюминия уделяют всё больше внимания чистоте расплава, а не только содержанию водорода.
Как онлайн-система дегазации алюминия удаляет водород?
Системы онлайн-дегазации работают по принципу равновесия парциального давления водорода.
Водород, растворенный в расплавленном алюминии, находится в равновесии с окружающей газовой фазой. Когда в расплав вводится пузырь инертного газа с более низким парциальным давлением водорода, водород естественным образом диффундирует из алюминия в этот пузырь.
Чем больше разница в парциальном давлении водорода, тем сильнее движущая сила диффузии.
По мере того как пузырь поднимается в расплавленном алюминии, водород непрерывно переходит в газовую фазу и в конечном итоге удаляется из системы.
Этот механизм объясняет, почему качество инертного газа имеет чрезвычайно важное значение.
Факторы, определяющие эффективность дегазации
| Параметр | Влияние на производительность |
|---|---|
| Чистота газа | Более высокая степень очистки способствует более эффективному удалению водорода |
| Размер пузырька | Более мелкие пузырьки увеличивают площадь поверхности |
| Распределение пузырьков | Равномерное распределение способствует улучшению массообмена |
| Время пребывания | Более длительный контакт способствует улучшению диффузии |
| Конструкция ротора | Регулирует качество формирования пузырьков |
| Турбулентность в расплаве | Чрезмерная турбулентность снижает эффективность |
Цель заключается не просто в том, чтобы подать больше газа.
Эффективная дегазация зависит от образования большого количества мелкодисперсных пузырьков, которые остаются в контакте с расплавом в течение максимально возможного времени.
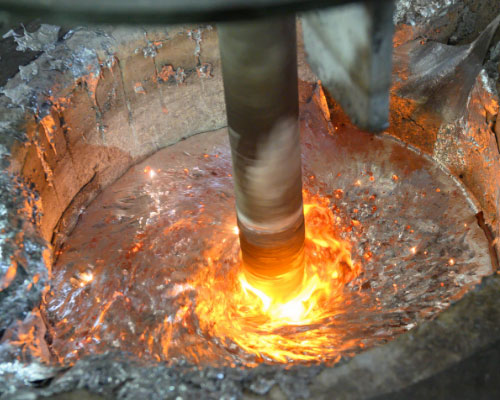
Именно поэтому в современных системах онлайн-дегазации, как правило, используются графитовые роторы, работающие в тщательно контролируемых диапазонах скоростей, а не простое впрыскивание газа.
Во многих промышленных применениях скорость вращения ротора в диапазоне от 400 до 500 об/мин обеспечивает оптимальный баланс между степенью измельчения пузырьков и стабильностью технологического процесса.
Почему мелкие пузырьки более эффективны для удаления водорода?
Перенос водорода происходит на границе раздела между газовым пузырьком и расплавленным алюминием.
Один большой пузырь может содержать такой же объём газа, как и тысячи мелких пузырьков, но его доступная площадь поверхности значительно меньше.
По мере уменьшения размера пузырьков:
- Общая площадь увеличивается
- Повышается эффективность массопереноса
- Диффузия водорода ускоряется
- Характеристики дегазации становятся более стабильными
Не менее важное значение имеет время пребывания пузырьков.
Пузырьки, которые поднимаются через расплав слишком быстро, не успевают поглотить водород. Поэтому в наиболее эффективных системах основное внимание уделяется созданию мелкодисперсных пузырьков, равномерно распределенных по всей камере обработки.
С практической точки зрения, успешная дегазация осуществляется в соответствии с тремя основными принципами:
- Используйте инертный газ высокой чистоты.
- Обеспечить образование максимального количества мелких пузырьков.
- Следует максимально увеличить время пребывания пузырьков в расплаве.
Эти принципы по-прежнему составляют основу современных технологий дегазации алюминия.
Аргон или азот: какой газ лучше использовать для дегазации расплавленного алюминия?
Одной из наиболее часто обсуждаемых тем в области обработки расплава алюминия является вопрос о том, какой газ — аргон или азот — обеспечивает более эффективную дегазацию.
На самом деле ни один из этих газов не является безусловно лучшим. Наиболее подходящий вариант зависит от типа сплава, требований к чистоте, эксплуатационных затрат и производственных целей.
Оба газа относятся к категории инертных в обычных условиях переработки алюминия и широко используются в системах ротационной дегазации. Их основная роль заключается не в том, чтобы вступать в реакцию с водородом, а в том, чтобы создавать границу раздела «газ-металл», которая позволяет растворенному водороду диффундировать из расплава.
Сравнение аргона и азота при дегазации алюминия
| Параметр | Аргон | Азот |
|---|---|---|
| Относительная стоимость | Высокий | Низкий |
| Эффективность удаления водорода | Отлично | Очень хорошо |
| Наличие | Умеренный | Отлично |
| Эксплуатационные расходы | Выше | Ниже |
| Типичная область применения | Аэрокосмическая промышленность, сплавы высокой чистоты | Заготовки, прутки, слябы, литье общего назначения |
| Плотность газа | Выше | Ниже |
Аргон, как правило, обеспечивает несколько более высокую эффективность удаления водорода, поскольку он является полностью инертным и не вступает в какие-либо вторичные реакции в расплаве.
Однако разница в производительности зачастую оказывается меньше, чем предполагают многие операторы.
При литье промышленных заготовок, производстве прокатанных слябов и изготовлении проводниковых стержней системы ротационной дегазации на основе азота часто позволяют достичь уровня содержания водорода, сопоставимого с показателями, получаемыми при использовании аргона, при условии правильной оптимизации технологических параметров.
По этой причине азот по-прежнему остается наиболее широко используемым дегазирующим газом в промышленном производстве алюминия.
В каких случаях аргон оправдывает дополнительные затраты?
Аргон обычно выбирают в следующих случаях:
- Требуется чрезвычайно низкое содержание водорода
- Производятся сплавы аэрокосмического назначения
- Необходимо обеспечить высочайшее качество литья
- Уровень брака обходится особенно дорого
- Стабильность технологического процесса имеет приоритет над эксплуатационными затратами
Однако в большинстве коммерческих применений на качество конечного продукта большее влияние оказывают рабочие характеристики ротора, распределение пузырьков, эффективность фильтрации и методы работы с расплавом, чем выбор между аргоном и азотом.
Неправильно налаженная система дегазации аргоном зачастую работает хуже, чем хорошо оптимизированная система на основе азота.
Дегазация расплавленного алюминия
Каковы наиболее распространённые ошибки, снижающие эффективность дегазации?
Многие дефекты литья, которые обычно связывают с ограничениями оборудования, на самом деле вызваны проблемами управления технологическим процессом.
Даже самые современные системы онлайн-дегазации не способны стабильно обеспечивать высокое качество расплава, если не организованы надлежащие технологические процессы на предшествующих и последующих этапах производства.
Использование влажных или загрязнённых зарядных материалов
Удаление водорода значительно усложняется, если в процесс плавления попадает избыточная влага.
Влажный лом, загрязнённые маслом отходы и неправильно хранящиеся легирующие материалы могут привести к попаданию большого количества водорода ещё до начала дегазации.
Наиболее эффективная стратегия удаления водорода — это всегда сначала профилактика, а уже потом — очистка.
Снижение поглощения водорода у источника позволяет сократить расход газа, уменьшить время обработки и повысить стабильность технологического процесса.
Работа вне диапазона оптимальных оборотов ротора
Некоторые операторы полагают, что более высокие скорости вращения ротора автоматически повышают эффективность дегазации.
На самом деле чрезмерная скорость вращения ротора может усилить турбулентность, привести к образованию дополнительных оксидных пленок, ускорить износ ротора и снизить общую чистоту расплава.
Напротив, слишком низкие скорости могут приводить к образованию крупных пузырьков с недостаточной площадью поверхности.
Цель заключается не в максимальной скорости вращения, а в оптимальном образовании пузырьков.
В большинстве систем онлайн-дегазации скорость вращения ротора в диапазоне от 400 до 500 об/мин обеспечивает оптимальный баланс между степенью утончения пузырьков и стабильностью технологического процесса.
Чрезмерный расход инертного газа
Увеличение расхода газа не всегда приводит к увеличению степени удаления водорода.
После достижения определённого момента дополнительный газ, как правило, образует более крупные пузырьки, которые быстро поднимаются в расплаве.
Такие пузырьки обеспечивают меньшее время контакта и более низкую эффективность массопереноса.
Многие предприятия добиваются лучших результатов за счет оптимизации качества пузырьков, а не просто за счет увеличения расхода газа.
Пренебрежение вопросами проектирования систем стирки и сушки
Водород, удалённый в дегазационной камере, может частично утрачиваться в процессе перекачки металла.
Плохо изолированные желоба, чрезмерно длинные участки свободного падения, резкие переходы потока и открытые металлические поверхности — все это может способствовать повторному окислению и повторному поглощению водорода.
Это одна из причин, по которой современные литейные цеха всё чаще проводят комплексную оценку всей системы обработки расплава, а не сосредотачиваются исключительно на установке дегазации.
Игнорирование контроля включения
Содержание водорода — это лишь одна из составляющих качества.
Оксидные пленки, шпинели, фрагменты тугоплавких материалов и бипленки зачастую играют не менее важную роль в образовании дефектов литья.
Без эффективной фильтрации даже при получении приемлемых результатов измерения содержания водорода качество продукции может оставаться неприемлемым.
Это объясняет, почему системы онлайн-дегазации часто устанавливаются вместе с системами фильтрации на основе керамической пены и специальными фильтрующими камерами.
Цель заключается не просто в производстве алюминия с низким содержанием водорода, а в производстве экологически чистого алюминия.
Предположение о том, что одно измерение отражает весь процесс
Содержание водорода изменяется.
Показания, полученные в печи выдержки, могут не точно отражать условия на литейном посту.
На качество конечного расплава могут влиять как изменения температуры, так и методы перекачки, конструкция лотка и время выдержки.
Успешные производители уделяют особое внимание обеспечению стабильности технологического процесса на всех этапах литья, а не полагаются исключительно на отдельные измерения.
Почему интегрированные системы термической обработки расплава становятся отраслевым стандартом?
За последнее десятилетие производители алюминия перестали рассматривать дегазацию, фильтрацию и перекачку металла как отдельные технологические операции.
Современные литейные цеха всё чаще приходят к выводу, что качество расплава определяется совокупными характеристиками всей системы.
Даже высокоэффективная установка дегазации не способна компенсировать недостатки конструкции канала.
Высококачественный керамический пенопластовый фильтр не способен устранить дефекты, возникающие из-за чрезмерной турбулентности на входе.
Аналогичным образом, даже самые передовые методы эксплуатации печи не могут предотвратить загрязнение, возникающее при перемещении.
По этой причине ведущие производители алюминия инвестируют в комплексные решения по обработке расплава, которые объединяют системы онлайн-дегазации, фильтрующее оборудование, фильтрующие камеры, подогреваемые желоба и технологии регулирования расхода.
Рассматривая удаление водорода, контроль включений и управление переносом как взаимосвязанные процессы, производители добиваются более стабильной чистоты расплава, снижения уровня дефектов и улучшения характеристик отливок по широкому спектру алюминиевой продукции.
Часто задаваемые вопросы
1. Какой метод дегазации расплавленного алюминия является наиболее эффективным?
Ротационная дегазация широко считается наиболее эффективным промышленным методом удаления растворенного водорода из расплавленного алюминия. Благодаря впрыску инертного газа через вращающийся графитовый ротор в процессе образуются мелкие пузырьки, которые способствуют диффузии и удалению водорода. Для производства высококачественных заготовок, слябов и проводниковых стержней ротационная дегазация часто сочетается с фильтрацией через керамическую пену, что позволяет повысить общую чистоту расплава.
2. Почему после дегазации алюминия по-прежнему возникает пористость?
Пористость может сохраняться даже после успешной дегазации, поскольку водород — не единственная причина дефектов отливки. Оксидные пленки, бипленки, частицы тугоплавких материалов и другие включения могут выступать в качестве центров зародышеобразования газовых пор в процессе затвердевания. Недостаточная фильтрация, повторное поглощение водорода и чрезмерная турбулентность при перекачке металла также могут способствовать образованию остаточной пористости.
3. Какой уровень содержания водорода в расплавленном алюминии считается допустимым?
Допустимое содержание водорода зависит от сплава и требований к конечному продукту. Типичные целевые значения находятся в диапазоне от 0,08 до 0,20 мл/100 г Al. Для высокотехнологичных областей применения, таких как авиакосмические отливки и экструзионные заготовки премиум-класса, как правило, требуются более низкие уровни содержания водорода, чем для стандартных коммерческих сплавов.
4. Является ли аргон более подходящим газом для дегазации алюминия, чем азот?
Аргон, как правило, обеспечивает несколько более высокую эффективность дегазации, поскольку является полностью инертным газом. Однако азот значительно дешевле и позволяет достичь сопоставимых результатов во многих процессах производства заготовок, слябов и проводниковых стержней при правильной оптимизации рабочих параметров. На практике конструкция оборудования и управление технологическим процессом зачастую оказывают большее влияние на производительность, чем выбор газа.
5. Помогает ли дегазация удалить включения из расплавленного алюминия?
Не совсем. Ротационная дегазация может способствовать всплыванию некоторых включений на поверхность расплава, но её основная функция заключается в удалении водорода. Неметаллические включения, такие как оксидные плёнки, шпинели, карбиды и частицы тугоплавких материалов, более эффективно удаляются с помощью фильтрации через керамическую пену и других технологий фильтрации.
6. Почему после потоковой дегазации используются керамические пенообразные фильтры?
Онлайн-дегазация и фильтрация с помощью керамической пены служат разным целям. Дегазация удаляет растворенный водород, а фильтры из керамической пены задерживают взвешенные включения. Установка фильтра из керамической пены после системы дегазации помогает повысить чистоту расплава и снизить риск возникновения дефектов отливки, вызванных неметаллическими частицами.
7. Как долго следует проводить дегазацию расплавленного алюминия?
Необходимая продолжительность обработки зависит от объёма расплава, типа сплава, содержания водорода, конструкции ротора и расхода газа. Типичная продолжительность промышленной дегазации составляет от 5 до 20 минут. Чрезмерная продолжительность обработки не всегда приводит к улучшению результатов и может увеличить степень окисления или эксплуатационные расходы.
8. Что вызывает поглощение водорода в расплавленном алюминии?
Водород попадает в основном с влагой. К числу распространенных источников относятся: влажный лом, влажная атмосфера в печи, недостаточно предварительно нагретые желоба, влажные инструменты, неправильно хранящиеся флюсы и продукты сгорания. Предотвращение попадания водорода зачастую является более экономически эффективным, чем его удаление после того, как загрязнение уже произошло.
9. Как можно повысить эффективность дегазации?
Эффективность дегазации можно повысить за счет использования инертного газа высокой чистоты, образования более мелких и равномерно распределенных пузырьков, поддержания соответствующих скоростей вращения ротора, минимизации турбулентности расплава, а также снижения поглощения водорода до начала обработки. На достижение лучших общих результатов также способствуют правильная фильтрация и соблюдение надлежащих методов перекачки расплава.
10. В чём заключается разница между онлайн-дегазацией и дегазацией в ковше?
Дегазация из ковша обычно осуществляется периодическим способом и подходит для небольших производств. Потоковая дегазация интегрирована непосредственно в литейную линию, что позволяет осуществлять непрерывную обработку расплавленного алюминия в процессе производства. Потоковые системы, как правило, обеспечивают более стабильный контроль содержания водорода, повышенную стабильность технологического процесса и лучше подходят для литейных производств с большими объемами выпуска.





