
Большинство производителей литейной и прокатной продукции используют аргон или азот высокой чистоты в качестве носителя для рафинирования и очищают расплав путем вдувания флюсов в металлический расплав с целью его рафинирования.
Поскольку инертный газ нерастворим в алюминии, при вдувании в раствор однородных мелких пузырьков инертного газа давление водорода в растворе превышает давление внутри пузырьков, в результате чего водород из металла продолжает диффундировать в пузырьки инертного газа до тех пор, пока разность давлений не сведется к нулю и не установится равновесие. В процессе всплытия пузырьков часть водорода из раствора удаляется. Благодаря поверхностному натяжению пузырьков примеси, взвешенные в растворе, адсорбируются на их поверхности, а часть шлака также удаляется во время всплытия пузырьков. Поэтому чем больше пузырьков вдувается в расплав, тем лучше, и чем они плотнее, тем лучше.
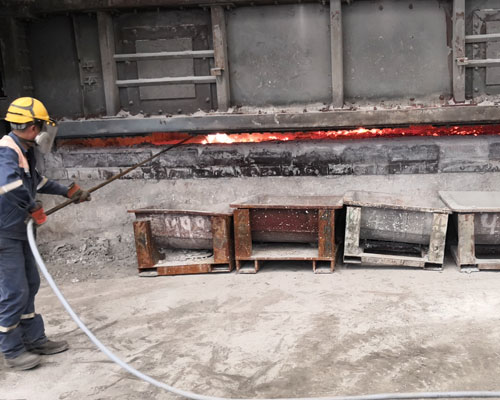
При рафинировании металлического расплава в основном используются порошковый флюс, причем основной состав потока составляют хлориды, фториды и карбонаты. Благодаря адсорбции, растворению и химическим реакциям солей, а также адсорбции образующихся пузырьков летучих веществ достигается цель удаления шлака и газа.
В расплавленном алюминии содержится большое количество окисленных включений и значительное количество шлака. Содержание шлаковых включений в электролитическом первичном алюминии обычно составляет 1%–2%. Это вредные примеси, которые не только ухудшают эксплуатационные характеристики алюминиевой фольги, но и легко приводят к появлению трещин или обрывам полос в процессе прокатки фольги.
Газовые примеси в расплаве электролитического алюминия представлены преимущественно водородом (около 70%–90%). Содержание водорода в растворе электролитического алюминия превышает 0,30 мл/(100 г Al). Если дегазация не завершена, водород, выделяющийся в процессе затвердевания литопрокатного листа, скапливается в передней части литьевого сопла. При прокатке литого-прокатного листа он непрерывно выводится наружу, образуя воздушный канал. При незначительном количестве водорода микропоры сжимаются, образуя белесые полосы на поверхности листа; при значительном количестве он сразу же растрескивается, образуя канавкообразные полосы. Использование таких литопрокатных листов приводит к образованию большого количества брака из-за микропористости, а также к разрывам или трещинам в алюминиевой фольге, что не позволяет гарантировать качество производства алюминиевой фольги. Это ключевое звено, которое необходимо контролировать в процессе производства.





