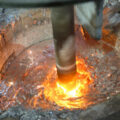
Дегазатор используется в процессе дегазации: установка для дегазации алюминия с помощью вращающегося графитового ротора разбивает инертный газ (аргон или азот), вдуваемый в расплав алюминия, на большое количество диспергированных пузырьков и распределяет их в расплаве алюминия.
Пузырь в расплаве алюминия образуется под действием разницы парциальных давлений газов и принципа поверхностной адсорбции; он поглощает водород из расплава алюминия, адсорбирует окисленный шлак и, поднимаясь вверх, удаляется с поверхности расплава, что позволяет очистить расплав алюминия.
Поскольку пузырьки имеют мелкую дисперсию, они равномерно смешиваются с вращающимся расплавленным металлом, а затем спиралеобразно и медленно поднимаются вверх; при этом при контакте с жидким алюминием не образуется воздушный поток, возникающий при непрерывном прямолинейном подъеме, что позволяет значительно повысить эффективность очистки.
Азот можно использовать в виде газа для дегазации и удаления шлака из расплавленного алюминия. Чистота азота должна составлять не менее 99,99%.
Как работает дегазатор на линии литья алюминия?
Этот ротационный дегазатор разбивает крупные пузырьки азота на мельчайшие пузырьки за счет вращения азотного ротора с высокой скоростью и равномерно распределяет их в расплавленном металле. Благодаря уменьшению диаметра пузырьков общая площадь их поверхности резко увеличивается. Это приводит к тому, что поверхности большего количества пузырьков азота вступают в контакт с водородом и примесями в расплавленном металле, выводя эти вредные вещества на поверхность жидкости.

Инструкция по эксплуатации установки для дегазации на линии литья алюминия
- Выключите нагревательный прибор после камера дегазации Нагрев завершен. Направьте инертный газ в ротор и выпустите расплавленный алюминий в коробку, когда температура нагревателя приблизится к температуре расплавленного алюминия.
- Проверьте герметичность соединения между впускным и выпускным отверстиями и отмывать. Проверьте конус, расположенный в системе слива теплозащитного слоя в нижней части. Проверьте температуру расплавленного алюминия (не менее 720 °C). Установите высоту расплавленного алюминия над дном желоба на уровне 3 см, чтобы можно было наблюдать за его поступлением в форму.
- При закрытии крышки оператор должен надевать защитную одежду. Когда расплавленный алюминий поступает в коробку, шлак с поверхности можно снимать через сливной патрубок. Начинать производство при достижении температуры 780 °C. Закрыть сливной патрубок для сохранения температуры.
- Расплавленный алюминий можно удерживать в камере при температуре затвердевания на этапе сохранения тепла, однако при этом не следует производить никаких операций с расплавленным алюминием. Подавайте инертные газы в ротор, чтобы предотвратить закупорку выпускного отверстия для воздуха расплавленным алюминием.
- Включите нагреватель, как только заливка расплавленного алюминия в коробку будет завершена, и установите параметры поддержания температуры. При запуске системы нагрева контролируйте температуру расплавленного алюминия, следите за расходом газа; скорость ротора изменяется при переходе от этапа поддержания температуры к этапу обработки. Одновременно с этим увеличивается поток инертного газа в ротор, а расход газа переключается с режима поддержания температуры на режим обработки.
- Оператор устанавливает температуру нагрева расплавленного алюминия и поддерживает стабильные условия дегазации.