
Фильтрация алюминиевых сплавов применяется для фильтрации расплавленного алюминия и цветных сплавов.
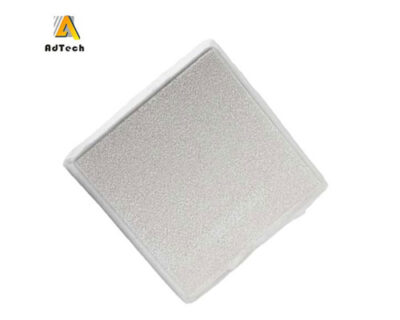
Пенопластовые фильтры «Alumina Foundry» предназначены в основном для фильтрации алюминиевых сплавов на литейных заводах и в литейных цехах. Благодаря превосходной стойкости к воздействию расплавленного алюминия и коррозии фильтр позволяет эффективно удалять включения и снижать содержание уловленного газа.
Фильтрация алюминиевых сплавов
Алюминиевые сплавы в зависимости от области применения подразделяются на деформируемые и литейные алюминиевые сплавы.
К деформированным алюминиевым сплавам относятся как алюминиевые двери и окна, используемые в повседневной жизни, так и материалы для корпуса космического челнока; в зависимости от требований к применению они могут подвергаться термообработке или не подвергаться ей.
Другой тип — литейные алюминиевые сплавы, к которым в основном относятся алюминиево-кремниевые, алюминиево-медные, алюминиево-магниевые, алюминиево-цинковые и алюминиево-редкоземельные сплавы.
В процессе производства литейные алюминиевые сплавы классифицируются в зависимости от содержания различных химических элементов.
В процессе плавки необходимо увеличивать или уменьшать количество сырья в зависимости от фактического химического состава. Готовые алюминиевые слитки, поставляемые некоторыми производителями, уже содержат различные легирующие элементы, необходимые для данной продукции. В процессе плавки, как правило, не требуется добавление других химических элементов, а также не требуется их непосредственное смешивание. При плавке в жидкий алюминий порядок добавления не имеет значения; этот тип алюминиевого сплава подходит для изделий с однородной структурой.
В качестве сырья используется слиток чистого алюминия, а химический состав корректируется с учетом фактических производственных потребностей. Преимущество заключается в том, что можно плавить расплавы алюминиевых сплавов различных марок, что позволяет удовлетворить потребности в производстве различных видов продукции, а ассортимент продукции весьма разнообразен.
Перед плавкой алюминиевого сплава компоненты смешиваются в соответствии с требованиями. В зависимости от марки сплава при подборе компонентов необходимо учитывать потери при прокаливании различных элементов в процессе плавки, которые возникают в новых материалах, вторичном сырье и промежуточных сплавах.
Плавка алюминиевых сплавов
Более экономичным и широко применяемым методом плавки алюминиевых сплавов является плавка в газовой печи, которая обеспечивает быструю плавку, короткие сроки и меньший расход воздуха.
Порядок подачи не только влияет на эффективность плавки и расход сплава, но и напрямую определяет качество расплавленного алюминия.
Принцип подачи следующий: сначала мелкое, а затем крупное; сначала то, что легко плавится, а затем то, что плавится с трудом; сначала то, что горит слабо, затем то, что горит легко, и, наконец, то, что разлагается.
Сначала добавляют мелкие кусочки шлака, легирующие добавки с более низкой температурой плавления (например, сплав Al-Si), затем алюминиевые слитки и промежуточные сплавы с большим объемом и высокой температурой плавления (например, Al-Mn), а магний и другие элементы, которые легко выгорают, добавляют в последнюю очередь.
Мелкие куски переработанного металла сначала укладывают на дно печи, чтобы защитить корпус печи и уменьшить ударную нагрузку на стенки печи при загрузке крупных кусков переработанного металла; кроме того, поскольку температура плавления переработанного металла низкая и он легко плавится, это позволяет повысить эффективность плавки при последующей переработке сырья с более высокой температурой плавления. Снизьте температуру и добавьте магний для уменьшения потерь при прокаливании.
Некоторые отечественные предприятия, обслуживающие автомобильную промышленность, применяют следующий метод при плавке алюминиевых сплавов: сначала проводят предварительный нагрев плавильной печи, а после достижения заданной температуры приступают к загрузке — сначала на дно печи загружают мелкие куски материала, а затем — крупные алюминиевые слитки. После добавления этих элементов их сразу же погружают в расплавленный алюминий для плавки.
Фильтрация алюминиевых сплавов позволяет повысить качество литых алюминиевых дисков, предотвратить появление таких дефектов, как шлаковые включения и пузыри, а также улучшить пластичность.
Плавление — это процесс, при котором твердое вещество нагревается и превращается в жидкое состояние. После завершения загрузки начинается плавление. В ходе плавления необходимо обеспечить быстрое и равномерное плавление, а температура вблизи пламени должна быть высокой — более 1200 ℃. Во избежание локального перегрева и чрезмерного повышения температуры, окисление алюминиевого сплава может привести к серьезным затруднениям при последующей рафинировке продукта. Необходимо проводить перемешивание и вдавливать нерасплавленную шихту в расплавленный алюминий, чтобы практически вся она оказалась погруженной в перемешиваемый расплав, что позволит избежать локального перегрева. Для окончательного погружения магния и других элементов пламя не может напрямую нагревать и плавить их; поскольку жидкий алюминий погружается в сырьё, температура снижается, и магний с другими элементами плавятся при относительно низкой температуре, что снижает потери при горении и повышает эффективность процесса.
Дегазация и рафинирование алюминиевых сплавов
Алюминиевый сплав начинает плавиться при температуре около 600 ℃, а при нагревании до 660 ℃ он полностью плавится. Температура плавления не должна превышать 760 ℃. При превышении температуры плавления 770 ℃ алюминиевый сплав подвергается сильному окислению, в процессе плавления увеличивается поглощение водорода и образование шлаковых включений, а в процессе литья и затвердевания появляются крупные зерна, что снижает механические свойства. Для уменьшения окисления алюминиевого сплава в процессе плавки добавляется от 0,4% до 0,5% покрывающего агента, чтобы защитить пленку оксида алюминия от повреждения. Тип покрывающего агента аналогичен химическому составу средства для очистки шлака.
Температура процесса плавки поддерживается на уровне 720–760 ℃. После плавки алюминиевого слитка в смесь добавляются сырьевые материалы с более высокой температурой плавления, такие как элемент Si и добавка Ti. Титан образует в сплаве гетерогенные кристаллические зародыши, что способствует утончению структуры и ее введению в расплав алюминия с целью снижения потерь при окислении. После того как алюминиевый слиток в основном расплавится, добавляются легко выгорающие легирующие элементы, такие как магний (Mg) и медь (Cu). Их нельзя добавлять слишком рано, чтобы уменьшить потери при выгорании, но и слишком поздно — это ухудшает диффузию и приводит к сегрегации. Закройте дверцу печи и продолжайте плавку.
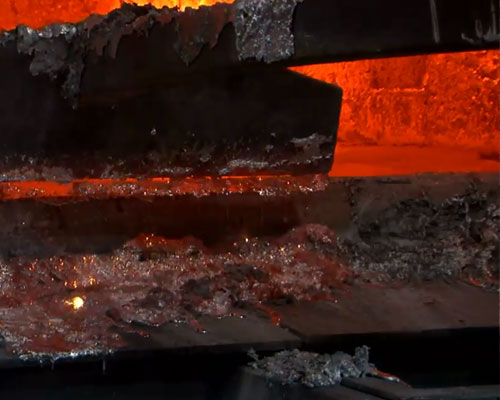
По завершении плавки на поверхности алюминиевого сплава образуется большое количество шламовой пены, состоящей в основном из Al₂O₃ и других оксидных включений. Эти мелкие включения тяжелее расплавленного алюминия, но после агрегации и агломерации их удельный вес становится меньше, и они всплывают на поверхность. Требуется удаление шлака. Дозировка средства для удаления шлака составляет 0,2%–0,5%; его следует равномерно рассыпать по поверхности расплавленного алюминия и провести неглубокое равномерное перемешивание. Перенесите шлак к дверце печи, закройте дверцу и дайте ему отстояться: с одной стороны, средство для удаления шлака обладает нагревающим эффектом, что позволяет расплавить прилипший к наплаву расплав алюминия; с другой — он позволяет эффективно отделить шлак от расплавленного алюминия, что способствует удалению алюминиевого шлака; после отстаивания в течение нескольких минут аккуратно удалите алюминиевый шлак через дверцу печи. Плавка алюминиевых сплавов — очень сложный процесс. Из-за неодинаковых потерь при прокаливании различных элементов после удаления шлака необходимо отобрать пробу расплавленного алюминия для физико-химического анализа, чтобы убедиться, что содержание каждого элемента находится в допустимом диапазоне. Ковш дегазация и очистка, в противном случае его необходимо правильно отрегулировать.





