
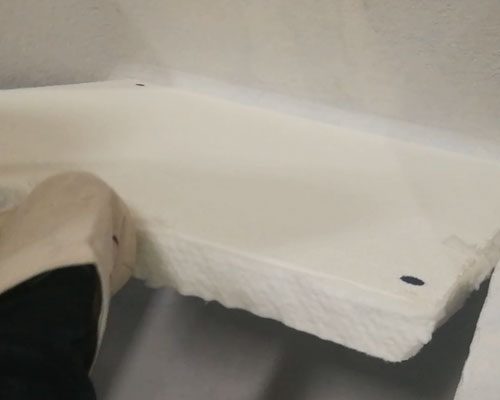
Керамический пенофильтр для литья алюминия имеет многослойную структуру и многомерные сквозные отверстия, которые соединены между собой.
При фильтрации расплавленный алюминий уносит включения по извилистым каналам и порам. Когда жидкий алюминий соприкасается с пенопластовым каркасом фильтрующей пластины, включения сразу же задерживаются, адсорбируются и осаждаются. Когда расплав протекает по отверстиям, каналы фильтрующей пластины изгибаются. Кроме того, расплав, протекая по каналу, меняет направление течения, и включения сталкиваются с наковальней стенки отверстия и прочно прилипают к ней.
После дегазации расплавленный алюминий поступает в фильтрующую камеру. Под действием гидростатического давления он проходит через фильтрующую пластину из керамической пены. По завершении первой стадии фильтрации расплавленный алюминий поступает в проточную ячейку через водовыпускное отверстие.
Чтобы избежать вспенивания и образования шлака в расплаве алюминия при значительных перепадах высоты, применяется метод литья через желоб. На конце желоба и лотка устанавливается труба, по которой жидкий алюминий поступает в керамический желоб из протекающей трубы. Выход трубы погружен под поверхность жидкости в промывочной ванне, чтобы предотвратить окисление и образование шлака.
Фильтрующая пластина с плотностью 60 ppi устанавливается на расстоянии 600 мм от проточной ячейки до кристаллизатора. Расплав алюминия поступает в кристаллизатор через фильтрующую пластину под действием силы тяжести, где происходит вторая фильтрация. Двухступенчатая фильтрация позволяет удалить примеси размером более 10 μm и очистить расплавленный алюминий. После дегазации и фильтрации можно получить литые стержни высокой чистоты.
Этот размер керамического пенопластового фильтра а пористость определяет эффективность фильтрующей пластины. Чем выше пористость фильтрующей пластины, тем хуже эффективность удаления шлака. Для литья алюминия с высокими требованиями следует выбирать керамический пенопластовый фильтр с низкой пористостью.





