
При производстве литых прутков возникают такие дефекты, как включения, сегрегация, трещины, поры и пористость. Наиболее серьёзными дефектами являются включения, трещины и перьевидные кристаллы. Поэтому в условиях имеющегося оборудования ключевым моментом в производстве литья из алюминиевых сплавов является обеспечение эффективного контроля за качеством продукции с точки зрения дефектов в виде включений.
Причины образования включений
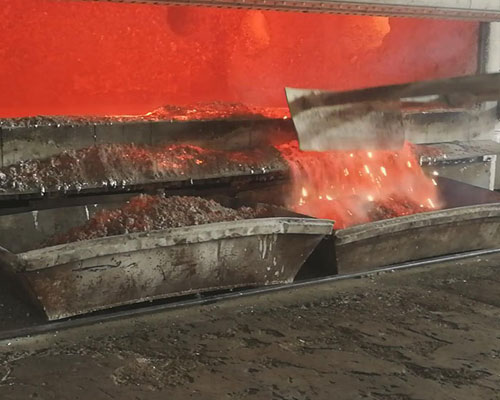
Включения в литых стержнях представляют собой в основном неметаллические шлаки, такие как оксиды металлов Al₂O₃, MgO, частицы огнеупорного материала плавильной печи, нитриды, образующиеся в процессе очистки расплава, а также остатки материала на литьевых каналах и инструментах. Эти включения распределены крайне неравномерно, имеют различные размеры и формы, что серьезно влияет на однородность структуры и создает скрытую угрозу для последующей переработки отходов. Основные причины их появления следующие:
Неполная очистка и удаление шлака из расплава алюминия приводят к образованию включений
Поскольку расплав электролитического алюминия содержит примеси неметаллических солей, таких как криолит и оксид алюминия, отходы, добавляемые в процессе дозирования, содержат больше оксидной пленки, и несвоевременная очистка печи приведет к загрязнению расплава алюминия. Если рафинирование проведено не тщательно, температура рафинирования, температура отстоя и время отстоя выбраны нерационально, а также если эффективность рафинирующего агента и покрытия, используемых при очистке расплава, недостаточна, в готовой продукции будут присутствовать примеси.
Неправильная эксплуатация приводит к появлению включений
В ходе литья рабочие инструменты были загрязнены, литейная система не была очищена, а также по другим причинам, что привело к повторному загрязнению расплава алюминия; при этом во время разлива в расплав попали примеси, вызвавшие образование включений. Кроме того, поскольку на поверхности расплавленного алюминия легко образуется плотная оксидная пленка, расплавленный алюминий течет из разливочного отверстия алюминиевой плавильной печи в литьевой желоб, фильтрующий ящик, распределитель и кристаллизатор, образуя литейную систему, герметично удерживающую расплав. Это обеспечивает эффективность очистки расплавленного алюминия. Если поток при разливании регулируется ненадлежащим образом, его интенсивность колеблется, а поток нестабилен, это неизбежно приводит к постоянному разрушению оксидной пленки на поверхности разливочной системы и попаданию частиц в расплав, что приводит к образованию включений глинозема.
Как контролировать включение
Расплавленный электролитический алюминий следует равномерно заливать в печь для плавки алюминия. Добавляемые твердые материалы должны проходить тщательную проверку: в них не должно быть грязи, песка, воды, масла и т. п., а операция подачи должна выполняться аккуратно. Во избежание повреждения дна печи при подаче материалов печь следует очищать один раз за смену, причём очистка должна быть тщательной. Пена в печи должна удаляться при каждом смешивании ингредиентов.
Очистка расплава является ключевым фактором для удаления включений. Температура очистки расплава поддерживается на уровне 730–750 ℃, время выдержки составляет 20–30 мин, высококачественный очищающий агент используется, а рафинирование с одним растворителем заменяется рафинированием с распылением азота, что позволяет улучшить эффективность рафинирования.
Все рабочие инструменты должны оставаться сухими и чистыми. Во время литья следует стремиться к плавному поступлению расплавленного алюминия в кристаллизатор, чтобы избежать ударов расплавленного алюминия о поверхностную оксидную пленку, которые могут привести к её повреждению и попаданию в алюминиевый расплав, в результате чего образуются новые оксидные включения.
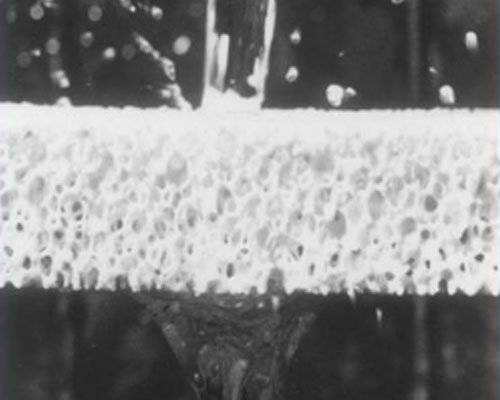
Этот керамический фильтр с пенонаполнителем фильтруется с поверхности исходной фильтрующей пластины под углом 45 градусов к горизонтальной плоскости, чтобы поток был параллелен горизонтальной плоскости. Жидкий алюминий фильтруется сверху вниз под действием собственного веса для повышения эффективности фильтрации CFF.





