
Процесс онлайн-дегазации представляет собой процесс удаления водорода, осуществляемый одновременно с процессом литья. Поскольку удаление водорода из расплавленного алюминия происходит в печи-удерживателе, расплавленный алюминий поступает в литьевую машину через литьевой канал и вступает в контакт с воздухом. Он может вновь поглотить водород, в результате чего содержание водорода в расплавленном алюминии превысит требуемый показатель. Поэтому процесс онлайн-дегазации необходим для минимизации содержания водорода в расплавленном алюминии.
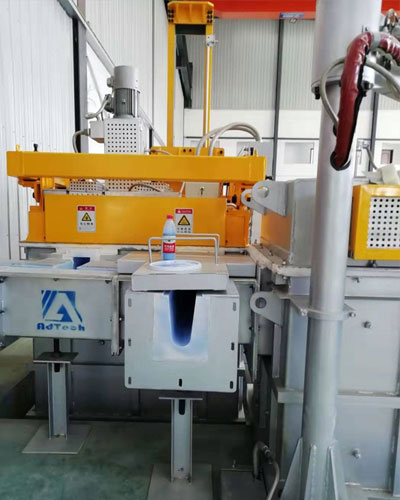
Водород — единственный газ, который может растворяться в расплавленном алюминии в больших количествах. Согласно традиционному очистка жидкого алюминия Система, предназначенная для удаления водорода, растворенного в расплаве алюминия, путем физической адсорбции инертного газа аргона: пузырьки азота всплывают в расплаве алюминия, адсорбируя при этом водород, содержащийся в расплаве, что позволяет очистить расплав алюминия.
На процесс онлайн-дегазации расплавленного алюминия влияет множество факторов, в основном это: влажность воздуха, содержание водорода в поступающем расплаве алюминия, температура расплава, состояние сплава, чистота газа для рафинирования, время рафинирования, площадь контакта пузырьков с расплавом алюминия и т. д. Влияние этих факторов можно охарактеризовать следующим образом:
Влажность воздуха: Источником водорода в расплавленном алюминии является, главным образом, реакция между расплавленным алюминием и парами воды. При высокой атмосферной влажности содержание паров воды в атмосфере возрастает, в результате чего увеличивается количество водорода, образующегося в результате реакции с расплавленным алюминием, а также усложняется процесс удаления водорода. [Водород, образующийся в результате реакции, находится в расплавленном алюминии в атомном состоянии или локализуется на границах зерен. Если водород не удается эффективно удалить, то после затвердевания расплава он станет причиной появления пор, рыхлости и других дефектов в отливке. Водород на границах зерен легко приводит к водородному охрупчиванию литого изделия, что ухудшает его механические свойства. При наличии воды или пара в литьевом канале и кристаллизаторе для расплавленного алюминия также происходит вышеописанная химическая реакция с образованием водорода, который растворяется в расплавленном алюминии.
Содержание водорода в жидком алюминии: При использовании устройства для рафинирования с вращающимся впрыском инертного газа, согласно выводам исследования кинетики удаления водорода из жидкого алюминия, чем ниже содержание водорода в поступающем жидком алюминии, тем ниже эффективность удаления водорода и тем сложнее сам процесс удаления водорода. Когда содержание водорода в поступающем жидком алюминии составляет менее 0,300 м1/100 г, для сплава AA5182 эффективность удаления водорода может достигать примерно 50%.
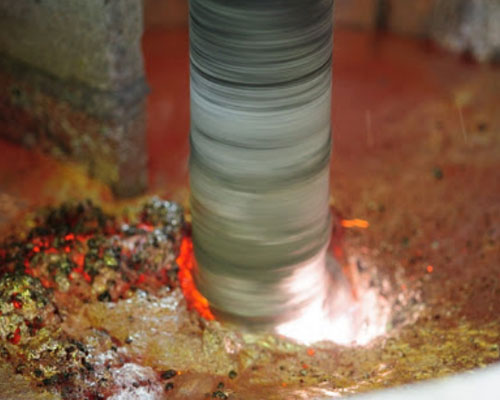
Температура расплавленного алюминия: Температура расплавленного алюминия влияет на реакцию расплавленного алюминия с парами воды в атмосфере. Чем выше температура расплавленного алюминия, тем сильнее протекает реакция между расплавленным алюминием и парами воды и тем больше становится содержание водорода в расплавленном алюминии. В то же время температура расплавленного алюминия влияет на плотность поверхностной оксидной пленки. Если температура расплавленного алюминия слишком высока, оксидная пленка на поверхности становится рыхлой, и водяной пар из атмосферы легко проникает через неё, вступая в реакцию с расплавленным алюминием, что приводит к увеличению содержания водорода в расплавленном алюминии.
Содержание водорода в расплавах различных алюминиевых сплавов различается. Влияние сплава на содержание водорода в расплавленном алюминии в основном обусловлено влиянием плотности оксидной пленки на поверхности расплавленного алюминия. Если легирующие элементы, содержащиеся в расплавленном алюминии, приводят к ослаблению оксидной пленки, содержание водорода в расплавленном алюминии увеличивается. Содержание магния в сплаве AA5182 составляет 4,0%–5,0%. Магний приводит к ослаблению оксидной пленки. Водяной пар из воздуха легко проникает через оксидную пленку в расплавленный алюминий и вступает с ним в реакцию, повышая содержание водорода, поэтому содержание водорода в расплавленном алюминии из сплава AA5182 относительно высоко, и необходимо оптимизировать устройство для дегазации в процессе производства, чтобы снизить содержание водорода в расплавленном алюминии до уровня ниже 0,150 м1/100 г.
Чистота очищенного газа: Очищенный газ в основном представляет собой инертный газ, главным компонентом которого является аргон (Ar), с добавлением определенной доли Cl₂. Роль Cl₂ заключается главным образом в удалении щелочных и щелочноземельных металлов из расплавленного алюминия. Основное влияние чистоты рафинирующего газа на процесс удаления водорода из расплавленного алюминия заключается в следующем: рафинирующий газ поступает в расплавленный алюминий, и содержащиеся в нём пары воды вступают в реакцию с расплавленным алюминием с образованием водорода. В процессе удаления водорода пары воды, содержащиеся в аргоне, вызывают увеличение содержания водорода в расплавленном алюминии. Увеличение содержания водорода влияет на эффективность рафинирования. Пары воды в Cl₂ оказывают аналогичное воздействие.
Время очистки: В пределах определённого диапазона времени очистки чем дольше длится процесс, тем больше водорода проникает в пузырьки инертного газа. Однако по прошествии определённого периода времени дальнейшее увеличение времени очистки уже не приводит к существенному улучшению эффективности удаления водорода.
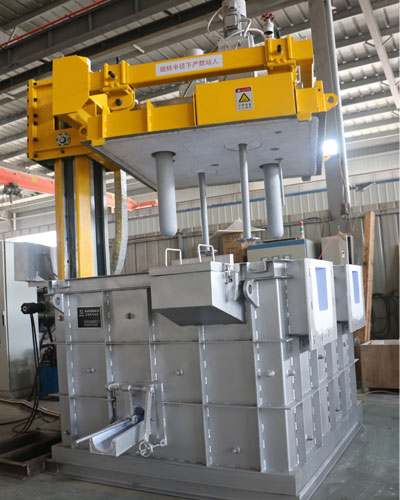
Зона соприкосновения пузырька инертного газа и расплавленного алюминия: в процессе всплытия в расплаве алюминия пузырь инертного газа поглощает водород, содержащийся в расплаве. После того как атомы водорода попадают в пузырь инертного газа, они соединяются друг с другом, образуя H₂, и вместе с пузырем инертного газа всплывают на поверхность расплава алюминия. H₂ выделяется, завершая процесс удаления водорода из расплавленного алюминия. Для повышения эффективности удаления водорода из расплавленного алюминия необходимо, чтобы общая площадь контакта между пузырьками инертного газа и расплавленным алюминием была как можно больше. Для увеличения общей площади контакта между пузырьками инертного газа и расплавленным алюминием инертный газ необходимо максимально разбивать на мелкие пузырьки. При постоянном расходе инертного газа общую площадь контакта между пузырьками и расплавленным алюминием можно увеличить.
Благодаря высокоскоростному вращению графитового ротора пузырьки могут разрушаться. Однако скорость вращения графитового ротора нельзя намеренно увеличивать. При слишком высокой скорости вращения на поверхности расплавленного алюминия легко образуется вихрь, который разрушает оксидную пленку на поверхности расплава и вводит оксидные включения в расплав, приводя к его загрязнению. Содержание оксидных включений в расплавленном алюминии увеличивается по мере увеличения содержания водорода.
Среди перечисленных выше факторов, влияющих на эффективность процесса онлайн-дегазации, помимо природных условий и характеристик стационарного оборудования, к основным факторам, поддающимся оптимизации, относятся: во-первых, предварительный нагрев технологического газа, а во-вторых, согласование степени расширение пузырьков с геометрическими размерами камера дегазации. Оптимизировав эти два фактора, можно увеличить общую площадь контакта пузырьков с расплавленным алюминием и повысить эффективность удаления водорода.





