Alüminyum Alaşımının Ergitilmesi ve Arıtılması: Metal Eriyiği
(1) Katı-sıvı oranı: Ürün spesifikasyonunda belirtilen yükleme miktarına göre, katı-sıvı oranı 40% olan katı malzeme ve 60% olan elektrolitik alüminyum sıvısı belirtilmiştir.
(2) Yükleme sırası: Fırın sıcaklığı 800 ℃’nin üzerine çıktığında yükleme işlemine başlanmalıdır. Öncelikle dökme malzeme eklenmeli, ardından elektrolitik alüminyum sıvısı ilave edilmelidir.
(3) Eritme koşulları: elektrolitik alüminyum sıvısı eklendikten sonra, alaşım eriyik bileşiminin ve sıcaklık homojenliğinin sağlanması amacıyla elektromanyetik karıştırıcıyı çalıştırarak 20 dakika boyunca karıştırın; erimiş alüminyum tamamen eridikten sonra da elektromanyetik karıştırıcıyı çalıştırarak 20 dakika boyunca karıştırın; alüminyum sıvısının sıcaklığı 730 ℃'nin üzerine çıktığında, manuel karıştırma yapılmalı, analiz için orijinal numune alınmalı ve bileşim analiz sonuçlarına göre ayarlanmalıdır.
(4) Eritme fırınında eriyik ön arıtımı: Harmanlama için 60% elektrolitik alüminyum sıvısı kullanıldığından ve elektrolitik alüminyum sıvısı yüksek sıcaklık, yüksek safsızlık içeriği ve yüksek hidrojen içeriği özelliklerine sahip olduğundan, tutma fırınında eriyik arıtımı ve çevrimiçi arıtma etkisini sağlamak amacıyla, eriyikteki cüruf, hidrojen ve alkali metal (sodyum) içeriğini azaltmak amacıyla eritme fırınında eriyik ön arıtımı için karbon tetraklorür kullanılır.
(5) Numune analizi ve dönüştürücü: Ön arıtma işleminin tamamlanmasının ardından, bileşim uygun olduğunda ve sıcaklık 740 ℃’ye ulaştığında, tutma fırınının sıcaklığı 800 ℃ olmalıdır.
(6) Bekletme fırınında alüminyum eriyiklerinin arıtılması: Yüksek saflıkta argon yüklü heksakloroetan ile sodyum içermeyen arıtma maddesinin karışımından oluşan toz, alüminyum alaşımı eriyiğinin toz püskürtme yoluyla arıtılmasında kullanılır ve arıtma süresi en az 20 dakikadır.
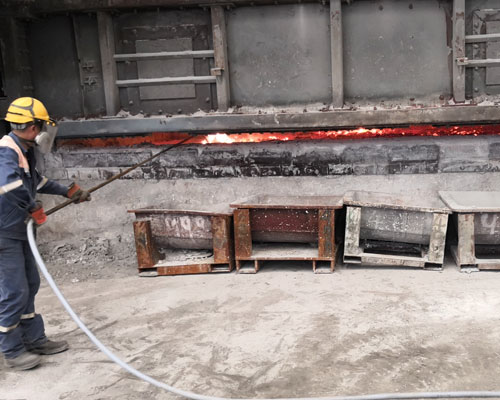
Erimiş Metalin Arıtılması