
Erimiş Alüminyumun Gazdan Arındırılması
Alüminyum dökümünde karşılaşılan kalite sorunlarının büyük bir kısmı hidrojen kaynaklıdır; ancak genellikle “yüksek hidrojen içeriği”ne atfedilen birçok kusur, aslında daha geniş kapsamlı bir eriyik temizliği sorununun sonucudur. Modern dökümhanelerde başarılı gaz giderimi, sadece çözünmüş hidrojenin uzaklaştırılmasından ibaret değildir. Bu süreç, hidrojen alımının kontrol edilmesi, yeniden emilimin en aza indirilmesi, kalıntılarla ilişkili gözenek oluşumunun azaltılması ve fırından kalıba kadar eriyik kalitesinin istikrarlı bir şekilde korunmasını içerir.
Ekstrüzyon kütükleri, haddeleme levhaları, alüminyum alaşımlı iletken çubuklar ve yüksek performanslı döküm alaşımları için, erimiş alüminyumun etkili bir şekilde gazdan arındırılması, proses kontrolü, çevrimiçi gaz giderme teknolojisi, filtreleme sistemleri ve uygun eriyik işleme uygulamalarının birleşimini gerektirir. Yalnızca hidrojen giderilmesine odaklanan tesisler genellikle gözeneklilik sorunlarıyla boğuşmaya devam ederken, gaz gidermeyi entegre bir eriyik işleme stratejisinin bir parçası olarak ele alan tesisler, önemli ölçüde daha iyi döküm kalitesi ve daha düşük hurda oranları elde etmektedir.
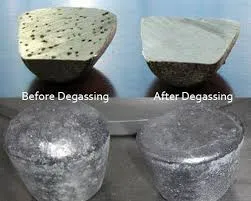
alüminyum dökümde hidrojen
Erimiş alüminyum neden hidrojen gazını bu kadar kolay emer?
Döküm ortamında bulunan tüm yaygın gazlar arasında hidrojen, sıvı alüminyumda önemli ölçüde çözünürlük sergilemesi nedeniyle benzersizdir. Büyük ölçüde çözünmez kalan oksijen veya azottan farklı olarak, hidrojen erimiş alüminyumda çözünebilir ve katılaşma başlayana kadar tespit edilmeden kalabilir.
Hidrojenin birincil kaynağı hidrojen gazının kendisi değil, nemdir.
Yanma ürünlerinden kaynaklanan su buharı, nemli hava, ıslak hurda, uygun şekilde depolanmamış akışkanlar, yeterince ön ısıtılmamış döküm kanalları ve refrakter yüzeyler, eriyik içine hidrojen girmesine neden olabilir. Döküm sıcaklıklarında, su molekülleri metal yüzeyinde ayrışarak atomik hidrojen salar ve bu hidrojen, sıvı alüminyumun her yerine hızla yayılır.
Bu süreç, hammadde karışımlarında genellikle artık nem, yağlar, kaplamalar veya kirletici maddeler bulunan geri dönüşüm işlemleri ve alüminyum alaşımı üretiminde özellikle önem kazanmaktadır.
Alüminyum Dökümhanelerinde Hidrojen Alımının Başlıca Kaynakları
| Kaynak | Mekanizma | Göreceli Risk |
|---|---|---|
| Islak hurda | Erime sırasında nemin ayrışması | Çok Yüksek |
| Nemli fırın ortamı | Erimiş maddenin yüzeyinde sürekli hidrojen emilimi | Yüksek |
| Yeterince ön ısıtılmamış yıkama kanalları | Yoğuşma ve nem salınımı | Yüksek |
| Islak sıyırma aletleri | Yerel hidrojen kirliliği | Yüksek |
| Uygun olmayan şekilde depolanan akı maddeleri | Erimiş maddeye nem geçişi | Orta |
| Yanma yan ürünleri | Isıtma sırasında su buharı oluşumu | Orta |
Önemli bir gözlem, fırın işleminin tamamlanmasının ardından hidrojen alımının durmadığıdır. Transfer sistemleri uygun şekilde yönetilmezse, bekletme fırını ile döküm istasyonu arasındaki çeşitli noktalarda hidrojen yeniden sisteme girebilir.
Bu durum, bazı tesislerin fırında kabul edilebilir hidrojen değerleri bildirmesine rağmen nihai döküm ürünlerinde hâlâ gözeneklilik sorunu yaşamalarının nedenini açıklamaktadır.
Alüminyum Alaşımlı Çubuk ve İletken Üretiminde Gaz Giderme Neden Önemlidir?
Alüminyum alaşımlı iletken üretiminde gaz gidermenin önemi daha da artmaktadır.
Geleneksel çelik takviyeli alüminyum iletkenlerle karşılaştırıldığında, modern alüminyum alaşımlı iletkenler daha düşük ağırlık, daha iyi korozyon direnci, daha fazla esneklik ve üstün sarkma performansı sunar. Sonuç olarak, iletim ve dağıtım şebekelerinde kullanımları dünya çapında önemli ölçüde yaygınlaşmıştır.
Ancak, bu avantajlar büyük ölçüde eriyik kalitesine bağlıdır.
Birçok iletken alaşımı, mukavemet artırıcı bir element olarak magnezyum içerir. Magnezyum, mekanik özellikleri iyileştirirken, aynı zamanda eriyik içindeki hidrojen davranışını da etkiler. Magnezyum içeren alaşımlar, genellikle ticari saf alüminyum kalitelerine kıyasla hidrojeni emme eğiliminde daha yüksektir.
Çözünmüş hidrojen ve metalik olmayan kalıntılar yeterince giderilmezse, çeşitli kalite sorunları ortaya çıkabilir:
- Azalmış bükülme performansı
- Daha düşük burulma mukavemeti
- İç gözeneklilik
- Tel çekme işlemi sırasında yüzeyde çatlak oluşumu
- Düzensiz elektrik iletkenliği
- Hizmet sırasında erken arıza
İletken çubuk, üretim sürecinde birçok aşamada deformasyona maruz kaldığından, döküm sırasında mevcut olan küçük kusurlar bile haddeleme ve çekme işlemleri sırasında daha da belirgin hale gelebilir.
Bu nedenle, hidrojen kontrolü, iletken üretiminin her aşamasında temel bir kalite parametresi olarak kabul edilmektedir.
Hidrojen, Katılaşma Sırasında Nasıl Gözenekliliğe Neden Olur?
Hidrojen kaynaklı kusurlar, alüminyumun temel bir metalurjik özelliğinden kaynaklanır: katılaşma sırasında hidrojenin çözünürlüğü önemli ölçüde değişir.
Sıvı alüminyum, katı alüminyuma kıyasla çok daha fazla hidrojeni çözebilir. Katılaşma ilerledikçe, fazla hidrojen artık çözelti içinde kalamaz ve ya eriyikten dışarı çıkmak ya da döküm yapısı içinde gaz gözenekleri oluşturmak zorundadır.
Alüminyumda Hidrojenin Göreceli Çözünürlüğü
| Durum | Hidrojenin Göreceli Çözünürlüğü |
|---|---|
| Tamamen Sıvı | Yüksek |
| Yarı Katı | Hızla Azalan |
| Tamamen Katı | Son derece düşük |
Çözünürlükteki bu keskin düşüş, gözenek oluşumu için elverişli koşullar yaratır.
Döküm sırasında hidrojen seviyeleri aşırı düzeyde kalırsa, gaz kabarcıkları büyüyen dendritlerin arasında sıkışır ve sonunda metal yapının içinde katılaşır.
Sonuçta şunlar yer alabilir:
- Gaz gözenekliliği
- İğne delikleri
- Isıl işlem sonrası yüzeyde kabarma
- Yorgunluk direncinde azalma
- Azalmış çekme mukavemet özellikleri
- Daha düşük basınç sızdırmazlığı
Ciddi durumlarda, gözeneklilik, işleme, ekstrüzyon, haddeleme veya son kontrol sırasında kusur ortaya çıkana kadar fark edilmeyebilir.
Teknik danışmanlık için bizimle iletişime geçin
Gaz Giderme İşleminden Sonra Gözeneklilik Neden Bazen Kalır?
Bu, alüminyum döküm alanında en sık sorulan sorulardan biridir.
Birçok üretici, hidrojen içeriği azaldığında gözeneklilik sorunlarının ortadan kalkacağını varsayar. Uygulamada ise gözenek oluşumu, hem çözünmüş hidrojen hem de eriyik temizliğinden etkilenir.
Başarılı bir gaz giderme işleminin ardından bile, çeşitli faktörler kalıntı gözenekliliğin oluşmasına neden olabilir.
Tedavi Sonrası Hidrojen Yeniden Emilimi
Gaz giderme odası içinde gerçekleştirilen hidrojen giderimi, erimiş alüminyum daha sonra neme veya aşırı türbülansa maruz kalırsa kısmen kaybedilebilir.
Açık çamaşır kanalları, ıslak refrakter yüzeyler ve yetersiz aktarım uygulamaları, yeniden emilimin yaygın nedenleridir.
Çekirdeklenme Noktaları Olarak İşlev Gören Oksit Filmler
Hidrojen tek başına her zaman büyük gözenekler oluşturmaz.
Erimiş madde içinde asılı duran oksit tabakaları, genellikle katılaşma sırasında hidrojenin biriktiği ve genişlediği çekirdeklenme noktaları işlevi görür.
Bu, hidrojen seviyeleri aynı olan iki eriyik türünün, içerdikleri inklüzyon miktarına bağlı olarak tamamen farklı gözeneklilik özellikleri sergileyebileceği anlamına gelir.
Çalkantılı Metal Akışı
Aşırı türbülans, oksidasyonu artırır ve bifilmde ek kusurlara yol açar.
Bu kusurlar, gözenek oluşumu için ideal ortamlar oluşturur ve genellikle sonraki aşamalardaki kalite kontrol önlemlerinin etkinliğini azaltır.
Bu nedenle, modern alüminyum üreticileri, yalnızca hidrojen içeriğinden ziyade eriyik temizliğine giderek daha fazla önem vermektedir.
Çevrimiçi bir alüminyum gaz giderme sistemi hidrojeni nasıl giderir?
Çevrimiçi gaz giderme sistemleri, hidrojen kısmi basınç dengesi ilkesine göre çalışır.
Erimiş alüminyumda çözünmüş hidrojen, çevresindeki gaz fazıyla denge halinde bulunur. Hidrojen kısmi basıncı daha düşük olan bir inert gaz kabarcığı eriyik içine verildiğinde, hidrojen doğal olarak alüminyumdan kabarcığa yayılır.
Hidrojen kısmi basınçlarındaki fark ne kadar büyükse, difüzyon için itici güç o kadar güçlü olur.
Kabarcık erimiş alüminyumun içinden yukarı doğru yükselirken, hidrojen sürekli olarak gaz fazına geçer ve sonunda sistemden uzaklaştırılır.
Bu mekanizma, inert gaz kalitesinin neden son derece önemli olduğunu açıklamaktadır.
Gaz Giderme Verimliliğini Belirleyen Faktörler
| Parametre | Performansa Etkisi |
|---|---|
| Gaz saflığı | Saflığın artması, hidrojen giderimini iyileştirir |
| Kabarcık boyutu | Daha küçük kabarcıklar yüzey alanını artırır |
| Kabarcık dağılımı | Düzgün dağılım, kütle transferini iyileştirir |
| Kalma süresi | Daha uzun süreli temas, difüzyonu artırır |
| Rotor tasarımı | Kabarcık oluşum kalitesini kontrol eder |
| Erime türbülansı | Aşırı türbülans verimliliği düşürür |
Buradaki amaç, sadece daha fazla gaz enjekte etmek değildir.
Etkili gaz giderimi, eriyikle mümkün olan en uzun süre temas halinde kalan, çok sayıda ince dağılmış kabarcıkların oluşmasına bağlıdır.
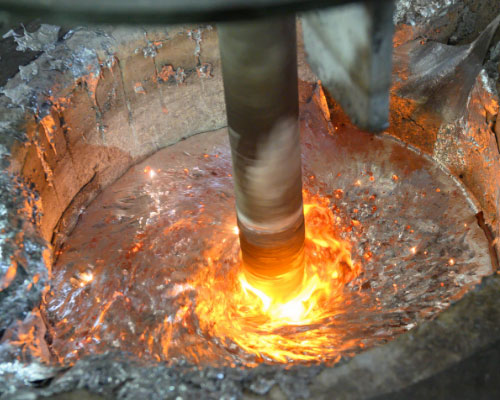
Bu nedenle, modern çevrimiçi gaz giderme sistemleri, basit gaz enjeksiyonuna güvenmek yerine, genellikle özenle kontrol edilen hız aralıklarında çalışan grafit rotorlar kullanır.
Birçok endüstriyel uygulamada, 400 ile 500 rpm arasındaki rotor hızları, kabarcıkların inceltilmesi ile proses kararlılığı arasında etkili bir denge sağlar.
Küçük Kabarcıklar Hidrojenin Giderilmesinde Neden Daha Etkilidir?
Hidrojen transferi, gaz kabarcığı ile erimiş alüminyum arasındaki arayüzde gerçekleşir.
Tek bir büyük kabarcık, binlerce küçük kabarcıkla aynı gaz hacmini barındırabilir, ancak kullanılabilir yüzey alanı önemli ölçüde daha azdır.
Kabarcık boyutu küçüldükçe:
- Toplam yüzey alanı artar
- Kütle transfer verimliliği artar
- Hidrojen difüzyonu hızlanır
- Gaz giderme performansı daha istikrarlı hale gelir
Kabarcıkların kalma süresi de aynı derecede önemlidir.
Erimiş malzeme içinde çok hızlı yükselen kabarcıkların hidrojeni emmek için yeterli zamanı yoktur. Bu nedenle en etkili sistemler, işleme haznesi genelinde homojen bir dağılım gösteren, ince dağılmış kabarcıklar oluşturmaya odaklanır.
Pratik açıdan bakıldığında, başarılı gaz giderme işlemi üç temel ilkeye dayanır:
- Yüksek saflıkta inert gaz kullanın.
- Mümkün olduğunca çok sayıda ince kabarcık oluşturun.
- Erimiş malzeme içindeki kabarcıkların kalma süresini en üst düzeye çıkarın.
Bu ilkeler, modern alüminyum gaz giderme teknolojisinin temelini oluşturmaya devam etmektedir.
Argon mu, Azot mu: Erimiş Alüminyum İçin Hangi Gazla Gaz Giderme Yöntemi Daha İyidir?
Alüminyum eriyik işleme alanında en sık tartışılan konulardan biri, argon mu yoksa azot mu daha iyi gaz giderme performansı sağladığıdır.
Gerçek şu ki, bu iki gazdan hiçbiri her durumda diğerinden üstün değildir. En uygun seçim, alaşım türüne, temizlik gereksinimlerine, işletme maliyetlerine ve üretim hedeflerine bağlıdır.
Her iki gaz da normal alüminyum işleme koşulları altında inert olarak sınıflandırılır ve döner gaz giderme sistemlerinde yaygın olarak kullanılır. Bu gazların temel işlevi, hidrojenle reaksiyona girmek değil, çözünmüş hidrojenin eriyikten dışarı difüze olmasını sağlayan bir gaz-metal arayüzü oluşturmaktır.
Alüminyum Gaz Gidermede Argon ve Azotun Karşılaştırılması
| Parametre | Argon | Azot |
|---|---|---|
| Göreceli Maliyet | Yüksek | Düşük |
| Hidrojen Giderme Verimliliği | Mükemmel | Çok İyi |
| Stok Durumu | Orta | Mükemmel |
| İşletme Maliyetleri | Daha yüksek | Alt |
| Tipik Uygulama | Havacılık ve Uzay, Yüksek Saflıkta Alaşımlar | Kütük, Çubuk, Levha, Genel Döküm |
| Gaz Yoğunluğu | Daha yüksek | Alt |
Argon, tamamen inert olduğu ve eriyik içinde herhangi bir ikincil reaksiyona katılmadığı için genellikle biraz daha iyi hidrojen giderme performansı gösterir.
Ancak, performans farkı genellikle birçok operatörün sandığından daha azdır.
Endüstriyel kütük dökümünde, levha haddeleme üretiminde ve iletken çubuk imalatında, proses parametreleri uygun şekilde optimize edildiğinde, azot bazlı döner gaz giderme sistemleri sıklıkla argon kullanılarak elde edilenlerle karşılaştırılabilir hidrojen seviyelerine ulaşmaktadır.
Bu nedenle, ticari alüminyum üretiminde en yaygın olarak kullanılan gaz giderme gazı azot olmaya devam etmektedir.
Argon, ne zaman ek maliyete değer?
Argon genellikle aşağıdaki durumlarda tercih edilir:
- Son derece düşük hidrojen seviyeleri gereklidir
- Havacılık ve uzay sektörüne uygun alaşımlar üretilmektedir
- Üstün kalitede döküm şarttır
- Hurda fiyatları özellikle pahalıdır
- İşlem istikrarı, işletme maliyetine göre öncelikli tutulur
Bununla birlikte, çoğu ticari uygulamada, rotor performansı, kabarcık dağılımı, filtreleme verimliliği ve eriyik işleme yöntemleri, argon ile azot arasındaki seçimden daha fazla nihai ürün kalitesini etkilemektedir.
Yetersiz şekilde işletilen bir argon gaz giderme sistemi, genellikle iyi optimize edilmiş bir azot bazlı sistemden daha düşük performans gösterir.
Erimiş Alüminyumun Gazdan Arındırılması
Gaz Giderme Verimliliğini Düşüren En Yaygın Hatalar Nelerdir?
Ekipman sınırlamalarına atfedilen birçok döküm kusuru, aslında proses kontrolündeki sorunlardan kaynaklanmaktadır.
Üst ve alt aşamadaki uygulamalar düzgün bir şekilde yönetilmezse, gelişmiş çevrimiçi gaz giderme sistemleri bile tutarlı bir şekilde yüksek eriyik kalitesi sağlayamaz.
Islak veya Kirlenmiş Dolum Malzemelerinin Kullanılması
Erime sürecine aşırı nem girdiğinde hidrojenin uzaklaştırılması önemli ölçüde zorlaşır.
Islak hurda, yağlı geri dönüşler ve uygun şekilde depolanmamış alaşım malzemeleri, gaz giderme işlemi daha başlamadan önce bile büyük miktarda hidrojenin sisteme girmesine neden olabilir.
En etkili hidrojen giderme stratejisi, her zaman önce önleme, sonra arıtmadır.
Kaynakta hidrojen alımını azaltmak, gaz tüketimini düşürür, arıtma sürelerini kısaltır ve proses tutarlılığını artırır.
Optimum Rotor Hız Aralığı Dışında Çalışma
Bazı operatörler, daha yüksek rotor hızlarının gaz giderme verimliliğini otomatik olarak artırdığını varsayar.
Aslında, aşırı rotor hızı türbülansı artırabilir, ilave oksit tabakalarının oluşmasına neden olabilir, rotor aşınmasını hızlandırabilir ve eriyik temizliğini genel olarak düşürebilir.
Buna karşılık, çok düşük hızlar, yüzey alanı yetersiz olan iri kabarcıkların oluşmasına neden olabilir.
Amaç, maksimum dönüş hızı değil, optimum kabarcık oluşumudur.
Çoğu çevrimiçi gaz giderme sisteminde, 400 ile 500 rpm arasındaki rotor hızları, kabarcıkların inceltilmesi ile proses kararlılığı arasında etkili bir denge sağlar.
Aşırı İnert Gaz Akışı
Gaz akışının artırılması, hidrojen giderimini her zaman artırmaz.
Belirli bir noktadan sonra, ilave gaz daha büyük kabarcıklar oluşturma eğilimindedir ve bu kabarcıklar eriyik içinde hızla yükselir.
Bu kabarcıklar, temas süresini kısaltır ve kütle transfer verimliliğini düşürür.
Birçok tesis, sadece gaz tüketimini artırmak yerine kabarcık kalitesini optimize ederek daha iyi sonuçlar elde etmektedir.
Çamaşır Yıkama ve Aktarım Sisteminin Tasarımının İhmal Edilmesi
Gaz giderme haznesinde gerçekleştirilen hidrojen giderimi, metal aktarımı sırasında kısmen kaybedilebilir.
Yalıtımı yetersiz kanallar, aşırı serbest düşüş bölgeleri, ani akış geçişleri ve açıkta kalan metal yüzeyler, yeniden oksidasyona ve hidrojenin yeniden emilimine neden olabilir.
Bu, modern dökümhanelerin artık sadece gaz giderme ünitesine odaklanmak yerine, eritme-işleme sisteminin tamamını giderek daha fazla değerlendirmesinin nedenlerinden biridir.
Kapsam Kontrolünü Göz Ardı Etme
Hidrojen içeriği, kalite denkleminin sadece bir parçasıdır.
Oksit tabakaları, spineller, refrakter parçacıkları ve çift tabakalar, döküm kusurlarında genellikle eşit derecede önemli bir rol oynar.
Etkili bir filtreleme yapılmadığında, kabul edilebilir hidrojen ölçüm sonuçlarına rağmen ürün kalitesi yine de kabul edilemez düzeyde olabilir.
Bu durum, çevrimiçi gaz giderme sistemlerinin neden sıklıkla seramik köpük filtreleme sistemleri ve özel filtre kutuları ile birlikte kurulduğunu açıklamaktadır.
Buradaki amaç, sadece düşük hidrojenli alüminyum üretmek değil, temiz alüminyum üretmektir.
Tek Bir Ölçümün Tüm Süreci Temsil Ettiği Varsayımı
Hidrojen içeriği değişkendir.
Tutma fırınında yapılan ölçümler, döküm istasyonundaki koşulları doğru bir şekilde yansıtmayabilir.
Sıcaklık değişiklikleri, aktarım yöntemleri, kalıp tasarımı ve bekletme süresi, nihai eriyik kalitesini etkileyebilir.
Başarılı üreticiler, yalnızca münferit ölçümlere güvenmek yerine, tüm döküm işlemi boyunca proses istikrarını korumaya odaklanırlar.
Entegre Ergitme İşlem Sistemleri Neden Sektör Standardı Haline Geliyor?
Son on yılda, alüminyum üreticileri gaz giderme, filtreleme ve metal transferini birbirinden bağımsız işlemler olarak ele alma yaklaşımından uzaklaşmıştır.
Modern dökümhaneler, eriyik kalitesinin tüm sistemin birleşik performansına bağlı olduğunu giderek daha fazla kabul etmektedir.
Yüksek verimli bir gaz giderme ünitesi, yetersiz kanalizasyon tasarımının eksikliklerini telafi edemez.
Yüksek kaliteli bir seramik köpük filtre, akışın yukarısında oluşan aşırı türbülansın yol açtığı kusurları ortadan kaldıramaz.
Aynı şekilde, fırın işletiminde en iyi uygulamalar bile, aktarım sırasında meydana gelen kirlenmeyi önleyemez.
Bu nedenle, önde gelen alüminyum üreticileri, çevrimiçi gaz giderme sistemleri, filtreleme ekipmanları, filtre kutuları, ısıtmalı oluklar ve akış kontrol teknolojisini bir araya getiren entegre eritme işleme çözümlerine yatırım yapmaktadır.
Üreticiler, hidrojen giderimi, kalıntı kontrolü ve transfer yönetimini birbiriyle bağlantılı süreçler olarak ele alarak, çok çeşitli alüminyum ürünlerinde daha tutarlı eriyik temizliği, daha düşük kusur oranları ve daha iyi döküm performansı elde ederler.
Sık Sorulan Sorular
1. Erimiş alüminyumdan gazı gidermek için en etkili yöntem nedir?
Döner gaz giderme, erimiş alüminyumdan çözünmüş hidrojeni uzaklaştırmak için en etkili endüstriyel yöntem olarak yaygın bir şekilde kabul edilmektedir. Dönen bir grafit rotordan inert gaz enjekte edilmesiyle gerçekleştirilen bu işlem, hidrojenin difüzyonunu ve uzaklaştırılmasını kolaylaştıran ince kabarcıklar oluşturur. Yüksek kaliteli kütük, slab ve iletken çubuk üretimi için, genel eriyik temizliğini artırmak amacıyla döner gaz giderme genellikle seramik köpük filtreleme ile birleştirilir.
2. Alüminyumun gazdan arındırılmasından sonra neden hâlâ gözeneklilik görülür?
Hidrojen, döküm kusurlarının tek nedeni olmadığı için, başarılı bir gaz giderme işleminden sonra bile gözeneklilik kalabilir. Oksit filmleri, çift filmler, refrakter parçacıkları ve diğer kalıntılar, katılaşma sırasında gaz gözenekleri için çekirdeklenme noktaları görevi görebilir. Yetersiz filtreleme, hidrojenin yeniden emilmesi ve metal aktarımı sırasında aşırı türbülans da kalıntı gözenekliliğe katkıda bulunabilir.
3. Erimiş alüminyumda hangi hidrojen seviyesi kabul edilebilir sayılır?
Kabul edilebilir hidrojen içeriği, alaşımın türüne ve nihai ürün gereksinimlerine bağlıdır. Tipik hedef değerler 0,08–0,20 ml/100 g Al aralığındadır. Havacılık ve uzay sektöründeki dökümler ve üstün kaliteli ekstrüzyon kütükleri gibi yüksek performanslı uygulamalar, genellikle standart ticari alaşımlara kıyasla daha düşük hidrojen seviyeleri gerektirir.
4. Alüminyumun gazdan arındırılması için argon, azottan daha mı iyidir?
Argon, tamamen inert bir gaz olduğu için genellikle biraz daha yüksek gaz giderme verimliliği sağlar. Bununla birlikte, azot önemli ölçüde daha ucuzdur ve çalışma parametreleri uygun şekilde optimize edildiğinde birçok kütük, slab ve iletken çubuk uygulamasında benzer sonuçlar elde edilebilir. Uygulamada, ekipman tasarımı ve proses kontrolü, gaz seçiminden daha fazla performans üzerinde etkili olmaktadır.
5. Gaz giderme işlemi, erimiş alüminyumdaki kalıntıları ortadan kaldırır mı?
Tam olarak değil. Döner gaz giderme işlemi, bazı kalıntıların eriyik yüzeyine çıkmasına yardımcı olabilir, ancak asıl işlevi hidrojenin giderilmesidir. Oksit filmleri, spineller, karbürler ve refrakter parçacıklar gibi metalik olmayan kalıntılar, seramik köpük filtrasyonu ve diğer filtrasyon teknolojileriyle daha etkili bir şekilde giderilir.
6. Çevrimiçi gaz giderme işleminden sonra neden seramik köpük filtreler kullanılır?
Çevrimiçi gaz giderme ve seramik köpük filtreleme farklı amaçlara hizmet eder. Gaz giderme işlemi çözünmüş hidrojeni giderirken, seramik köpük filtreler ise süspansiyon halindeki kalıntıları tutar. Gaz giderme sisteminin arkasına bir seramik köpük filtresi takılması, eriyik temizliğini artırmaya yardımcı olur ve metalik olmayan parçacıkların neden olduğu döküm kusurları riskini azaltır.
7. Erimiş alüminyumun gazdan arındırılması ne kadar sürmelidir?
Gerekli işlem süresi, eriyik hacmine, alaşım türüne, hidrojen içeriğine, rotor tasarımına ve gaz akış hızına bağlıdır. Tipik endüstriyel gaz giderme süreleri 5 ila 20 dakika arasında değişmektedir. Aşırı işlem süresi her zaman sonuçları iyileştirmez ve oksidasyonu veya işletme maliyetlerini artırabilir.
8. Erimiş alüminyumda hidrojen emiliminin nedeni nedir?
Hidrojen esas olarak nem yoluyla sisteme girer. Yaygın kaynaklar arasında ıslak hurda, nemli fırın ortamları, yeterince ön ısıtılmamış döküm kanalları, ıslak aletler, uygun şekilde depolanmamış akı maddeleri ve yanma ürünleri sayılabilir. Hidrojen alımını önlemek, kirlenme meydana geldikten sonra hidrojeni gidermekten genellikle daha maliyet etkindir.
9. Gaz giderme verimliliği nasıl artırılabilir?
Gaz giderme verimliliği, yüksek saflıkta inert gaz kullanılarak, daha küçük ve daha homojen bir şekilde dağılmış kabarcıklar oluşturularak, uygun rotor hızlarının korunmasıyla, eriyik türbülansının en aza indirilmesiyle ve işlem öncesinde hidrojen alımının azaltılmasıyla artırılabilir. Uygun filtreleme ve eriyik aktarım uygulamaları da genel olarak daha iyi sonuçlar elde edilmesine katkıda bulunur.
10. Çevrimiçi gaz giderme ile pota içi gaz giderme arasındaki fark nedir?
Kürekle gaz giderme işlemi genellikle kesikli bir süreç olarak gerçekleştirilir ve daha küçük ölçekli üretim faaliyetleri için uygundur. Çevrimiçi gaz giderme ise döküm hattına doğrudan entegre edilir ve üretim sırasında erimiş alüminyumun kesintisiz olarak işlenmesini sağlar. Çevrimiçi sistemler genellikle daha istikrarlı bir hidrojen kontrolü, daha iyi proses tutarlılığı ve yüksek hacimli döküm işlemleri için daha fazla uygunluk sağlar.





