
Alüminyum Döküm Ucu Nozulu, alüminyum alaşımlı döküm ve haddeleme üretiminde erimiş alüminyumun taşınmasında kilit öneme sahip bir parçadır. Nozulun yapısı, eriyik maddenin nozul boşluğundan döküm ve haddeleme alanına düzgün ve istikrarlı bir şekilde girip giremeyeceğini doğrudan etkiler ve dolayısıyla sacın kalitesini de belirler. Bu nedenle, nozul yapısı, döküm ve haddeleme sürecini istikrarlı hale getirmede ve ürün kalitesini artırmada kilit bir rol oynar.
Alüminyum Tekerlek Ucu Nozulu, alüminyum sac, şerit ve folyo ham parçalarının kristalleşme şekillendirilmesi ve boyut kontrolü için kullanılır döküm ve haddeleme üretimi satır.
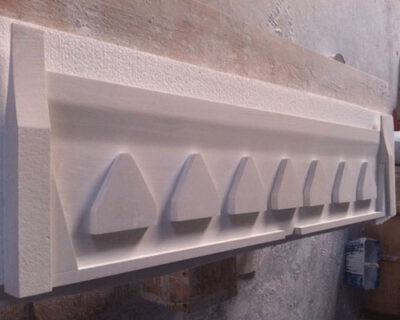
Alüminyum Tekerlek Ucu Nozul Üretim Süreci
1. Pamuğu yıkayarak cüruf topaklarını temizleyin;
2. Temiz pamuğu kurutun;
3. Pamuğu ve diğer birkaç malzemeyi, belirtilen orana göre vakumlu emişli presin karıştırıcısına koyun ve eşit şekilde karıştırın;
4. Ham karışımı vakumlu emme hızı presinin kalıp kutusuna koyun ve ham gövdenin belirli bir kalınlığa ulaşması için emme hızı presleme işlemini gerçekleştirin;
5. Ham parçayı iki adet dökme demir sabitleme plakasına yerleştirin (sabitleme plakasının ağırlığı: 300 kg/adet);
6. Fikstür plakasını, ham parçayla birlikte döküm nozulu fikstürüne yerleştirin ve hidrolik presle presleyin; böylece ham parça sabit bir kalınlığa ulaşsın; ardından fikstür plakasını ve ham parçayı bir toka ile kilitleyin ve sabitleyin;
7. Kilitli sabitleme plakası (boş parça ile birlikte) fırında pişirilir;
8. Pişirilmiş nozul plakası, müşteri gereksinimlerini karşılayan ürünler elde etmek üzere işlenebilir.
Alüminyum alaşımlı kütük haddeleme tesisinde, alüminyum alaşımını yönlendirmek üzere alüminyum döküm ucu, merdanelerin önünde yer almaktadır. Sıvı alüminyum, arka uçtaki besleme ağzından döküm ağzına girer ve ardından ön uçtaki boşaltma ağzından dışarı gönderilir, merdanelere girer, merdanelerde soğur ve kütük haline haddelenir.
Genellikle döküm kütüğünün genişliği, nozülün çıkış genişliği tarafından belirlenir. Ekipmanın kullanım oranını artırmak ve işletme maliyetini düşürmek amacıyla, sıradan döküm ve haddeleme ekipmanlarıyla üretilen levhanın genişliği nispeten geniştir ve genellikle 1450 mm–1600 mm’ye ulaşır.
Genişliği 800 mm’den az olan döküm-haddelenmiş çelik kütüklerde, üretimde geleneksel ekipman yapısı ve üretim yöntemi kullanılırsa, birim üretim miktarı azalacaktır.





