
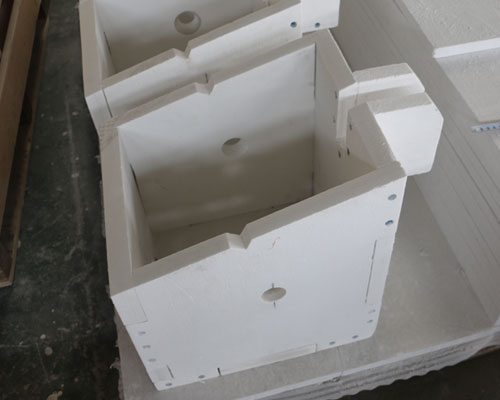
Vakumlu kalıplama basınç kutusu, alüminyum ruloların döküm ve haddeleme üretimini sağlamak için kilit öneme sahip bir faktördür. Basınç kutusu, folyo dökümü sırasında erimiş alüminyum akışını kontrol edebilir. Akış kontrol ünitesinde yüksek silikon içerikli malzemeler kullanılmaktadır. Bu ünite, yapışmayı önleyici kaplamalı erimiş alüminyum özelliklerine ve aşınmaya karşı dayanıklılığa sahiptir; bu da iç tabakanın stabilitesini koruyabilir.
Vakumlu kalıplama basınç kutusu, alüminyum levhaların döküm ve haddeleme işlemlerinin kesintisizliğini ve istikrarını sağlamada ve ayrıca alüminyum levhaların kalitesini güvence altına almada önemli bir rol oynar. Ön kutudaki sıvı seviyesi dalgalandığında, kararlı bir duruma ulaşmak için sıvı seviyesi sürekli ve hızlı bir şekilde ayarlanır.
Vakumlu kalıplama basınç kutusunun (ön kutu veya ara hazne) sıcaklığı düşürüldükten sonra, aşırı sıcaklıktan kaynaklanan iri taneli kusurlar azaltılabilir, yüksek sıcaklıkta eriyikteki oksidatif cüruflanma reaksiyonu azaltılabilir ve döküm kalitesi sağlanabilir. -haddelenmiş levha elde edilebilir.
Döküm hızının artması nedeniyle, döküm-haddeleme bobininde yapısal olarak ikinci fazın boyutu daha azdır; bu faz daha iyi dağılmış ve daha homojen bir şekilde yayılmıştır. Metal bileşiklerinden oluşan ince ara parçacıklar, malzemenin mekanik özelliklerini iyileştirebilir ve malzemenin mukavemetini, plastisitesini düşürmeden artırabilir.
Döküm-haddeleme hızının artırılmasıyla eriyik sertleşme koşulları iyileşir, döküm-haddelenmiş rulo iç yapısının yoğunluğu artar ve iç yapının kalitesi önemli ölçüde iyileşir. Ancak döküm-haddeleme hızının artırılması da belirli bir aralıkla sınırlıdır. Alaşımın kristalleşme aralığının dikey yüksekliği arttıkça, döküm-haddeleme hızı da buna uygun olarak azaltılmalıdır.
Soğuma sorununu gidermek ve döküm ile haddeleme hızlarını artırmak amacıyla, nozul silindirleri arasındaki boşluğun genişletilmesi temelinde, nozul üzerinden akışın dağıtım yöntemi iyileştirilmeli, ayrıca nozul boşluğundaki sıcaklık homojenliği ve sıvı basıncının düzgünlüğü de iyileştirilmelidir. Bu, silindir uçlarındaki tıkanma bloklarının dağılımının iyileştirilmesi yoluyla sağlanabilir. Soğutma ile döküm ve haddeleme hızlarının artmasına uyum sağlamak amacıyla, üretimde ısı dengesini sağlamak için soğutma yoğunluğu artırılmalıdır.
Basınç kutusunun sıcaklığının düşürülmesi ve döküm hızının artırılması, sadece üretim verimliliğini artırmakla kalmayıp, aynı zamanda eriyik akışkanlığını ve eriyik katılaşma koşullarını iyileştirebilir; ayrıca döküm ve haddelenmiş silindirin iç yapısının yoğunluğunu da artırabilir.





